Un marteau

Mon pénultième (avant-dernier) post « Back to basics… le Takt time » était incomplet au moins sur deux points. Je voudrais y apporter quelques corrections.

Premier point : J’aurais dû préciser que j’engageais une série de posts sur les outils du lean. Je voudrais également rajouter que cette série ne sera pas continue. Elle sera entrecoupée par d’autres posts.

Deuxième point : J’e n’ai pas souligné le fait que ces outils devraient rester ce qu’ils sont, c’est-à-dire des moyens pour atteindre un objectif. L’objectif la plupart du temps est de résoudre des problèmes qui émergent lors de la mise en œuvre de votre stratégie. Ces outils ne sont pas à déployer systématiquement les uns après les autres. En somme, il faut éviter la situation où on a un marteau en main et on se promène littéralement à la recherche de clous. Comme disent les américains : « hammer looking for nails »….

“Toutes les méthodes marchent…”

J’ai quelque fois utilisé cette phrase dans mes précédents posts pour dire que quand on s’occupe d’un sujet quelque soit la méthode utilisée, on observera une amélioration.

Récemment, au travers de mes lectures j’ai découvert une manière très savante de caractériser cela : « The Hawthorne effect ». Cela caractérise la conclusion de recherchent menées entre 1924 et 1932 chez Hawthorne Works (dans la banlieue de Chicago).
Cette étude, qui a eu un impact important sur le management, consistait surtout à observer comment les operateurs réagissaient aux différentes situations (changement dans l’environnement). On a par exemple remarqué qu’un meilleur éclairage des stations de travail, la propreté des lieux, le bon rangement, et la réorganisation des postes de travail produisaient une augmentation de la productivité. Mais seulement sur une courte période de temps. Depuis ce terme est utilisé pour caractériser des approches conduisant à une amélioration de productivité qui ne dure pas. En somme, les gens deviendraient plus productifs à partir du moment où l’on commencerait à les observer ou à s’intéresser à eux….

Maintenant vous savez que dès l’instant ou vous vous intéresserez à un problème dans votre usine il y aura mécaniquement une amélioration. D’où ma formulation : “Toutes les méthodes marchent, très peu résistent au temps”. En effet, le véritable enjeu c’est de faire perdurer l’amélioration obtenue…

J’entends d’ici certains dire « On peut également avoir une lecture positive du Hawthorne Effect : restez en contact avec le terrain, s’intéresser à ce qui s’y passe, permettra de gagner et maintenir la productivité… C’est peut-être aussi là une des explications du succès du Genchi genbutsu ». Ma réponse : En réalité la présence sur le terrain d’un leader doit aller au delà du Hawthorne effect. Il s’agit d’être là pour détecter les problèmes et les résoudre ! C’est cela le lean. Le Hawthorne effect n’est pas la composante principale, il n’est que résiduel ici.

Le Hawthorne effect s’opère très souvent lors des interventions extérieures, notamment des consultants –ceci n’est pas une charge contre les consultants. La prochaine fois quand vous prendrez un consultant utilisez votre perspicacité pour séparer la part amélioration véritable de la productivité de celle due à l’effet de Hawthorne.

Back to basics… le Takt time

Qu’est-ce que le takt time ?
Le Takt est un mot allemand qui signifie « rythme ». Il représente la cadence à laquelle le client demande le produit. Le Takt est ainsi utilisé pour déterminer la cadence de production des pièces pendant la production.
Comment le calcule-t-on ?
Takt time
= Temps total de production / Demande du client

Exemple :

Temps de production = 8 heures (une équipe)
Demande du client = 960 pièces
Alors le Takt time est
Takt time = 8x 3600 / 960 = 30 secondes par unité.
Notez que le Takt time s’exprime toujours en secondes.

Cela signifie que chaque process doit produire une unité toutes les 30 secondes pour satisfaire la demande du client de 960 unités en une équipe (8 heures).

Quels sont les avantages du Takt time ?

- Process facile à manager
- Maintien de la qualité
- Opérateurs comptables
- Sécurité des employés
- Efficacité améliorée

Quelle est l’importance de la formation dans votre société ?

La semaine dernière, j’ai conduit une formation sur la mise en place du travail standard. Je discutais de possibles idées pour réduire le temps d’opération. L’un des exemples que j’ai présenté était de demander à l’operateur d’utiliser ses deux mains simultanément. Un des participants m’a fait remarquer avec beaucoup d’appoint que ce n’était pas une bonne idée pour la qualité car a faisant cela, l’operateur augmenterait les risques d’erreurs. Alors je lui ai répondu en disant que cela était vrai si on demandait à l’operateur de le faire sans aucune formation. J’ai ensuite pris l’exemple de la conduite de voiture. Souvenez-vous de vos premières leçons de conduites. Maintenant, quand vous y pensez, l’utilisation simultanée des deux pédales (celles des l’embrayage et de l’accélérateur) pour démarrer ou patiner n’était pas facile au début… Mais aujourd’hui vous le faites sans problème. Pourriez-vous l’explique a quelqu’un en un jour ? Certainement pas. Dans nos entreprises la formation « à l’épreuve du feu » ou « sur le tas » est devenue la règle. L’operateur ou le salarié reçoit une formation rapide et est envoyé rapidement dur le terrain dans l’espoir d’en tirer le maximum. Pour revenir à l’exemple de la conduite de voiture, pourriez-vous imaginer les conséquences d’une décision qui consisterait à former les gens a la conduite rapidement et leur demander d’aller « terminer » leur formation sur le tas dans les rue ? Personne n’imaginerait cela n’est-ce pas.

« Pay now or pay more later » ou, en Français : « payer maintenant ou payer plus, plus tard. »

La courbe ci-dessus est intéressante car elle montre tout simplement que quand vous demandez à quelqu’un de faire un job sans formation initiale, vous le rentabilisez plus tôt mais au final il n’atteindra jamais son niveau de performance maximum. Le choix est clair ici : payer tout de suite (en dépensant de l’argent pour former et produire) ou payer plus, plus tard (une performance non optimale sur le reste du temps). Un exemple que je prends très souvent est celui de mon expérience avec la natation. J’ai appris à nager « à l’épreuve de l’eau », tout seul sans aucun moniteur et sans aucune méthode. Aujourd’hui, je sais avancer dans l’eau mais je suis un très mauvais nageur… De même quand un salarié se retrouve en train de faire une tâche ou remplir une fonction sans formation, il est possible qu’il finisse par trouver une manière de s’en sortir et de produire des résultats. Ce qui est certain c’est qu’il performera toujours en dessous des ses potentialités maximales.

Le grand fossé…

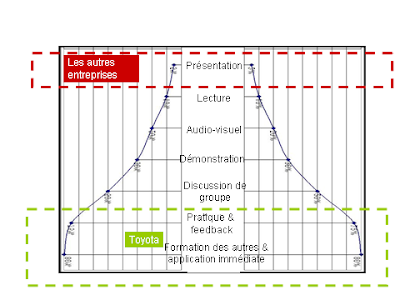
Toyota se définit souvent comme une “learning organization” ou, en traduction libre, “une organisation apprenante”. Avec recul, je pense que c’est la véritable différence entre Toyota et les autres entreprises. Bien de gens parlent souvent de secret du lean. Si je devais oser en donner un ce serait la capacité d’apprentissage et d’accumulation de savoir de Toyota. Une fois de plus on est bien loin des outils… que nous adorons copier et déployer ici et là. Les outils sont un moyen d’atteindre une finalité. Très souvent nous focalisons sur les outils et nous oublions de relier les outils à la finalité afin d’apprendre. Chaque problème donne l’occasion de développer une solution et d’apprendre au cours de ce processus. La solution est ensuite conservée et généralisée via la standardisation. Le schéma ci-dessous montre très bien l’écart qui sépare Toyota des autres entreprises.

L’apprentissage chez Toyota a un rapport direct avec le terrain (le Gemba) de plus il est effectué par le « chef » car manager = enseigner. Cela veut dire que chez Toyota le niveau de rétention est entre 75% (pour l’étudiant) et 80% (pour l’enseignant)…Chaque employer est étudiant et/ou enseignant. Dans nos entreprises il y a bien de la formation mais en général cela est réalisé par un formateur spécialisé (qui est très souvent un intervenant extérieur). Cette formation se fait en général via une présentation. Résultat, le niveau de rétention n’est qu’autour de 5%. Eh bien, c’est cela que j’appelle le grand fossé…

Le succès des principes lean dans les primaires américaines

Je suis un passionné de la politique américaine. Il se trouve qu’en 2004, j’étais à Boston quand la convention démocrate s’y déroulait. Cela m’a permis de découvrir le Keynote Speaker (inconnu a l’époque) : Barack Obama. Le lendemain, ma femme, devenue complètement fan, s’est précipitée dans une bibliothèque pour acheter son unique bouquin de l’époque « Dreams from my father ». Je pense qu’elle n’était pas la seule car ce livre est rapidement devenu un bestseller…

Plus que par le passé, je suis encore avec encore un plus grand intérêt les présidentielles américaines… Un récent livre écrit par le journaliste Roger Simon analyse les raisons de l’échec de la campagne de Hillary Clinton : « Relentless : how Barack Obama outsmarted Hillary Clinton ». L’analyse met en évidence la principale force de Barack Obama : l’organisation de sa campagne. Surprenant car d’aucuns penseraient d’abord a son charisme.

Voici quelques raisons, synthèse de mon observation et des analyses de Roger Simon :
- La maitrise du process : quasiment 100% des opérationnels de la campagne d’Obama connaissaient la stratégie et la finalité recherchée. Ils savaient par exemple que tout se jouait sur le nombre de délégués. C’est ainsi qu’ils ont littéralement mené une guerre de tranchée sur ce front. Même quand Obama perdait le vote populaire, l’écart en termes de délègues était souvent très faible voire, quelquefois, à son avantage. Du côte de Clinton, très peu de gens avaient une bonne maitrise des règles du jeu ou de la stratégie – la guerre de chefs était la règle. L’on raconte que même le Stratège de la campagne (Mark Penn) pensait que les règles d’attribution des délégués étaient similaires à celles des républicains : « winner takes all ».
- Le Personnel : tous les opérationnels de la campagne Obama avait une expérience de campagne. Clinton avait embauché beaucoup de personnes novices. Comme chez Toyota, on voit l’importance du savoir.
- Les couts : les frais généraux (hôtels, déplacement, …) étaient maintenus au minimum. De plus la campagne d’Obama est rapidement devenue un mouvement. Les personnes qui l’on rejointe ne venaient pas pour des raisons financière et étaient prêtes à faire des « sacrifices »… Cela aussi, on l’observe chez Toyota (surtout dans les équipes projet). En face, l’équipe Clinton était un véritable mammouth qui consommait 1 million de dollars par jour. Pour info Clinton a terminé sa campagne avec une dette d’environ 20 millions de dollars.
- L’organisation opérationnelle : toute l’équipe d’Obama était installée dans un grand open space au même niveau (cela vous rappelle certainement les espaces de travail chez Toyota). Du coté de Clinton, la campagne était installée dans un immeuble de plusieurs étages et les équipes occupaient de « véritables » bureaux avec des portes….
- Le sens du client : la campagne d’Obama a collectionné des millions numéros de téléphone (le plus grands nombre jamais collecté dans une campagne) et tous les électeurs recevaient personnellement des textos quand il y avait un événement qui se déroulaient pas loin de chez eux. Avec cette organisation, Obama a pu collecter des centaines de millions de dollars et exploser tous les recors. Ils ont on réellement créé un sentiment d’appropriation des électeurs / contributeurs. Cela rappelle le marketing (concessionnaires) de Toyota au Japon.

Je pourrais multiplier ce type d’exemples qui se rapprochent des méthodes très courantes dans le monde du lean. Cela prouve, s’il y avait encore lieu, que ces principes sont universels. Je ne sais pas si Obama sera élu le 4 novembre mais ce que l’on peut déjà dire c’est qu’il aura révolutionné la politique américaine. La seule question qui me taraude c’est celle de savoir si son stratège et/ou son manager de campagne ont suivi une formation lean…

La Loremo : une approche vraiment lean pour réduire la consommation des voitures

Les principales approches et recherches conduites à ce jour sur la réduction de la consommation en carburant des voitures se focalisent sur les moteurs sans modification fondamentale de la conception même des voitures. Qu’il s’agisse du moteur diesel (avec ou sans filtre a particule), du moteur éthanol/flexifuel (avec toutes les interrogations sur son efficacité réelle et son impact sur la famine dans le monde) ou même du moteur hybride, la plupart des constructeurs de voitures concentrent leur solutions sur la motorisation. Même Toyota, le maître, n’échappe pas à cette logique… En même temps, on a remarqué que les voitures n’arrêtaient pas de « grandir », d’une génération à la suivante.

« Simple, clever, fun »
La Loremo ou « Low Resistance Mobile » ne se focalise passe sur la motorisation mais sur la voiture elle même. En effet pourquoi a-t-on besoin de 2 tonnes de ferraille pour transporter un individu de 80 kg ; soit 4% de VA ? Les concepteurs de la Loremo ont complètement revu la conception de la voiture de manière à réduire son poids et sa résistance a l’air (d’où son nom). A partir de là, tout s’enchaîne car on n’a plus besoin d’un moteur surpuissant pour déplacer la voiture. Un deux-cylindres suffit ! En réalité, le type de moteur (éthanol, hybride, diesel,..) devient secondaire.
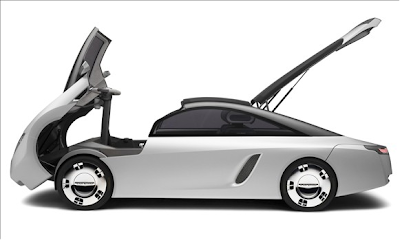
Tout cela abouti à une voiture qui consomme environ 1,5 litre tous les 100 kilomètres et ne rejette que 50 grammes de dioxyde de carbone au kilomètre (soit 40 grammes de moins que la toute petite smart). Contrairement à ce que l’on pourrait craindre, le résultat est une voiture à l’allure très sportive. Cela est bien conforme au slogan des concepteurs : « Simple, clever, fun”. Ci-dessous, quelques photos issues de l’article suivant : http://editorial.autos.msn.com/article.aspx?cp-documentid=457882

Pourquoi cette approche est-elle intéressante ?
Se focaliser sur le poids des voitures est complètement dans l’esprit du lean : supprimer le Muda d’abord et à la source. Le constructeur de la Loremo s’est focalisé sur le poids du véhicule et a tout fait pour le réduire. Comme l’affirme Gerhard Heilmaier, le PDG de Loremo AG : Le facteur clé est bien le poids de la voiture et non le moteur.
La production série est prévue pour l’année prochaine, prix de base : 15000 euros.
Seuls détails qui pourraient être perçus comme des inconvénients par certaines personnes : il faut pénétrer dans la voiture par l’avant et les occupants sont installés épaule contre épaule, à l’avant comme à l’arrière. Pour moi, cela est OK. Et vous ?

La curieuse approche française de “la voix du client” quand il s’agit de voitures haut de gamme

En 1983, au cours d’une réunion top-secrète, Toyota décide de se lancer dans le haut de gamme (véhicule de luxe) sur le marché américain alors dominé par les prestigieuses marques allemandes (Mercedes & BMW) et américaines (Cadillac & Lincoln). Jusqu’à ce moment là, Toyota était un des meilleurs fabricants de voitures grand public et il s’agissait là d’un énorme défi pour le constructeur nippon. Le défi était non seulement technologique mais aussi financier. Cela représentait des investissements de plusieurs milliards de dollars. Comment se faire une place sur ce marché très prestigieux où l’image a beaucoup d’importance ? Pour donner aux clients des raisons de changer, Lexus devait offrir plus de valeur ajoutée que les autres à un prix plus bas… Pour vous donner une idée du challenge, c’est comme si McDonald décidait du jour au lendemain de faire du Paul Bocuse… Nul besoin de vous dire combien les observateurs étaient sceptiques.
Apres un vif débat interne, la décision fût prise de créer de toute pièce une nouvelle marque avec son réseau de distribution. Ce choix rendait le défi financier encore plus important. En effet, cela voulait dire non seulement un nouveau réseau commercial mais aussi de nouvelles usines, un nouveau centre R&D,… C’est ainsi que la première Lexus (LS 400) arriva sur le marché en 1989. En 2000, Lexus devient la marque numéro 1 en termes de vente de véhicules de luxe, place qu’elle n’a plus jamais quittée. Il serait très difficile de résumer 19 années d’histoire de l’une des plus grandes « success stories » de l’histoire de l’automobile (voire de l’histoire industrielle tout court) dans un post de blog. Cette histoire est exemplaire tant en termes de prise de décision stratégique qu’en termes d’exécution. De nombreux livres en parlent et je les conseillerais vivement à tout manager de l’industrie (automobile ou non). Cette histoire montre surtout l’importance que Toyota a toujours portée à la « voix du client ». Quand on en prend connaissance,  on se demande comment nos deux constructeurs français peuvent penser avoir du succès dans le haut de gamme en utilisant les mêmes équipes pour concevoir, produire, marketer, commercialiser une voiture sensée être haut de gamme qu’une Peugeot 107 ou une Twingo ? S’agissant du commerce et du marketing, tout le monde comprend que l’on ne vend pas une 607 comme on vend une 107. L’histoire de Lexus nous apprend pourquoi on ne devrait pas vendre une 107 au même endroit qu’une 607,  pourquoi les deux voitures ne devaient pas être vendues par les mêmes personnes et surtout pourquoi les deux voitures ne devaient pas porter la même marque. Toyota pousse même la prise en compte de la « voix du client » plus loin que cela. Le chief engineer (directeur de projet) d’une Yaris ne peut pas forcement devenir du jour au lendemain celui d’une Lexus. Dans la nomination du chief engineer, Toyota tient compte du background des personnes. Ainsi, ils ne vont certainement pas designer une personne qui n’a jamais mis ses pieds en Californie ou conduit des voitures de luxe chief engineer d’une Lexus destinée à la côte ouest des USA (à moins que l’on considère que la phase initiale d’immersion soit suffisante). Quelles que soient les qualités techniques de cette personne, son background peut être considéré comme une barrière qui l’empêchera d’accéder à la « voix du client ». D’ailleurs la première chose que fait un chief engineer après sa nomination est d’accéder à la « voix du client ». Cela signifie certainement que notre chief engineer passera beaucoup de temps aux USA à observer le mode de vie des potentiels clients et a s’immerger dans leurs habitudes de conduite. Je n’ai pas l’intention de faire de la stratégie à deux euros mais mon sentiment est que tant que les deux constructeurs français continueront à « mélanger » le haut de gamme et le reste, ils passeront toujours après les allemands. Créer une nouvelle marque n’est pas synonyme de succès mais ne pas le faire limite considérablement les chances de succès. Apres tout, Nissan ou Honda ne sont pas numéros 1 avec leur marque haut de gamme respective Infiniti et Acura…

Le temps de la ruée vers l’ouest est-il venu pour PSA Peugeot Citroën ?

GM vient de d’annoncer des pertes record de plus de 15.5 milliards de dollars. La récession économique combinée à la hausse sans précédent du prix de l’essence aux USA a conduit les américains à abandonner leurs véhicules préférés : les trucks et les SUV. Cela est allé très vite. Tout les constructeurs présents aux USA ont été frappés, y compris Toyota qui a vu ses ventes baisser de près de 12%. Les ventes de trucks ont plongé de 23% chez GM, d’environ 20% chez Ford, cette année. Alors face à cette situation, que font les constructeurs installés aux USA ? Ils abandonnent tous les SUV et les Trucks pour se reconvertir aux véhicules plus petits et des véhicules moins consommateurs d’essence (y compris les véhicules hybrides). Véhicules plus petits… Cela ne vous fait penser à rien ?
L’Europe n’est-ce pas ? Les américains vont bientôt passer aux petits véhicules du si courants dans le vieux continent. Tous les constructeurs installés aux USA s’y sont lancés. Mais comme vous le savez il leur faudra du temps. Il faut compter 3 à 4 ans, voire plus pour que les véhicules arrivent sur le marché. Il leur faudra aussi du cash et leur récentes pertes astronomiques ont largement entamé leur réserves en cash. Dans ces conditions, Ford a décidé d’importer aux USA six de ses modèles actuellement fabriqués et commercialisés en Europe. Et c’est là que je pense à PSA Peugeot Citroën, qui ces dernières années, a eu des velléités de retour aux USA. Eh bien, malgré la situation économique difficile, les conditions semblent particulièrement favorables pour ce spécialiste européen de petites voitures. PSA maîtrise la conception et la production des petites voitures. Cela le met en position favorable pour trouver, et bien négocier un partenariat aux USA. Cela au cas où il ne souhaiterait pas s’il lancer tout seul, ce qui me semble plus raisonnable comme approche… Ces derniers temps PSA a beaucoup regardé vers l’Est, le moment de la ruée vers l’ouest est peut-être venu. Cela ne va certainement pas être simple car j’imagine que les deux nouvelles usines lancées par PSA ces dernières (plus une joint-venture) ont certainement réduit ses capacités de mobilisation de cash.

Comme vous le diront les businessmen les plus aguerris, en business tout peut être opportunité, même les événements les plus malheureux tels que la guerre et la crise économique …

Le travail standard: encore des avantages…

Dans un précédent post, je citais quelques avantages du travail standard. Je rappelle que le travail standard ne se limite pas à la rédaction de documents. La rédaction des documents ne serait que du pur gaspillage si on n’implémentait pas les deux phases suivantes. En réalité, si on n’est pas certain d’aller jusqu’au bout autant ne même pas commencer. Il y a deux étapes importantes qui suivent la rédaction des documents : la formation et la vérification (audit) permanente du respect des standards. Quand le travail standard est correctement mis en œuvre on peut s’attendre aux gains suivants :
– Réduction du nombre de pièces défectueuse d’environ 70%
– Réduction des coûts de plus de 30%
– Augmentation de la productivité de 50%
– Réduction des accidents de 80%
Il s’agit bien sûr d’ordre de grandeur. Le résultat final dépendra bien évidemment de votre situation de départ et de la qualité de l’exécution.
J’ai également retrouvé des données qui montrent qu’une bonne partie d’accidents de production sont dus aux comportements à risque (68%) –voir le graphe ci-dessous. Par conséquent, la mise en œuvre et le respect du travail standard contribuera énormément a l’amélioration de la sécurité sur le lieu de travail. Ce n’est pas étonnant que Toyota soit, une fois de plus, parmi les meilleurs au monde parmi les meilleurs au monde dans le domaine de la sécurité au travail.