Toyota : est-ce la fin ?

Je voudrais partager avec vous un article publié récemment dans Economist.com  qui prévoit la fin de Toyota. S’appuyant sur la figure ci-dessous, cet article reprend également certaines critiques de la stratégie de Toyota que j’ai signalées sur LMS ainsi que bien d’autres… Par exemple la recherche du volume qui a poussé Toyota à croître trop vite en oubliant quelques uns des fondamentaux qui a fait sa force. Comme tout article visant à soutenir un point de vue, il y a bien sûr une vision un peu sélective des événements relatifs à Toyota.  Je dois dire que je ne partage pas cette impression selon laquelle la fin de Toyota est proche. Toyota a fait beaucoup d’erreurs certes. La crise a été plus dure sur Toyota que certaines autres compagnies pour plusieurs raisons. L’une d’elles étant que contrairement aux autres compagnies qui se sont rapidement débarrassé de la main d’œuvre « gênante », Toyota a fait le choix, conformément à sa volonté de « respect des employés », de garder sa ressource la plus précieuse. Et justement c’est cette ressource précieuse qui permettra à Toyota de passer la période difficile qu’il traverse. Je rappelle que le constructeur nippon a une résilience hors du commun et qu’elle procède une énorme richesse de savoir. Je suis certain que sa philosophie qui s’appuie sur la résolution des problèmes au travers du PDCA lui permettra de rebondir très rapidement.  Il est un peu tôt de prononcer sa mort… En attendant, comme je l’ai signalé plusieurs fois sur LMS, gardez un œil sur Hyundai.

Une leçon de lean management de la Maison Blanche

En politique nous avons été habitues au fait que quand il y a une crise, il faut tout de suite trouver un responsable et le virer. C’est d’ailleurs devenu un signe de bon management dans certaines entreprises « tu échoues alors tu prends la porte ». Cette approche qui est du « finger pointing » est aux antipodes de la pratique lean qui est plutôt du « problem solving ».

Ce qui vient de se passer aux USA après l’attentat manqué de noël dans le vol de Amsterdam-Detroit de Northwest Delta est trop rare en politique pour ne pas le signaler. Comment la Maison Blanche a approché le problème? Au lieu de trouver le(s) responsable(s) et le(s) virer pour calmer le « bon peuple » ou de nier l’existence du problème, Obama a décidé de faire quelque chose d’autre. Tout d’abord il a admis l’échec. Ensuite il s’est désigné comme étant le seul et unique responsable. Puis il a refusé de virer qui que ce soit malgré l’insistance pressante des hommes politiques et des commentateurs. Enfin, il a travaillé en équipe (kaizen) sur un plan de résolution de problème. Tout cela est bien proche du lean mangement. Si la politique pouvait être un peu plus souvent comme cela… plus de « problem solving » moins de « finger pointing ».

Bonne année 2010 à tous de la part de LMS!

Une photo pour commencer l’année 2010.


Une citation pour commencer l’année 2010.

 In victory, you deserve Champagne, in defeat, you need it.
— Napoleon Bonaparte

 De nouvelles résolutions  pour commencer l’année 2010.


J’ai repris celle d’il y a un an. Et j’y ai rajouté une  : la cinquième. La dernière… Apres l’année que l’on a vécu, ces résolutions sont plus que jamais d’actualité.  De plus cela vous permettra de faire réaliser le « C » du PDCA… Comme vous le savez tous, nous sommes, en général très bons, sur le « P », un peu moins sur le « D »,  très mauvais sur le « C » et quasiment nuls sur le « A ».


En cette fin d’année où nous prenons de bonnes résolutions, en voici quelques unes que je voudrais suggérer aux managers, en général, et aux responsables d’usines en particuliers.

Suggestion 1 : Tenir un compte du nombre d’heures réellement passées dans votre usine (sur le terrain). Vous fixer un objectif (journalier / hebdomadaire / mensuel,…) et vous évaluer à la fin de l’année 2009 par rapport à cet objectif.

Suggestion 2 (Celle-ci est liée à la précédente) : Si possible, essayer de déplacer votre bureau, qui se trouve perché « là haut », dans l’usine. Entre autres bienfaits, cela facilitera votre accès à l’usine et augmentera mécaniquement le nombre d’heures passées sur le terrain.

Suggestion 3 (Liée à la précédente, également) : Positionner votre bureau et toutes vos équipes dans un open space. « Toutes vos équipes » ne veut pas dire vos N-1 uniquement mais absolument tout le monde. Cela facilitera, entre autres, la fluidité de l’information et le relationnel. Vos collaborateurs passeront moins temps devant leur PC à s’envoyer des emails et auront plus de discussions directes et efficaces. Vous aurez un meilleur management visuel et un meilleur contact avec vos collaborateurs. Faites littéralement « tomber les murs »…

Suggestion 4 : Supprimer tout privilège visible (places de parking, restaurants, grands bureaux, selfs réservés, …) réservé à certains cadres de votre usine. Surtout, supprimer les places de parking nominatives réservées à certains de vos cadres haut-placés ou à vous-même. Toutes les places doivent être disponibles et accessibles par ordre d’arrivée le matin. L’intérêt pratique de ces privilèges n’est pas évident. Par contre, ils créent des barrières et, quelquefois, des frustrations inutiles…

Suggestion 5 : En tant que manager, prenez votre part de responsabilité dans tout éventuel échec de l’un de vos collaborateur. Une citation très courante dans la cuture  lean stipule: “If the learner hasn’t learned, the teacher hasn’t taught”. Sachant que “Manager = Teacher”, tout manager a une par de responsabilité dans tout échec d’un de ses collaborateurs. Je trouve toujours très lâche l’attitude, trop fréquente, des managers qui se contentent d’accabler leur collaborateurs à la fin d’une année difficile sans prendre leur par de responsabilité… Un manager ne doit pas simplement être responsable de ce qui marche mais il doit aussi prendre les devants pour développer et coacher ses collaborateurs afin d’assurer leur développement. C’est cela d’abord le management, …du moins à mon humble avis.

Ces suggestions ne sont pas la solution à tous vos problèmes. Toutefois, par ces temps de crise, elles peuvent permettre de détendre le climat social et initier une réelle convivialité nécessaire en temps de changement…

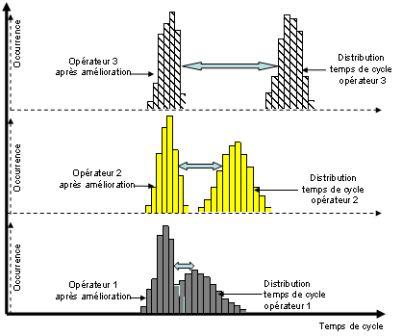
« La variabilité est l’ennemie de la production »

Ce post est la suite du post précédent.

Il est plus important de se focaliser tout d’abord sur la variabilité que la moyenne car en plus des pertes intrinsèques de la machines occasionnées par cette variabilité, se rajoute nt celles occasionnées sur les process en amont et en aval : « La variabilité est l’ennemie de la production© ». L’opérateur qui génère le plus de variabilité et fait le plus de mal au process est le premier. Chez Toyota ainsi que certaines entreprises japonaises ayant intégré les leçons de W. E. Deming, l’amélioration donne toujours la priorité à la réduction de la variabilité et ensuite vient la moyenne.  Réduire le temps de cycle est secondaire par rapport à l’intérêt de le rendre consistant. La logique classique dans les entreprises occidentales est inverse.  En réalité la meilleure approche consiste à découper le travail en plusieurs étapes élémentaires. Ensuite observer sur chaque étape les différents operateurs et chercher à identifier la meilleure pratique ainsi que raisons des écarts. Ensuite, déterminer quelle est la meilleure façon de tenir ce poste au global. Cette meilleure façon est le standard qui sera enseigné aux trois opérateurs. Puis viendront des audits réguliers pour s’assurer de la pérennité de l’application de cette nouvelle méthode. La situation visée est celle où les trois operateurs travaillent tous avec une variabilité réduite,  des écarts types et des moyennes très proches. Autre point important à préciser, la recherche de des meilleures pratiques, étape par étape, conduit très souvent à un standard supérieure à la meilleure méthode connue. C’est pour cette raison que dans le résultat présenté dans la figure ci-dessous, tous les opérateurs ont à la fois une meilleure moyenne et une meilleure dispersion que toutes les trois dispersions initiales. La réduction des dispersions est surtout le résultat d’une formation efficace.

L’exemple présenté ici est un cas d’école car très souvent l’operateur qui a la plus grande variabilité est celui qui a la moyenne la plus grande. Cela rend d’autant plus « prioritaire » le fait de se focaliser sur l’opérateur 1 pour comprendre les raison d’une moyenne si faible. Est-ce parce qu’il prend des risques sur la sécurité ou la qualité ? Dans tous les cas, la méthode standard doit également être la meilleure en termes de qualité et de sécurité.

Pour toutes les raisons qui précédent nous j’aurais répondu :   opérateur 1, opérateur 2 et opérateur 3.

 Je serais très intéressé par toute autre lecture du problème posé.

Qu’est qui est plus important : La moyenne ou la variance ?

J’aborderai cette question sous forme de quizz. La question sera posée dans ce post et ma proposition de réponse viendra dans le post suivant.

Un responsable de production relève les temps de cycle de trois opérateurs d’une même machine sur trois équipes différentes. Ces opérateurs ont produit exactement la même quantité et le même type de pièces. Les temps de cycle de l’opérateur 1 sont les plus dispersés mais la moyenne des temps de cycles est la plus petite. Les temps de cycle de l’opérateur 2 sont un peu moins dispersés que ceux de l’opérateur 1 mais la moyenne des temps de cycles est un peu plus élevée. Quant à l’opérateur 3, ses temps de cycle sont les plus consistants mais sa moyenne est la plus élevée des trois opérateurs. Dans quel ordre ce responsable de production doit-il traiter cette situation ?

  • opérateur 1, opérateur 2 et opérateur 3
  • opérateur 1, opérateur 3 et opérateur 2
  • opérateur 2, opérateur 3 et opérateur 1
  • opérateur 2, opérateur 1 et opérateur 3
  • opérateur 3, opérateur 1 et opérateur 2
  • opérateur 3, opérateur 2 et opérateur 1


null

 Suite au prochain post.

Retour sur un des éléments de la fondation du Toyota Way : le Genshi Genbutsu

Le Genshi Genbutsu est l’un des concepts de la fondation du Toyota Way. Littéralement cela signifie « aller et voir soi-même ». Ou va-t-on ? Sur le Gemba. Jeff Liker, l’auteur de Toyota Way, m’a expliqué dans l’une de nos conversations comment c’était l’exercice de formation favori de Taiichi Ohno. Selon Liker, Taiichi Ohno traçait littéralement un cercle sur le sol et abandonnait son « élève » là pour des heures. L’élève devait finalement y rester près de 8 heures.

Le mangement sur le terrain est aujourd’hui accepté par tout le monde et est même devenu tendance. En réalité le mot clé dans Genshi Genbutsu est le verbe « voir ». La grande question est la suivante : Comment fait-on pour voir ? Dans un précédent post, j’avais abordé la cette question et souligné comment la vision était très subjective et dépendait beaucoup de notre background. Par exemple, voici un classique quand vous visitez une usine de Toyota : le petit débriefing de la fin. Le directeur et ses collaborateurs vous poseront toujours la question sur vos suggestions d’amélioration. Ce qui, au passage, est une véritable preuve de modestie et d’humilité quand on sait que c’est très souvent le visiteur qui vient apprendre… L’autre moment classique est quand le visiteur pose des questions. Selon Jeff Liker, les gens de Toyota en apprennent plus par ces questions que le visiteur lui-même. En effet, les questions du visiteur dévoilent clairement ce qui est important pour lui. Les interlocuteurs, en face, peuvent ainsi se rendre à l’évidence que le visiteur « regarde encore le doigt et non la lune ».

Alors que faut-il regarder quand on va faire une observation sur le terrain. Au delà des 7 gaspillages classiques, Steven J. Spear qui a bien étudié l’approche Toyota offre quelques pistes dans son article « Learning to Lead at Toyota ». Il y a 3 grandes classes d’observations :

  • Chercher à identifier tout ce qui est de l’ordre ergonomique ou sécurité : on se posera donc la question de savoir si les gestes de l’operateur sont acceptables du point de vue ergonomie et sécurité. Certes, avoir quelques notions d’ergonomie et de sécurité au poste peut aider.
  • Les problèmes de la machine, tous les problèmes, pas seulement les plus importants mais surtout les petits. Qu’est-ce qui perturbe le bon fonctionnement de la machine ? Quels sont ces petits arrêts qui reviennent si souvent ?  
  • Les gestes et déplacements de l’operateur. Les gestes et les déplacements inutiles. L’ordre de ses opérations…

 On a donc bien les 3 M : « Man, Machine and Method » ou l’homme la machine et le process. Il faut également se donner comme contrainte en investissement. Le but ici est viser de actions sans investissement – du moins pas au delà de quelques centaines d’euros. L’autre point important est d’être capable d’estimer rapidement les gains (sécurité, ergonomie, productivité, qualité, …). Pour ce faire, utiliser tous les moyens possibles pour « simuler » l’amélioration à mettre en œuvre. Utiliser ce que vous pouvez trouver autours de vous… Jusqu’aux bouts de cartons s’il le faut. L’histoire ne s’arrête pas là. Quand l’amélioration sera mise en place, comparez le résultat obtenu au résultat attendu. S’il y a un écart alors cherchez une explication… C’est le meilleur moyen d’apprendre. Pour info l’observation sur le terrain reste encore l’un des moyens de formation des leaders chez le constructeur nippon…  Cela ne coûte rien et on apprend beaucoup.

Respect des employés et changement de culture

Il y a quelque temps un des lecteurs de LMS a posté le commentaire suivant :

Le terme “respect for people” reste pour moi un trou noir, sans savoir ce qui se cache derrière. Je pense que beaucoup d’entreprises pensent respecter leur personnel, alors que ce n’est pas le cas si on le compare à la “Toyota way”. Où se situe la différence ? Pouvez-vous m’éclairer sur ce point ?

Dans ce commentaire transparait également la question sur le changement réel de culture qui doit accompagner le déploiement du lean. En effet beaucoup d’entreprises communiquent de plus en plus sur le respect et l’importance des employés. Ici comme ailleurs le changement de culture ne doit pas se limiter à la communication. Le véritable changement de culture ne peut résulter que de l’action sur le terrain au quotidien pour être crédible. Soyons concrets… Si une entreprise parle de respect des employés mais continue de ne rien faire pour améliorer l’ergonomie et la sécurité des postes, il ne s’agit que de paroles. Un autre exemple : comment considérez-vous les employés ? Etes-vous un adepte de la Théorie X ou de la Théorie Y ? En résumé, la Théorie X est basée sur la méfiance envers l’employé qui est perçu comme n’étant intéressé que par l’argent. Il ne veut prendre aucune responsabilité, est paresseux et voudrait faire le moins pour gagner un maximum d’argent. La Théorie Y, au contraire, a une vision plus positive des employés et de leur motivation. Elle considère que les gens peuvent s’auto-motiver, être autonomes et aimer leur boulot. Elle suggère une communication plus ouverte et une prise de décision partagée.  Je ne sais pas quelle est votre expérience, en ce qui me concerne, la plupart des managers que je connais sont plutôt des adeptes de la Théorie X. On a beau communiqué sur le respect des employés, cela ne reste que de la communication si l’on continue à manager façon Théorie X. Cela dit, il n’est pas simple de changer du jour au lendemain… J’ai pensé à cela il y a quelque temps. J’avais alors une discussion avec un grand dirigeant en charge de plusieurs usines. Le sujet portait sur l’utilisation potentielle des heures supplémentaires pour couvrir l’absentéisme. Comme je l’ai souvent proposé dans ce blog je défendais cette approche par rapport à celle qui consisterait à planifier des ressources fixes. Je lui ai expliqué que, comme le fait Toyota, je pensais que cela faisait plus sens financièrement d’utiliser des heures supplémentaires pour absorber certaines variabilités que d’engager plus de ressources pour les couvrir. Sur le fond, il était d’accord avec moi. Son seul point est qu’il craignait que les opérateurs utilisent ce moyen pour abuser du système et cumuler des heures supplémentaires afin de gagner plus. J’ai eu un instant l’intention de lui expliquer que si le système de rémunération comportait une partie variable liée à la productivité cela les empêcherait de jouer avec le système car plus d’heures supplémentaires feraient chuter la productivité et ce qu’ils gagneraient d’un côté serait perdu de l’autre… Je me suis alors arrêté un instant, juste avant de répliquer. En fait, me suis-je dit, « le problème ici n’est pas technique »… il m’a dès lors semblé qu’il s’agissait d’une question de changement de culture… culture de management. Je ne dis pas que « que tout le monde il est beau ; tout le monde il est gentil » simplement, cette méfiance trahit le fait que le respect des employés n’est pas encore une réalité… Et pourtant, ce dirigeant n’est pas seulement un supporter convaincu du lean mais aussi un leader de qualités exceptionnelles que je respecte énormément. Je ne pense pas une seule seconde qu’il ait fait preuve de cynisme…  Cela montre la difficulté du changement réel de culture, même pour les personnes les plus talentueuses et les mieux intentionnées.

Modèle mental lean versus Modèle mental conventionnel

Je voudrais partager avec vous une traduction commentée du travail de Pascal Dennis, auteur, entre autres, de « Getting the right things done ». Pascal Dennis utilise 6 points pour illustrer la différence d’approche entre une entreprise lean et les autres, celles qui ont une approche conventionnelle (cliquer ici pour télécharger). C’est ce qu’il appelle le modèle mental qui, selon lui, est à la base du comportement des individus dans les entreprises. J’ai trouvé ces 6 points ainsi que leur illustration très puissants.

Si vous devriez évaluer votre entreprise suivant le modèle mental lean quelle note lui donneriez-vous ?

Le lean et le licenciement

Tout d’abord il est important de comprendre que des deux piliers du Toyota Way, le pilier le plus important est celui du respect des hommes. De plus Toyota considère que son but est la « prospérité sur le long terme de l’entreprise et du salarié ». Dans ces conditions, même si Toyota ne garantie pas l’emploi à vie par contrat, il embauche tout employé comme si cela était pour la vie. La décision n’est pas prise à la légère. Par conséquent, Toyota va être hyper sélectif et prendre le temps nécessaire avant d’embaucher. Un contrat pour la vie (comme un mariage) mérite bien cela. Vous l’avez bien compris tout est fait sur le long terme. On n’embauche pas pour « combler un trou » : le départ soudain d’un employé ou une apparition imprévue d’un besoin … La question n’est pas « est-ce que cette personne peut faire l’affaire pour un poste précis » mais plutôt « est-ce que cette personne correspond à la culture de Toyota et aux compétences qu’il nous faut dans l’avenir? ». On sélectionne d’abord et on pense au poste ensuite. Très souvent les embauches correspondent au plan de développement à long terme de Toyota. La plupart des entreprises ont un plan de développement  à 3 – 10 ans. Elles savent dire quels produits elles lanceront ou quelles usines elles ouvriront dans 3, 5 voire 10 ans. Simplement très peu sauraient dire quelles compétences (qualitativement et quantitativement) il leur faudrait pour réaliser ces plans.

Puisque l’on embauche pour le long terme, le processus est donc très sélectif. Comme le décrit ce post (sous le sous titre « Chez Toyota, la technique est reine… » ) : 1.1% de personnes retenues dans certains cas. Tout cela est effectué en 6 phases de sélection ! Et il ne s’agit même pas de managers… Je parle bien des operateurs et leurs responsables immédiats (Team member, Team leader, Group Leader). Je ne connais aucune autre entreprise qui met autant d’énergie dans le recrutement. Arrêtons-nous un instant… Quand on voit le temps que les entreprises passent à sélectionner leurs fournisseurs de pièces ou de machines, le temps que l’on passe à rédiger les contrats afin d’être certain que pièces ou les machines de meilleure qualité soient livrées, le temps que l’on passe ensuite chez le fournisseur et dans les usines à prendre soin des pièces et des machines, on se demande pourquoi les entreprises en font si peu pour les employés, qui sont sensés être la ressource la plus précieuse. Revenons à Toyota pour signaler que les personnes recrutées soigneusement sont ensuite développées formées au quotidien. Du temps et beaucoup d’énergie sont investis à cette fin. Par exemple, l’operateur suivra un parcours de formation de plusieurs dizaines d’heures reparties sur 5 ans. Tout ce travail en amont réduit drastiquement le « taux de rebuts » –allusion aux efforts investis dans la qualité de pièces.

Alors, diront d’aucuns, comment s’adapte-t-on au dynamisme du marche ? La méthode classique qui consiste à embaucher à tour de bras quand tout va, pour se débarrasser « à la pelle » des employés quand les choses vont moins bien. Certes la flexibilité est nécessaire (cela fait d’ailleurs partie de l’un des 4 sous-buts de Toyota). Pour se donner plus de flexibilité tout en préservant un objectif « d’emploi à vie », il est important d’utiliser des leviers d’ajustement. Les plus courants sont : les heures supplémentaires et la main d’œuvre intérimaire (le standard chez Toyota est de 15%). D’autres outils de flexibilité sont listés ici.

Comme toutes les entreprises ne sont pas Toyota, très peu de précautions ont certainement été prises par le passé (recrutement, formation, développement et formation des employés). Elles arrivent à un moment où il faut licencier pour survivre… A ce niveau il faut donc éviter de se « louper ». L’exemple raconté ici décrit l’approche Toyota. En quelques mots, il est important de viser juste pour la suite; plutôt bas que haut. Prévoir dans son plan l’utilisation des leviers de flexibilité signalés ci-dessus. Puis bâtir un contrat avec les employés qui restent : « ils s’engagent sur l’augmentation de la productivité de l’entreprise et l’entreprise, en retour, protègera leurs emplois ». Les coups s’il doit y en avoir doivent être absorbés par les managers en premier lieu.

Sans nier le dynamisme du marché ou nier les sources d’échecs personnels (le comportement ou le refus de se développer de certains employés), les licenciements, surtout quand ils sont nombreux, sont le révélateur d’un échec de la politique de ressources humaines d’une entreprise. Les entreprises devaient suivre cet indicateur de même que celui du turnover avec la même passion que ceux de la productivité et du rendement financier. Surtout si elles pensent vraiment que « la ressource humaine est la plus précieuses de leurs ressources ».

Collaboration avec l’Institut Lean France Relais du Centre

Richard Kaminski, le directeur de l’Institut Lean France Relais du Centre m’a contacté récemment pour me proposer une collaboration afin de créer plus de débat autour des sujets du lean en France (lean.proforum.fr). J’ai naturellement accepté car le débat sur les sujets du lean font partie des prémisses fondatrices de LMS. Pour lancer cette collaboration, j’ai proposé à Richard de rédiger un post qui sera publié en même temps sur LMS et sur lean.proforum.fr et qui portera sur un des sujets abordés sur son site : Comment concilier « développer les hommes » et licenciements ? J’ai, pour ce faire, élargi et reformulé le sujet en « Le lean et le licenciement ». D’où le titre du post suivant.

Pour finir, je tiens à souligner et remercier Richard pour l’énergie  qu’il met dans la diffusion du lean en France.