Votre entreprise est-elle vraiment lean ?

Dans ce post, je voudrais partager avec vous un ensemble de 10 critères permettant de savoir si votre entreprise est vraiment lean (traduction légèrement adaptée d’un document d’A. Smalley). Je serais intéressé de savoir la note obtenue par les entreprises engagées dans les démarches lean en France. Combien d’entre elles peuvent se targuer de pouvoir obtenir une note supérieure à 5/10 ? De mon expérience, les critères les moins appliqués sont les suivants : 10, 1, 6, 5, 7 et 3. Par conséquent, si votre entreprise n’obtient qu’une note de 4/10, il n’ya pas de quoi rougir même si cela signifie qu’il reste un long chemin à parcourir à votre entreprise avant d’être lean…

Production de masse ou Lean Production
—————————————————

Critère 1
- Economie d’échelle*
- L’économie par la mutualisation, et la vitesse, (Economies of scope, Economies of speed)**

Critère 2
- Machines dédiées
- Machines flexibles

Critère 3
- Travailleurs spécialisés dédiés à une seule fonction
- Travailleurs polyvalents formés pour être multifonction et multitâche

Critère 4
- Peu de changements de tournées (convois, outils) /utilisation de lots de grande taille
- Changements fréquents de tournées (convois, outils) / utilisation de lots de petite taille

Critère 5
- Amélioration par l’introduction de nouvelles technologies / techniques (innovation)
- Amélioration de la méthode d’abord et ensuite, si nécessaire, introduction l’innovation après

Critère 6
- Améliorations réalisées par les ingénieurs et la hiérarchie (les chefs)
- Améliorations réalisées par les opérateurs, chefs d’équipe, ingénieurs et hiérarchie

Critère 7
- Qualité par le contrôle (on produit et on contrôle la qualité ensuite)
- Qualité dans le process (un produit réalisé est un produit de bonne qualité)

Critère 8
- Produire chaque fois que cela est possible (tout ce qui est produit ne sera plus à produire)
- Produire uniquement à la demande (arrêter la ligne s’il n’y a pas de demande)

Critère 9
- Enormes stocks
- Faibles stocks

Critère 10
- L’efficacité apparente est reine
- L’efficacité réelle est la clé

* Fabriquer plus de quantité d’un même produit sur une même machine permet de réduire son coût unitaire

**J’ai respectivement traduit « Economie par la mutualisation » et « Economie par la vitesse » des termes anglais Economies of Scope et Economies of Speed. Economie par la mutualisation = utiliser un même moyen pour fabriquer des produits différents permet de réduire le coût à l’unité. Economie par la vitesse = utiliser un moyen pour produire plus vite et réduire le temps de livraison. Pour plus de détails sur ces définitions ainsi que la notion d’Economies of Span voir Ross Mayfield’s Weblog

Le Juste Besoin du Client et la « customisation de masse »

Le 9 février 2006, neuf mois seulement après son arrivée à la tête de Renault, Carlos Ghosn présentait le plan de croissance de la marque au losange au cours des prochaines années : le « Contrat Renault 2009 ». Les principaux objectifs de ce plan étaient :
- un accroissement de la marge opérationnelle du groupe de l’ordre de 6% en 2009.
- la sortie d’ici 2010 de 26 nouveaux véhicules à travers le monde.
- Une croissance des ventes de 800 000 véhicules entre 2005 et 2009.

Dans le passé, plusieurs constructeurs ont décliné des plans de ce type de plan sans finalement atteindre leurs objectifs. L’une des raisons de ces échecs vient de la confusion entre le besoin véritable du marché et la tendance facile à céder à la « customisation de masse » qui pourrait se traduire dans cette annonce par la volonté de sortir 26 nouveaux véhicules.

Dans un schéma similaire à la production de masse (perception quantitative), la customisation de masse (perception qualitative) caractérise la propension qu’ont certains producteurs de biens de consommation et des fournisseurs de services à mettre à disposition du marché une multitude d’offres. Ils pensent ainsi multiplier leurs chances de satisfaire au besoin du client. En réalité, de même que l’on ne vend pas forcément plus parce que l’on met plus de produits (en quantité = production de masse) sur le marché, on ne vend pas davantage parce que l’on offre plus de choix au client. L’objectif est d’être capable de coller de la manière la plus juste au juste besoin du client (JBC). Car dans certains cas, trop de choix tue l’offre, comme l’explique Barry Schwartz, dans « The paradox of choice : Why More Is Less ».

Le véritable secret du succès n’est, manifestement pas l’innovation ou la multiplication des nouveaux modèles. Il semble bien plus simple de bien « écouter » le client et lui fournir ce qu’il veut que de créer des produits, que l’on estime être les « meilleurs » ou les plus innovants et ensuite essayer de convaincre le client que c’est ce dont il a besoin. A ce propos, Voici ce que Jim Womack et son équipe de l’IMVP disaient déjà dans les années 90 au sujet de Toyota.

It’s not brilliant product innovations or culture or a weak currency or strong government support that makes this company stands out in global competition. It’s the brilliant focus on core processes

Autrement dit, la véritable clé du succès de Toyota ne se trouve ni dans l’innovation ni dans la faiblesse du Yen, ni dans le soutien du gouvernement japonais (comme le suggérait Bill Ford il y a quelque mois), ni dans la culture japonaise mais dans leur maitrise totale du process. Ce discours qui date d’une vintaine d’années est toujours d’actualité.

L’Airbus A380 : Est-ce un pari sur le transport de masse ?

L’Airbus A380 a été au centre de l’actualité ces dernières semaines. Il a surtout été question du retard de livraison de ce super-jumbo d’une capacité maximale de 800 personnes.
Quel est le lien entre l’Airbus A 380 et le Lean ?

Retard de livraison
Le premier lien vient de l’implantation des usines d’Airbus. Les usines sont éparpillées dans le monde (certes, majoritairement concentrées en Europe). Chaque usine fabrique une partie de l’avion et tous ces morceaux d’avion sont transférés à Toulouse où le produit final est assemblé. C’est l’exemple parfait d’une organisation destinée à la production de masse. Comme toutes les organisations destinées à la production de masse, la philosophie de base est « l’économie d’échelle » qui pousse les industriels à se focaliser sur le taux d’utilisation des ressources (moyens de production, expertise, …) plutôt que sur le process ou le flux d’assemblage. Cela se traduit concrètement par l’organisation des moyens de production et des ressources par spécialité ; ce qui conduit à la création des usines spécialisées. Le talon d’Achille ici est la supply chain (la chaine logistique). Comment faire pour assurer la livraison en JIT (JIT = juste à temps) de plusieurs constituants qui viennent de partout, à travers le monde ?
Comme vous le devinez, la meilleure organisation devrait être orientée process. Si l’on fait rapidement un Value Stream Mapping (il s’agit de suivre les flux de matière et d’information de toutes les étapes de l’assemblage du produit), on se rend compte qu’il vaudrait mieux organiser les usines par produit (et non par constituant). L’idéal étant de concentrer tout l’outil de production au même endroit. La production d’un super-jumbo de 800 places est un énorme défit, sans précédent. Son maillon faible qui est la supply chain est plus que jamais sollicité vu l’ampleur du challenge. Est-ce ce maillon tiendra ?

Que demande le client ?
Un autre lien entre l’A380 et le lean se retrouve dans le dernier livre des compères Jim Womack et Dan Jones : Lean Solutions. Ce livre décrit très bien le sentiment que j’ai eu à l’annonce du projet de l’Airbus A 380. Cet avion de 800 places est surtout destiné au transport de hub à hub, entre grandes villes.
Pour illustrer les choses, supposons que vous habitez Lyon et que vous souhaitez rendre visite à un de vos amis à Washington. Vu les tailles des villes de départ et d’arrivée, il semble difficile de penser qu’il puisse être possible de trouver 800 personnes à Lyon qui vont à Washington chaque jour. Je n’ai pas fait d’étude sur le marché Lyonnais de voyage vers Washington, mais il semble qu’il faudrait tabler plutôt sur des fréquences de quelques semaines voire quelques mois. En d’autres termes, si les clients sont prêts à attendre un certains temps, (un, deux, trois mois), l’affréteur du A380 pourra trouver 800 personnes et rentabiliser son affaire. Les clients n’attendront aussi longtemps que s’ils ont une contrepartie. Par exemple, si les tarifs (bas) le justifient. Ce type de voyages porte un nom : cela s’appelle des charters. Il ne me semble pas que Airbus ait décidé de lancer un avion aussi couteux (il faudrait en vendre au moins 300 pour que cela soit rentable) pour cibler les compagnies de charters… En conclusion, l’Airbus A380 n’est pas le bon avion pour un Lyon – Washington en vol régulier. En réalité, les seuls axes pouvant êtres desservies sont ceux qui relient de très grandes villes. Reprenons donc notre exemple initial où en étant à Lyon vous voulez rendre visite à votre ami à Washington. Pour vous y rendre en A380 il faudrait prendre un avion de taille moins importante (ou un TGV) jusqu’à Paris. Arrivé à Paris, vous pourrez alors voler en A380 de Paris à New York. A votre arrivée à New York, vous devriez probablement prendre un troisième avion pour Washington (ou un train Amtrak qui parcours New York – Washington, DC en 4 heures, je l’ai testé). Toutes ces escales vont augmenter considérablement votre temps de voyage de plusieurs heures par rapport à un vol direct Lyon – Washington. Est-ce cela que recherche le client ? J’en doute…

Exactement ce que je veux, quand je veux et où je veux
Revenons au livre de livre de Womack et Jones. Les auteurs partent d’un constat : aujourd’hui de plus en plus d’entreprises adoptent le lean manufacturing et la plupart ont fait de réels progrès en réduisant substantiellement les gaspillages dans leur flux de production. En revanche, on constate qu’il y a beaucoup gaspillages dans la phase consommation comme le montre notre exemple sur du trajet Lyon – Washington. Les auteurs pensent que le consommateur et le fournisseur gagneraient, tous les deux, à appliquer les principes du lean à la consommation de manière à supprimer ces gaspillages. Comme point de départ, Lean Solutions définit les attentes du consommateur en 6 points.

En tant que consommateur qu’est-ce que j’attends du fournisseur du service ou du produit?
Je veux :
– que mon problème soit résolu complètement

– qu’il ne me perde pas mon temps

– qu’il me donne exactement ce que je veux, quand je veux et où je veux (cette phrase comporte 3 points)

– qu’il me simplifie ma décision d’achat

C’est dans cette matrice à six points que fournisseur doit construire son offre.

A380 : fleuron ou boulet ?
En réalité, le problème avec l’A380 c’est qu’il correspond à un transport de masse qui à l’instar de la production de masse génère des stocks (attentes des clients aux différents points d’enregistrement et d’escale). Cette solution ne respecte manifestement pas le 2ème principe, défini ci-dessus (comme nous l’avons vu précédemment, le client perd beaucoup de temps). Le 4ème principe n’est pas respecté non plus. En effet, le «quand je veux » implique des vols fréquents ; or un avion de 800 personnes ne peut pas être aussi fréquent qu’un avion classique de 100 à 200 places. Le 5ème principe n’est pas satisfait non plus. De fait, je ne peux pas prendre l’A380 de Lyon à Washington. Bref, l’Airbus n’est clairement pas le meilleur moyen de fournir un service de transport lean. Il s’agit d’un moyen de transport de masse dont la philosophie de base, comme dans le cas de la production de masse, est l’économie d’échelle. Paradoxalement, la réalité est toute autre car très souvent les attentes de l’avion au sol finissent par augmenter fortement le coût d’exploitation par place.

L’Airbus A380 est manifestement un avion qui va à contre-courant de la tendance actuelle dans l’industrie. C’est-à-dire la recherche des solutions lean pour le bien des clients et des fournisseurs de services ou de produits. Sera-t-il le fleuron d’airbus tel que l’on nous l’a promis ou le boulet qui lestera cette belle aventure européen qu’est EADS ? L’avenir nous le dira.

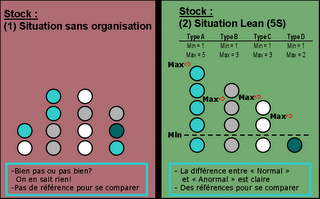
Tout doit être visible afin qu’aucun problème ne soit caché

Une fois n’est pas coutume, je vais commencer ce message par l’exercice décrit dans le dessin ci-dessous (origine : Art Smalley) .

Alors, quel temps avez-vous mis dans les deux cas ? Quel est la différence entre ces deux temps?

Un des principes du « Toyota Way »

Un des quatorze principes de management du « Toyota Way » est la recherche effrénée de la visibilité, partout : de l’atelier jusque dans les bureaux. Le principe est simple et s’appuie sur l’un des mantras de E. Deming : « ce qui ne se mesure pas ne s’améliore pas ». Ma parodie préférée de cette citation est : « ce qui se mesure s’améliore… ». En effet, tout simplement, le fait de suivre un indicateur le fait baisser quasi-mécaniquement d’entrée de jeu. Pour Deming et bien d’autres gourous de l’amélioration, la première étape de l’amélioration d’un process est la mesure et il n’y a pas de moyen plus performant de mesure que l’œil !

Le test d’acide…

Pourquoi Toyota recherche la « visibilité » ? La réponse est la même que dans mes précédents messages : faire émerger les problèmes afin de les résoudre. De plus, un process visible est plus facile à piloter ; les décisions sont prises non pas sur la base d’impressions ou de sentiments mais d’informations concrètes et visibles.

Le test d’acide de la visibilité est donné par Tahichi Ohno. Si vous n’êtes pas capable « en regardant de voir et dire s’il y a un problème » alors votre process, n’est pas « visible ». Cela implique un flux simple, facilement compréhensible et organisé dans le sens du process. C’est certainement la partie la plus difficile à réaliser mais aussi celle qui donne le plus de résultats.

Une fois que l’on a travaillé sur l’implantation du process physique, les andons sur lequels sont affichés les indicateurs de performance clés peuvent alors être utilisés faire émerger les problèmes et piloter le process.

Et le 5 S ?

Si vous posez la question suivante autour de vous : « Qu’est-ce que le 5S ? ». Les personnes les plus informées vous énuméreront les 5 étapes suivantes du 5S :

1. SEIRI = Séparer les objets nécessaires du non nécessaire

2. SEITON = Organiser en mettant chaque objet dans sa position optimale dans l’espace de travail

3. SEISO = Nettoyer en profondeur les outils / équipements de travail ainsi que l’environnement

4. SEIKETSU = Standardiser les procédures de travail, les checklistes de manière à maintenir l’espace de travail propre et bien organisé

5. SHITSHUKE = Discipline dans l’application des étapes suivantes afin de maintenir un espace de travail propre et ordonné

Peu de gens n’ont jamais entendu parlé du 5S, beaucoup pensent appliquer le 5S… Nombre d’entreprises communiquent sur leur démarche 5S. Simplement, très peu de personnes sont capables de vous expliquer pourquoi on fait le 5S (même si elles sont capables d’en citer les étapes). Le « drame » du 5S est qu’il a été tellement « popularisé » qu’il a perdu tout son sens. Résultat des course, cet outil, qui est sensé augmenter le moral et améliorer le travail de employés de Toyota, est plutôt toléré, voire considéré comme un mal nécessaire ici…
Le 5S est un de outil performant utilisé par Toyota pour rendre atteindre et maintenir la « visibilité ». Il mérité largement d’être revisité et ré expliqué (en insistant sur le pourquoi et non le comment) afin de tirer le maximum de son efficacité.

Au lieu de faire du texte, et vous ré expliquer une nième fois le 5S, je vous propose ci-dessous un deuxième dessin qui permet d’illustrer l’efficacité du 5S. Ce dessin comme le premier est inspiré de documents d’Art Smalley, l’un des meilleurs experts du lean.

Une leçon du « 5 pourquoi » dans l’usine de NUMMI

Un escalator en panne chez Toyota
 

L’usine de NUMMI (NUMMI = New United Motor Manufacturing, Inc.) est une joint venture Toyota – GM située dans la ville de Fremont en Californie aux US. Cette usine produit des voitures pour les duex constructeurs depuis 1984. Il s’agit de la première usine exploitée par Toyota aux US. L’un des intérêts de NUMMI est qu’elle a été créée dans une ancienne usine qui appartenait à GM et qui n’était d’ailleurs pas parmi les plus performantes en son temps. La main d’œuvre originelle de NUMMI était également largement constituée d’anciens employés de GM. Cette usine est donc une preuve incontestable du fait qu’il est possible de faire du TPS en partant des moyens de production et des hommes issus de la production de masse. La greffe est possible, quel que soit l’état initial de l’entreprise ; il n’y a pas besoins d’employés japonais ! Ce site a longtemps hébergé le centre de formation où GM envoyait ses salariés pour être formés aux méthodes du TPS. GM y a également muté quelques uns de ses managers. Ces hommes sont aujourd’hui les piliers du système de production de GM (GMS = Global Manufacturing System) et des actions concrètes dans les usines du constructeur américain. Pas étonnant que GM soit celui des « big three » qui maîtrise le mieux le TPS !

Dans mes prochains messages je reviendrai sur cette usine que j’ai eu l’occasion de visiter et qui me semble être un laboratoire très intéressant pour tous ceux qui voudraient mettre en pratique le lean.

La première histoire que je vais raconter sur l’usine de NUMMI vient de Mark Graben, un ancien élève du MIT avec qui j’ai échangé pendant mon séjour aux US. Il raconte que lors de sa visite de NUMMI il est passé devant un escalator bloqué. Au dessus de cet escalator il y avait l’affiche suivante :

« Sorry for inoperative escalator.

It would cost$120k to repair.
We feel money could be better
spent on other things.
Please accept our apologies. »


Il faut préciser que l’escalator n’était pas le seul moyen de rejoindre l’étage supérieur. Il y avait également des escaliers et un ascenseur.

Quelle n’a pas été sa surprise de constater qu’en plein sanctuaire de la TPM on pouvait laisser un escalator en panne sans s’empresser de le réparer !

Il s’agit là d’un exemple frappant du résultat de l’utilisation du « 5 pourquoi ». Le « 5 pourquoi » consiste à ne pas agir sans chercher la cause première des choses. Il faut poser la question « pourquoi ? » 5 fois pour être certain que l’on ne se contente pas dans « l’apparent ». Dans le cas de l’escalator les personnes chargées de l’entretien de l’escalator on dû se demander pourquoi réparer un ascenseur qui ne sert à rien car il y avait d’autres moyens d’accéder à l’étage supérieur (escaliers et ascenseur) ? Comme le dit l’affiche : pourquoi ne pas mettre cet argent ailleurs ? Ce réflexe du « pourquoi » nous manque si souvent dans tout ce que l’on fait au quotidien. Le « 5 pourquoi » est un des outils les plus performants du TPS. Il encourage les employés à se poser la question sur « le pourquoi » de ce que l’on entreprend. Certes, sur la cause profonde, quand il s’agit d’une panne mais aussi sur la finalité des actions engagées. Ne pas faire les choses parce cela a toujours été fait ainsi mais se demander pourquoi au préalable. Comme vous le savez l’une des caractéristiques du TPS est de faire émerger les problèmes et les résoudre. La résolution des ces problèmes permet aux employés de progresser. Chez Toyota on pense que les meilleures solutions sont celles qui sont le résultat du « 5 pourquoi ».

Ce n’est pas « la vérité révélée » …N’oubliez pas le client

Il n’est pas inhabituel que des chantiers Kaizen ou de mise en place des outils de lean soient lancés sans se demander pourquoi on le fait et ce que cela rapporte. Il ne faut pas perdre de vue que le but de tout cela est de satisfaire à la demande du client. Par conséquent, la question doit toujours être : comment en faisant ce que je fais je réduis les coûts tout en réponds mieux à la demande du client ? De nombreux consultants et managers on tendance à considérer le lean comme étant la « vérité révélée » et n’hésitent pas à se lancer dans un déploiement directif sans accepter la moindre interrogation sur le bien-fondé de outils déployés. Combien de fois a-t-on vu des gens faire du Heijunka, du SMED ou imposer le passage au petits colis alors que cela ne s’imposait pas ? Mêmes les plus grands se font avoir. J’ai encore en mémoire une newsletter de Jim Womack (l’un des inventeurs du lean) qui faisait son mea culpa pour s’être entêter à appliquer certains outils de lean dans des conditions inadéquates. Avec son associé de toujours, Dan Jones, ils avaient racheté une entreprise de fabrication de bicyclette déclinante pour pouvoir appliquer le lean. Jim Womack raconte comment il s’est entêté à lisser la production (Heijunka) à tout prix. Il a tout fait pour que la séquence des pièces produites soit du type « ABABCBAB » alors que les bicyclettes produites étaient livrées une fois par jour. Si les bicyclettes étaient livrées une fois par jour, faire « ABABCBAB » ou « AAABBBBC » ne devrait avoir aucun effet au niveau du client. Pourquoi donc avoir lancer un lourd chantier Kaizen et/ou SMED pour produire à la séquence « ABABCBAB » ? Parce que le lean demande de lisser la production (Heijunka). Dans la même série, Il raconte également l’histoire d’une entreprise qui avait lancé un important chantier de Kaizen pour réduire le temps de changement d’outil de 8 heures à 5 minutes. Le seul problème c’est qu’il n’était pas prévu de fabriquer plus d’un type de produit sur cette machine (c’est-à-dire aucun besoin de changer d’outil). Résultat des courses : de l’énergie et du temps perdus uniquement par « dogmatisme » en vers le lean !

Il n’y a pas que des consultants hyper zélés qui poussent à l’application « aveugle » des outils du lean. En effet, il n’est pas rare que des chantiers lean soient lancés dans les entreprises tout simplement parce que le « chef » l’a demandé. Des managers précédemment hostiles se sont transformés du jour au lendemain en disciples du lean tout simplement par injonction du « chef ». Ce ne sont pas les meilleures conditions d’application du lean. Toyota se considère comme une organisation dont la force vient du savoir-faire des ses hommes. Et dans ce sens, répondre à la question du « pourquoi » est aussi important que la mise en place des outils elle-même. Si vous faites quelque chose aujourd’hui sans savoir pourquoi ; qu’est-ce qui vous fait penser que demain vous ne ferez pas exactement le contraire ? Cela nous conduit à l’importance du leadership dans la mise ne place du lean. Mais cela est un autre sujet qui sera abordé ultérieurement.

Pourquoi, pourquoi, pourquoi, pourquoi, pourquoi … 5 fois voire plus si nécessaire. Facile à dire mais pas à faire.

La structure de la “ maison” TPS

La philosophie autour de laquelle est construit le système de fabrication de Toyota est la culture de l’amélioration continue. Le principe est de définir des standards permettant à tous les employés, sans exception, d’éliminer tous les gaspillages. Le but recherché est de réduire au minimum le temps entre la commande d’un produit et sa livraison. Le produit livré doit être irréprochable en terme de qualité et être fabriqué au moindre coût. Le TPS repose sur deux piliers : le Juste à Temps et le Jidoka.


Le Juste à Temps
Ce pilier, le plus connu du TPS, a pour finalité de livrer la bonne pièce, en bonne quantité au bon moment tout en utilisant le minimum de ressources. Contrairement à ce qui se passe dans la production de masse, il n’est absolument pas question de fournir la pièce plus tôt que prévu ou de produire plus de pièces que nécessaire. Cela implique la suppression des stocks qui ont, en outre, l’inconvénient de masquer les problèmes qui perturbent le flux. Il est important de préciser à ce niveau que la motivation première de la « suppression » des stocks n’est pas financière mais bel et bien la volonté d’exposer les problèmes. Bien sûr cela suppose que l’on ait la capacité (hommes, méthodes et organisation) pour résoudre les problèmes qui émergent sinon c’est la catastrophe assurée ! « Rendre les problèmes visibles » est une notion fondamentale chez Toyota qui tient à ce que tout soit soit visible, même les problèmes. Il s’agit ici de détecter les causes d’instabilité et de les résoudre. Comme le montre le dessin de la « maison du TPS », la stabilité est le socle du TPS. Il est en effet très tentant de se lancer dans les le déploiement du Juste à Temps sans s’assurer au préalable (ou en parallèle) que les problèmes qui perturbent le flux sont résolus. La perturbation du flux peut être due aux machines (ex : pannes) au hommes (ex : formation) à la matière (ex : disponibilité des pièces), aux méthodes de travail (ex : le PDCA). La résolution de ces problèmes est un pré requis au succès du juste à temps.
La mise en place du juste à temps peut être perçue comme un « renoncement » à produire quand on en a la possibilité. Le bon sens ne préconise-t-il pas que « ce qui est produit ne sera plus à produire ? ». Dès lors il est possible qu’un déficit de compréhension du TPS amène à associer au déploiement du JIT la création de surcapacité dans l’outil de production afin de compenser ce « renoncement » à produire. Ce type de réflexe est et contreproductif.
Le flux continu, le flux tiré via le Kanban et le takt time sont les outils les plus importants du JIT. La production est tirée par la demande du client est propagée via les kanbans. Cette demande du client est exprimée au travers du takt time (le temps entre deux pièces consécutives permettant de satisfaire la demande du client).

Le Jidoka
C’est l’autre levier du TPS. Il est aussi appelé Automonation. Ce mot est la contraction de deux mots anglais autonomous (autonomie) et automation (automatisation). Le Jidoka a deux composantes : (1) la qualité à 100% à chaque étape du process, (2) la séparation de l’homme et de la machine. Ces deux composantes supposent, à l’instar des machines à tisser de Sakichi Toyoda, le fondateur de Toyota, que les machines puissent être capables de s’arrêter avant la survenance de tout problème. D’où l’idée d’une automatisation « intelligente », « humaine » ou autonome. Cette automatisation « intelligente » permet à la machine de prendre la décision de s’arrêter automatiquement de manière à éviter la production de pièces de mauvaise qualité ainsi que la propagation de défauts en aval. En plus de la qualité, ce système permet également d’éviter des accidents (blessure de personnes et dommages importants des machines). Cette notion, comme le JIT, va à l’encore des réflexes généralement admis dans la production de masse. En effet, tout arrêter au premier moindre problème peut sembler tomber sous le sens. Une fois de plus, comme dans le cas du JIT, il s’agit de rendre tout problème visible voire insupportable de manière à ne pas avoir d’autre choix que de s’y attaquer réellement (recherche de causes profondes) et au plus tôt. Une fois encore, comme dans le cas du JIT, le fabricant doit être capable de résoudre efficacement les problèmes ainsi exposés sinon c’est la catastrophe. Cette capacité à résoudre les problèmes se mesure surtout en terme d’hommes (formation, motivation, organisation) et qu’en terme d’équipement. Par exemple, la mise en place d’une surcapacité prévisionnelle pour absorber les arrêts immédiats de lignes alors qu’auparavant l’on continuait à produire n’est pas de nature à rendre la récurrence des problèmes « insupportable ». Cela peut être contre productif dans le déploiement du Jidoka.
La deuxième composante du Jidoka qui est la séparation de l’homme et de la machine n’est possible que si la machine est autonome. La conséquence immédiate est un gain des ressources, celles qui ne sont plus désormais affectées à la supervision du des machines. Chez Toyota, on pense que l’homme mérite mieux que d’être placé devant une machine à la regarder fonctionner.

Amélioration continue et suppression de toutes les causes de variabilité
Comme la stabilité du process, le lissage de la production (Heijunka) est un pré requis du TPS. En lissant la production on supprime les variabilités et optimise, du même coup, les ressources. Cela contribue au flux continu. Le Kaizen (en japonais : Kai = changement, Zen = bien) ou amélioration continue et le travail standard sont les « deux facettes de la même pièce » : on améliore on fige… on améliore on fige… ainsi de suite. C’est clairement la philosophie de E. Deming (créateur de la roue du même nom).

Les objectifs du TPS

Le but d’une entreprise reste le même…

La question sur les objectifs de Toyota revient très souvent quand l’on commence à s’intéresser au TPS. Dans son célèbre livre, « Le but », E. Goldratt insiste sur le fait que le but de toute entreprise est de gagner de l’argent. Cela reste vrai pour Toyota également. La grande différence par rapport aux autres entreprises c’est la notion du long terme. En effet, on n’utilise pas la même stratégie ou les mêmes moyens pour gagner de l’argent à court ou à long terme. Contrairement à ce qui se passe chez Toyota, la plupart des entreprises occidentales ont une culture de management et un environnement qui rend quasiment impossible une philosophie de long terme. Le style de management n’étant pas l’objet de ce message, je reviendrai sur ce point dans un prochain message.

Pour atteindre ce but, qui est le profit sur le long terme, Toyota s’est donné les quatre objectifs suivants :

  1. Fournir la meilleure qualité et le meilleur service à ses clients
  2. Développer le potentiel de chaque employé en s’appuyant sur le respect mutuel et la coopération
  3. Réduire les coûts par l’élimination des gaspis de manière à maximiser les profits
  4. Développer un outil de production flexible qui peut permettre de répondre à la demande dynamique du marché.

Voilà donc les objectifs du TPS. Il n’y en a pas d’autres. Tous le reste, notamment, les quelques méthodes ou outils les plus connus (Kanban, 5S, VSM, Jidoka, SMED, TPM, JIT, …) ne sont que des moyens pour atteindre les objectifs ci-dessus.

Les hommes d’abord

De ces quatre objectifs, celui où se focalisent souvent les énergies des entreprises occidentales qui se lancent dans le lean est le troisième. En effet, c‘est celui qui est le plus facile à « vendre » aux managers car il permet de produire des résultats rapidement. Malheureusement, l’ignorance des autres objectifs rend les gains réalisés précaires. Le plus difficile n’est pas de faire des gains mais de les pérenniser…
A l’inverse, celui des quatre objectifs qui va dans le sens du long terme et qui donne les résultats les moins visibles rapidement est le deuxième. Il est, à mes yeux, le point le plus important et un des critères qui permet de juger du bon déploiement du lean. Au coeur du TPS, il y a l’Homme. Toyota pense que le pré requis pour obtenir des meilleurs résultats est la participation totale des employés. Toyota se considère moins comme une entreprise (au sens classique du terme) mais plus comme une organisation qui accroît sa valeur en développant les hommes et les partenaires. Comme le disait un des grands managers de Toyota, Gary Convis, « On construit des hommes pas seulement des voitures chez Toyota ». Afin de satisfaire ses objectifs, les hommes dans leurs postes et au quotidien doivent mettre en place et maintenir des standards, résoudre les problèmes, conduire l’amélioration continue et organiser de manière efficace le travail en équipe. On peut malheureusement constater que l’une des entreprises française ayant produit l’un des efforts les plus importants pour « copier » le TPS a également l’un des taux de turnover les plus élevé de la France. Ce résultat est troublant et soulève quelque questions sur le point 2 qui vise à « Développer le potentiel de chaque employé en s’appuyant sur le respect mutuel et la coopération ».
Quant au point 1, il vient en général après le point 3. En effet, le Jidoka qui permet d’atteindre le premier objectif est souvent mal compris, peu et mal appliqué dans les entreprises occidentales. Pour preuve, si vous tapez les mots « 5S », « JIT » et « Kaizen » sur Google, vous obtiendrez respectivement 17 600 000, 13 100 000 et 3 820 000 résultats alors que si vous faite une recherche sur le mot « Jidoka » vous n’aurez que 42 100 réponses.
Le quatrième objectif est quasiment absent. Il est très souvent contrarié par le manque de vision long terme.

Quels sont les objectifs de votre entreprise?

Si nous nous résumions, le lean dans nos entreprises se résume en général à :

  1. Réduction des coûts par l’élimination des gaspis de manière à maximiser les profits.
  2. Fournir des produits et service de meilleure qualité à ses clients.

Il ne s’agit là que de deux des quatre objectifs du TPS et en plus, ils ne sont même pas dans le bon ordre. L’écart entre les objectifs du TPS et ceux de nos entreprises justifie certainement en partie qu’à ce jour (près de 50 après la naissance officielle du TPS), beaucoup d’entreprises aient eu tant de mal à reproduire avec succès le TPS et ses résultats… Malgré une application très rependue de certains outils du TPS (e.g., Kanban, 5S, VSM, SMED, TPM, JIT…)

Les origines du TPS en bref

L’histoire de du TPS (Toyota Production System) est étroitement liée à celle de Toyota. Le TPS est le résultat des réponses apportées par Toyota aux différents défis qu’il a dû relever depuis sa création. Les concepts du TPS sont, pour la plupart, très anciens et spécifiques à l’entreprise Toyota. Tous les concepts du TPS n’ont pas été inventés par Toyota. Certains concepts ont été importés d’ailleurs (notamment des USA).

Les deux piliers du TPS

Le TPS s’appuie sur deux piliers : le Jidoka et le Juste à Temps. Le Juste à Temps est plus connu sous le cigle JIT ou Just In Time.

Le Jidoka est la partie la plus ancienne du TPS. Elle a été inventée par Sakichi Toyoda, le fondateur de Toyota, en 1902. Le Jidoka a pour but de garantir la qualité à chaque étape du process et, en plus, de permettre la séparation de la machine et de l’Homme. La machine est dite séparée de l’Homme quand elle peut fonctionner de manière complètement autonome sans la présence de l’Homme. Le principal intérêt est que dans cette situation, l’opérateur est capable de s’occuper de plusieurs machines à la fois. Le Jidoka est née au sein de la Toyoda Spinning and Weaving Company, fondée au 19ème siècle par Sakichi Toyoda. C’est dans le cadre de cette société que Sakichi Toyoda invente une machine à tisser qui s’arrête chaque fois qu’elle détecte une corde coupée, prévenant ainsi la fabrication de produit défectueux. Plus tard, en 1924, il crée une machine automatique qui ne nécessite pas la présence permanente d’un opérateur pour produire. Pour la première fois l’opérateur, dont l’activité est ainsi séparée de la machine, peut s’occuper de plusieurs machines en même temps. Les droits de fabrication et d’exploitation de ces machines révolutionnaires hors du Japon seront vendus et une partie des sommes recueillies sera utilisée pour créer une entité Automatismes devenue autonome en 1937. La direction de cette nouvelle entreprise sera confiée à Kiichiro Toyoda, le fils de Toyoda, qui héritera également de l’esprit d’innovation de son père.

Le deuxième pilier appelé Juste à Temps (JIT) est certainement le concept le plus connu au point qu’il est souvent utilisé abusivement en lieu et place du TPS. Redisons-le une fois encore : JIT n’est pas le TPS mais, simplement, une partie. L’expression « Juste in Time » a été inventée par Kiichiro Toyoda après la création Toyota Motor Corporation (le constructeur d’automobile). L’entreprise, alors très pauvre à sa création, ne pouvait se permettre le moindre gaspillage. Il n’était donc pas alors question de gaspiller le peu d’argent disponible pour acquérir plus de ressources (machines, Hommes, matières premières) que nécessaire. Il fallait n’acquérir ou ne fabriquer que le juste nécessaire, ni en avance ni en retard, d’où l’expression « Juste à Temps ». D’autres outils ou notions, arrivés en 1950, viendront compléter la palette du JIT. Parmi ces outils figurent le Kanban (qui est également abusivement utilisé en lieu et place du JIT et par extension en lieu et place du TPS), le travail Standard, les Supermarchés, le Takt time et bien d’autres. J’y reviendrai dans un prochain message.

Les « bienfaits » de la Seconde Guerre mondiale sur le TPS

Après la seconde guerre mondiale et la défaite du Japon, la situation ne s’améliore pas pour Toyota qui en plus de ses moyens limités, mentionnés ci-dessus, se retrouve dans un pays complètement exsangue. Un jeune ingénieur Taiichi Ohno, qui a fait ses preuves au sein Toyoda Spinning and Weaving est alors envoyé chez Toyota avec pour mission d’améliorer la productivité et déployer les deux piliers du TPS : JIT et du Jidoka. Il est nommé à la tête d’une usine de fabrication de moteurs et peut ainsi tester grandeur nature tous le concepts du Jidoka et du JIT entre 1945 et 1955. Le résultat de ce travail constitueront le noyau de ce qui est aujourd’hui appelé TPS. Taiichi Ohno est officiellement considéré comme l’inventeur du Système de Production de Toyota. Dans ses activités, il s’appuie sur une équipe de plusieurs personnes dont l’une des plus connues est Shigeo Shingo.

Les apports d’ailleurs dans le TPS

D’autres éléments tels que : les sept gaspis, le 5S, le SMED, Le management Visuel, le Poka-Yoké et bien d’autres seront inventés plus tard.
Il convient de signaler que le TPS a largement profité des résultats du travail de personnes extérieures à Toyota telles que : Henry Ford , W. Edwards Deming, Frederick Taylor (le père de l’organisation scientifique du travail), Samuel Smiles (l’auteur de Self-Help 1859, qui prône la persévérance, la discipline et le management basé sur les faits), Charles Allen (dont le travail est à l’origine du Training Within Industry, développé par l’armé américaine pour améliorer l’efficacité dans l’industrie durant la seconde guerre mondiale). Nous y reviendrons dans un autre message.

Il faut reconnaître que le TPS et le Toyota Way est constitué d’un ensemble d‘outils, de concepts et d’éléments culturels qui doivent leur existence à plus qu’une personne (fût-elle Taiichi Ohno) ou un groupe de personnes. Bien au contraire, c’est le résultat évolutif du développement des idées venues de partout. La spécificité chez Toyota étant à la fois la fidélité à leurs principes fondateurs et la volonté infatigable d’intégrer les meilleures idées internes et externes dans leurs activités.

Bienvenu sur « Lean Machine » !

Pour lancer le blog Lean Machine j’ai pensé qu’il faudrait commencer par les basics et répondre à quelques questions dont certaines sont peut être à l’origine de votre visite. Dans ce premier message je me limiterai à répondre à la question : Qu’est-ce que le lean ?

Alors, qu’est-ce que le lean ?

Le lean est un ensemble de méthodes de travail et de management basées sur le Système de Production de Toyota, généralement désigné avec le sigle TPS (Toyota Production System). Le mot lean dans cette acception a été « inventé » par un groupe de chercheurs de l’IMVP au MIT dans la fin des années 80. Ce mot doit son succès à celui du best-seller dans lequel il est apparu la première fois : « The Machine That Changed The World. »

Le mot lean est très souvent utilisé dans des expressions telles que « Lean Production », « Lean Manufacturing », « Lean Enterprise » et « Lean Thinking ». Dans toutes ces expressions, la signification est globalement la même. Leur utilisation de l’une ou l’autre de ces expressions dépend de la notion / dimension sur laquelle l’on souhaite insister. Par exemple l’expression Lean Entreprise véhicule plus que les autres l’approche globale dans la mise en œuvre du lean qui ne doit pas seulement être appliqué dans les usines mais également dans quatre autres domaines : les fournisseurs, les clients, le développement des produits et le management global de l’entreprise.

Si vous cherchez le mot « lean » dans un dictionnaire Anglais – Français, vous trouverez des définitions qui tournent plus ou moins autour des mots suivants : accoter, inclinaison, incliner, maigre, mince, s’arc-bouter, s’incliner, sec… Le sens à retenir dans cette liste de synonymes est celui de « maigre » ou « mince » même si le lean n’a absolument rien à voir avec la diététique, les techniques de soin du corps ou la gymnastique.

Où peut-on appliquer le lean ?

Le lean est utilisé non seulement dans l’industrie mais aussi dans beaucoup d’autres domaines tels que le génie-civil, l’aéronautique, l’administration, les services, la banque, l’armée, la santé, … De manière générale, comme toute méthodes qui sont à la mode l’on essaie de l’appliquer un peu partout avec des fortunes diverses.

Lean ou TPS ?

Je ne vais pas m’étendre davantage sur la définition du lean mais plutôt m’appliquer tout de suite un principe bien connu chez Toyota qui consiste à « aller à la source … ». Comme nous l’avons vu ci-dessus, le TPS est à la base du lean. Par conséquent, aller à la « source » du lean, c’est discuter du TPS. Ainsi, dans mes prochains messages je m’attellerai à vous présenter quelques concepts clés du TPS. Le but n’est pas d’être exhaustif mais de donner un résumé succinct des éléments les plus distinctifs du TPS. Si vous êtes à la recherche de documents abordant le sujet de manière complète et extensive, je vous invite à vous reporter à l’un des bouquins de références suivants :

  • « Toyota Production System » de Yasuhiro Monden,
  • « The Evolution of a Manufacturing Systems at Toyota » de Takahiro Fujimoto
  • « A Study of the Toyota Production System from an Industrial Engineering Viewpoint » de Shigeo Shingo,
  • « Toyota Production System: Beyond Large Scale Production » de Taiichi Ohno,
  • « The Toyota Way » de Jeff Liker.

Dans cette série de messages à venir sur le TPS, je prévoie d’aborder les points suivants :

  • Les origines du TPS
  • Les objectifs du TPS
  • Les principaux concepts du TPS : Le respect des hommes, L’élimination du gaspillage, La qualité, La réduction des coûts, La productivité, La sécurité et la motivation, Le Jidoka, La standardisation, Le Juste à Temps, Le flux tiré, Le Kanban, Le Lissage de la production, Le Takt time, Le flux, La fiabilité du process

    Une fois de plus, bienvenu à tous ! J’espère que l’on fera un bon bout de chemin ensemble et que chaque jour, au travers de nos échanges, nous serons plus instruits qu’hier et moins instruits que demain.

 Voici quelques liens vers les sites directement associés à Toyota :