Si vous voulez la qualité il faut y mettre le prix !

Comme beaucoup de personnes, vous avez très probablement été confronté à ce type de réflexion plusieurs fois dans la vie : « Si vous voulez la qualité il faut y mettre le prix ! » Le pire c’est quand cette réflexion vient du vendeur / fournisseur du produit / service de mauvaise qualité.

La non-qualité est devenue en soi un véritable business ! Je pense en particulier (et vous peut-être) aux hotlines des fournisseurs des services d’internet. Ces gens sont sensés nous fournir un service de qualité (un standard du type 6 sigma me semble être honorable) mais cela n’est pas toujours le cas. Alors qu’est-ce qui se passe ? Eh bien, ces entreprises mettent en place des hotlines surtaxées que vous devez appeler en cas de problème. Ces hotlines leur permettent de gagner beaucoup d’argent avec leur non-qualité. Cette prime à la non-qualité est quand même le comble du paradoxe ! Tout récemment, le gouvernement a commencé à prendre conscience du ridicule de la situation. Il a proposé des solutions qui, à mon humble avis, ne règlent rien. Il s’agirait de ne plus facturer le temps d’attente aux clients. Cette solution n’est pas simple à mettre en œuvre. Par exemple, le temps d’attente pendant lequel l’opérateur consulte votre dossier ou recherche la personne compétente pour résoudre votre problème, doit-il vous être facturé ou au fournisseur ? La véritable solution, à mon humble avis, est tout simplement de rendre gratuites toutes les hotlines. Cela amènera les fournisseurs d’accès à internet à traiter rapidement et de manière efficace leurs problèmes de qualité. A partir du moment où ils seront pénalisés et non récompensés par leur non-qualité, ils s’en occuperont vraiment. Cela s’applique dans certain pays comme les US où le niveau de concurrence du marché oblige les fournisseurs de services (ou les vendeurs de produits) à avoir plus le sens du client que chez nous. Alors, me diront certains, si le client n’applique pas les procédures d’installation et commet des erreurs, le coût de la communication devrait lui être facturé. Ma réponse est simple : le fournisseur doit aussi garantir la facilité d’utilisation des ses produits (plug-n-play) et s’il y a besoin de notice, que celle-ci soit accessible à ceux qui n’ont pas fait polytechnique ! Le service c’est un tout !

Pour rappel, Jim Womack et Dan Jones dans leur livre « Lean Solutions » précisent ce que tous les consommateurs attendent. Cela doit être le point de départ de tout service bien rempli. En tant que consommateur qu’est-ce que j’attends du fournisseur du service ou du produit?Je veux :- que mon problème soit résolu complètement
– qu’il ne me perde pas mon temps
– qu’il me donne exactement ce que je veux, quand je veux et où je veux
– qu’il me simplifie ma décision d’achat

Une fois de plus, comme dans bien d’autres domaines d’activité, les fournisseurs d’accès internet n’y sont pas encore !

Alors, comment fait-on pour fournir des services (produits) moins chers et de bonne qualité ?

En réalité, ceux qui pensent qu’un produit de qualité est forcément cher sont convaincus que la qualité n’est atteignable que si on engage une équipe de personnes pour inspecter le produit (service) après sa fabrication. Dans ce cas, les coûts des retouches et des rebuts sont explosent. Au final, la qualité, dans ces conditions, a effectivement un coût très élevé.

Alors comment fait-on ? C’est ici qu’intervient le lean. Et la réponse tien en un terme « built-in quality » qui dérive du deuxième pilier du Jidoka. Il s’agit simplement de garantir à chaque étape du process que la pièce (la tâche) qui est transmise au process suivant est 100% garantie de bonne qualité. La manière la plus simple et la moins couteuse est d’éviter la production de pièces (tâche) de mauvaise qualité, à l’instar des machines à tisser de Sakichi Toyoda. Cela est possible!

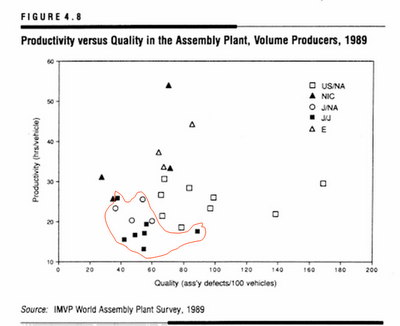
Pour le “prouver”, j’en viens à la 3ème de mes “courbes du lean” préférées. Il s’agit d’un graphique qui a quasiment vingt ans. Il est tiré du bestseller “The machine that changed the world”. Sur ce graphique les ordonnées représentent la productivité en HPV (Hour Per Vehicle = nombre d’heures par véhicule). En clair, plus c’est faible mieux c’est. En abscisse, est représenté le nombre de défauts pour 100 véhicules. Ici également, plus ce nombre est faible mieux c’est. Alors si la célèbre maxime « Si vous voulez la qualité il faut y mettre le prix ! » était vrai, la meilleure qualité serait associée à la moins bonne productivité. Ce graphe montre plutôt l’inverse ! Les usines qui délivrent de la meilleure qualité « J/J = usines japonaises au japon » ou « J /NA = usines japonaises en Amérique du Nord » sont également les plus productives. Vous avez aussi remarqué qu’elles sont japonaises, comme par hasard…
La prochaine fois qu’un vendeur ou un fournisseur justifiera la mauvaise qualité de ses produits et/ou de son service par ses petits prix vous aurez le droit de ne pas être d’accord … Et vous vous diriez peut être, « en voilà encore un qui gagnerait à appliquer le lean dans son business ! »
La loi de Pareto revisitée : dans une liste de moins de 100 problèmes, la moitié est due

Dans la série de mes « courbes du lean » préférées je voudrais présenter la courbe de Pareto. Cette courbe repose sur le principe de Pareto qui est aussi connu sous le nom de la règle de 80-20. A l’origine de cette règle l’économiste italien Vilfredo Pareto qui avait constaté qu’en Italie « 80 % de la fortune était possédée par 20% de personnes. »


Je dois avouer que j’ai quelques fois eu maille à partir avec cette règle car elle est souvent utilisée de manière abusive par certains managers pour vous expliquer que vous n’avez besoin que de 20% de ressources nécessaires pour résoudre 80% de vos problèmes. Il s’agit là d’une interprétation erronée…

La règle de 80-20 est à la base de l’œuvre de Joseph Juran, le « père » de la qualité. Son crédo :« In problem solving learn to separate the vital few from the trivial many. » En d’autres termes, dans la résolution des problèmes il faut savoir se focaliser sur les quelques problèmes les plus importants. L’enjeu ici est d’être capable d’identifier ces « vital few problems. » Le principe de Pareto, rebaptisé principe de Juran par certains, se traduit par le fait que :

  • En qualité : 80% de défauts sont causés par 20% de causes seulement
  • Dans les stocks : 80% du stock est constitué de 20% de types de pièces
  • S’agissant du temps d’écoulement : 80% des retards sont dus à 20% de pièces

Dans un atelier il y a beaucoup de problèmes et de tâches importantes auxquelles nous souhaiterions nous consacrer. Toutefois, il n’y en a qu’une poignée dont la résolution ait vraiment un impact. Ceux qui sont capables de les reconnaître et de s’y focaliser obtiendront des résultats spectaculaires rapidement.

Trouver cette cause unique …

Une autre réflexion : si 80% de problèmes sont dus à 20% de causes alors il est aussi vrai que 80% de ces 80% de problèmes sont dus à 20% de ces 20% des causes d’où la règle de 64-4. On peut conduire un raisonnement similaire à un niveau trois et aboutir à la règle de 0.8×0.8×0.8 = 51,8% de problèmes dus à 0.2×0.2×0.2 = 0,8% ≈ 1% de causes. En d’autres termes, dans une liste de 100 problèmes dans un atelier, la moitié des problèmes est due à une cause unique. Trouver cette cause et vous aurez fait le pas le plus important… Cela reste vrai pour une liste de moins de 100 problèmes car le nombre de causes est forcément un nombre entier et supérieur ou égalà 1.

Pour finir, je voudrais juste signaler que la loi de Pareto traduit aussi le fait que dans une démarche d’amélioration, les premiers progrès sont les plus faciles à obtenir (si bien sûr on est capable d’identifier et résoudre les « vital few problems »). Les derniers gains seront les plus difficiles à obtenir… Les consultants abusent quelque fois des cette réalité. Ils prennent les premiers gains (les plus faciles) pour eux et vous les facture au prix d’or puis vous laisse les plus difficiles après leur départ.

La loi de Pareto revisitée : dans une liste de moins de 100 problèmes, la moitié est due à une seule et même cause

Dans la série de mes « courbes du lean » préférées je voudrais présenter la courbe de Pareto. Cette courbe repose sur le principe de Pareto qui est aussi connu sous le nom de la règle de 80-20. A l’origine de cette règle l’économiste italien Vilfredo Pareto qui avait constaté qu’en Italie « 80 % de la fortune était possédée par 20% de personnes. »


Je dois avouer que j’ai quelques fois eu maille à partir avec cette règle car elle est souvent utilisée de manière abusive par certains managers pour vous expliquer que vous n’avez besoin que de 20% de ressources nécessaires pour résoudre 80% de vos problèmes. Il s’agit là d’une interprétation erronée…

La règle de 80-20 est à la base de l’œuvre de Joseph Juran, le « père » de la qualité. Son crédo :« In problem solving learn to separate the vital few from the trivial many. » En d’autres termes, dans la résolution des problèmes il faut savoir se focaliser sur les quelques problèmes les plus importants. L’enjeu ici est d’être capable d’identifier ces « vital few problems. » Le principe de Pareto, rebaptisé principe de Juran par certains, se traduit par le fait que :

  • En qualité : 80% de défauts sont causés par 20% de causes seulement
  • Dans les stocks : 80% du stock est constitué de 20% de types de pièces
  • S’agissant du temps d’écoulement : 80% des retards sont dus à 20% de pièces

Dans un atelier il y a beaucoup de problèmes et de tâches importantes auxquelles nous souhaiterions nous consacrer. Toutefois, il n’y en a qu’une poignée dont la résolution ait vraiment un impact. Ceux qui sont capables de les reconnaître et de s’y focaliser obtiendront des résultats spectaculaires rapidement.

Trouver cette cause unique …

Une autre réflexion : si 80% de problèmes sont dus à 20% de causes alors il est aussi vrai que 80% de ces 80% de problèmes sont dus à 20% de ces 20% des causes d’où la règle de 64-4. On peut conduire un raisonnement similaire à un niveau trois et aboutir à la règle de 0.8×0.8×0.8 = 51,8% de problèmes dus à 0.2×0.2×0.2 = 0,8% ≈ 1% de causes. En d’autres termes, dans une liste de 100 problèmes dans un atelier, la moitié des problèmes est due à une cause unique. Trouver cette cause et vous aurez fait le pas le plus important… Cela reste vrai pour une liste de moins de 100 problèmes car le nombre de causes est forcément un nombre entier et supérieur ou égalà 1.

Pour finir, je voudrais juste signaler que la loi de Pareto traduit aussi le fait que dans une démarche d’amélioration, les premiers progrès sont les plus faciles à obtenir (si bien sûr on est capable d’identifier et résoudre les « vital few problems »). Les derniers gains seront les plus difficiles à obtenir… Les consultants abusent quelque fois des cette réalité. Ils prennent les premiers gains (les plus faciles) pour eux et vous les facture au prix d’or puis vous laisse les plus difficiles après leur départ.

Les courbes du lean : quel est le niveau de communication dans votre entreprise ?

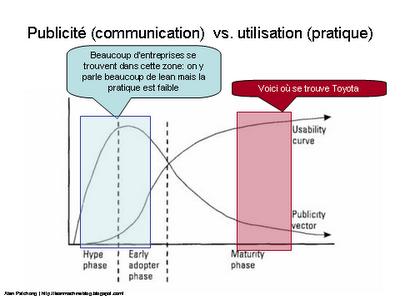
Dans mes précédents posts, j’ai abordé quelques raisons qui pourraient justifier le fait que nous ayons beaucoup de mal à copier Toyota. Parmi ces raisons, j’ai avancé l’explication selon laquelle beaucoup d’entreprise n’en étaient qu’à leur début dans leur déploiement du lean. Pour appuyer ce point de vue j’ai pensé qu’il serait intéressant de vous présenter un graphique dessiné par Howard Fosdick qui traduit très bien la « dualité » entre la communication et la pratique du lean. Howard Fosdick l’applique aux nouvelles technologies (Publicity vs. Usability for New Technologies). Voici un exemple qui me vient à l’esprit : tout le monde parle de nanotechnologie aujourd’hui mais son niveau d’utilisation est nul. En réalité, les choses en sont encore à l’état pré embryonnaire…

Ce graphique d’ Howard Fosdick m’a fait penser à ce qui se passe autour du lean. Dans la série de posts portant sur mes courbes préférées applicables au lean (« les courbes du lean »), je vous propose ci-dessous une réinterprétation ce graphique qui parle de lui-même. J’ai simplement rajouté deux commentaires pour souligner deux points :

  • Localiser où en sont la plupart des entreprises dans le déploiement du lean. On en parle beaucoup mais la pratique est très limitée. Très souvent cela ne va pas au delà du déploiement des outils techniques.
  • Le niveau de maturité chez Toyota. La pratique est ancrée dans l’ADN. Personne n’a besoin de communiquer sur le sujet sur le déploiement qui se fait.

Ce graphique rejoint en partie un adage populaire qui affirme que « c’est celui qui en parle le plus qui en fait le moins ». Comment en parle-t-on dans votre entreprise ?

PS : Certains pourraient trouver une forme d’oxymore dans le titre ci-dessus (les courbes du lean), sachant que le mot lean, comme vous le savez, peut se traduire par « maigre » en français…

Pourquoi n’arrivons nous pas à copier Toyota ?….Suite et fin.

Dans les deux post précédents, j’ai énuméré quelques raisons qui pourraient expliquer les difficultés que rencontrent les entreprises occidentales pour copier Toyota. Dans ce post, je continue à énumérer d’autres raisons. Une fois de plus, je n’ai pas la prétention d’être exhaustif et il y en a probablement d’autres. Toute autre suggestion est la bienvenue sur ce blog…

En plus des raisons citées dans mes précédents posts, en voici quatre autres et pas les moindres :

  • La durée de l’implémentation des principes lean. Toyota applique le TPS depuis le début des années 50. Il lui a fallu plusieurs années pour mettre en œuvre le TPS dans toutes ses usines. La plupart des entreprises qui cherchent à appliquer le lean ne le font sérieusement que depuis moins d’une dizaine d’années. Si certains outils du lean peuvent être appliqués rapidement, il faut manifestement un certain temps pour appliquer le lean en tant que système.
  • Une autre raison avancée par des experts du lean pour expliquer la difficulté à copier le lean est l’approche « court-terme » qui caractérise nos entreprises. La plupart des managers, craignant les sanctions de la bourse, se focalisent plus sur leurs résultats trimestriels que le devenir de leur entreprise à long terme. En réalité, le problème ne se pose pas en termes de « long terme » contre « court terme ». Je voudrais prendre un petit moment pour clarifier ce point car il est bel et bien possible de concilier les deux. Comme l’explique très bien John Kotter dans ses livres « Leading change » et « The Heart of Change », le long terme, c’est la vision et pour mettre en œuvre durablement cette vision, il faut penser à prévoir des « short-term wins » dans sa « roadmap ». Au final, un bon manager doit bien avoir une vision long-terme et paver sa feuille de route de « petits » succès intermédiaires destinés à permettre à ses collaborateurs de garder la « foi » et l’enthousiasme nécessaires pour aller jusqu’au bout et réaliser la vision …
  • Une autre raison est le manque de personnes réellement formées au lean. La plupart des consultants qui déploient le lean actuellement en France n’ont jamais travaillé dans une entreprise réellement lean. Beaucoup ont été salariés d’un grand équipementier d’automobile français. On peut avoir quelques interrogations sur le devenir du déploiement quand on voit les résultats produits chez cet équipementier d’automobile. Cette entreprise a obtenu des résultats impressionnants en termes de réduction des coûts en se focalisant sur les outils techniques du lean. Malheureusement elle semble avoir oublié le coté management au point où son niveau de turnover est réputé être parmi les plus élevés de France… Ce n’est certainement pas cela les « bons fruits » que l’on peut attendre de la mise en œuvre du lean.
  • Enfin, une raison très forte est peut être tout simplement le fait qu’il ne soit pas possible de déployer ce nouveau système dans une entreprise qui déjà une culture établie et des anciennes habitudes bien ancrées…. Ce point est, à mon avis, le plus perturbant.

Pourquoi n’arrivons nous pas

Dans les deux post précédents, j’ai énuméré quelques raisons qui pourraient expliquer les difficultés que rencontrent les entreprises occidentales pour copier Toyota. Dans ce post, je continue à énumérer d’autres raisons. Une fois de plus, je n’ai pas la prétention d’être exhaustif et il y en a probablement d’autres. Toute autre suggestion est la bienvenue sur ce blog…

En plus des raisons citées dans mes précédents posts, en voici quatre autres et pas les moindres :

  • La durée de l’implémentation des principes lean. Toyota applique le TPS depuis le début des années 50. Il lui a fallu plusieurs années pour mettre en œuvre le TPS dans toutes ses usines. La plupart des entreprises qui cherchent à appliquer le lean ne le font sérieusement que depuis moins d’une dizaine d’années. Si certains outils du lean peuvent être appliqués rapidement, il faut manifestement un certain temps pour appliquer le lean en tant que système.
  • Une autre raison avancée par des experts du lean pour expliquer la difficulté à copier le lean est l’approche « court-terme » qui caractérise nos entreprises. La plupart des managers, craignant les sanctions de la bourse, se focalisent plus sur leurs résultats trimestriels que le devenir de leur entreprise à long terme. En réalité, le problème ne se pose pas en termes de « long terme » contre « court terme ». Je voudrais prendre un petit moment pour clarifier ce point car il est bel et bien possible de concilier les deux. Comme l’explique très bien John Kotter dans ses livres « Leading change » et « The Heart of Change », le long terme, c’est la vision et pour mettre en œuvre durablement cette vision, il faut penser à prévoir des « short-term wins » dans sa « roadmap ». Au final, un bon manager doit bien avoir une vision long-terme et paver sa feuille de route de « petits » succès intermédiaires destinés à permettre à ses collaborateurs de garder la « foi » et l’enthousiasme nécessaires pour aller jusqu’au bout et réaliser la vision …
  • Une autre raison est le manque de personnes réellement formées au lean. La plupart des consultants qui déploient le lean actuellement en France n’ont jamais travaillé dans une entreprise réellement lean. Beaucoup ont été salariés d’un grand équipementier d’automobile français. On peut avoir quelques interrogations sur le devenir du déploiement quand on voit les résultats produits chez cet équipementier d’automobile. Cette entreprise a obtenu des résultats impressionnants en termes de réduction des coûts en se focalisant sur les outils techniques du lean. Malheureusement elle semble avoir oublié le coté management au point où son niveau de turnover est réputé être parmi les plus élevés de France… Ce n’est certainement pas cela les « bons fruits » que l’on peut attendre de la mise en œuvre du lean.
  • Enfin, une raison très forte est peut être tout simplement le fait qu’il ne soit pas possible de déployer ce nouveau système dans une entreprise qui déjà une culture établie et des anciennes habitudes bien ancrées…. Ce point est, à mon avis, le plus perturbant.

Pourquoi n’arrivons nous pas à copier Toyota ?….La suite

Une des raisons souvent pointées du doigt par les experts est le leadership.
Voici mes citations préférées sur le leadership. Certaines d’entre elles sont tirées d’un livre que je vous conseille : « The 101 greatest business principles of all time ». Ce livre, qui n’a a priori rien à voir avec le TPS, traduit très bien le comportement du lean leadership … Je vous donne les citations en VO, c’est-à-dire en anglais.

« The greatest leaders of the 20th century were Hitler, Stalin and Mao: if that is “leadership”, I want nothing to do with it » –Peter Drucker

« Lead the organization as if you have no power » –Kan Higashi, ex-Senior Manager Toyota

« No man will make a great leader who wants to do it all himself, or to get all the credit for doing it » –Andrew Carnegie

« The difference between a boss and a leader: A boss says, “Go!”
A leader says “Let’s go!” » –E. M. Kelly

« You don’t lead by hitting people over the head…that’s assault, not leadership» –Dwight D. Eisenhower

« No person can be a great leader unless he takes genuine joy in the successes of those under him » –Anonyme

« I praise loudly and I blame softly » –Catherine the Great

« As we look ahead into the next century, leaders will be those who empower others » –Bill Gates

« Outstanding leaders go out of their way to boost the self-esteem of their personnel. If people believe in themselves, it’s amazing what they can accomplish » –Sam Walton

« Failing organizations are usually overmanaged and underuled » –Warren G. Bennis

« If the learner hasn’t learned, the teacher hasn’t taught » –Cette citation issue du TWI (training within industry) a été reprise par Toyota dans les années 60. Toyota considère que la mission première d’un leader est celle de développer ses collaborateurs. Pour ce faire, il doit avoir des qualités d’enseignant. Et le seul et unique critère de son efficacité est le résultat obtenu auprès de ses « étudiants ».

« No problem is problem » –Toyota. Chez Toyota on pense que rien ne se passe jamais comme prévu. Il y aura toujours des problèmes. Un bon leader est celui qui forme ses collaborateurs à la détection rapide & résolution des problèmes. Un manager qui ne remonte jamais de problème ne sait pas les voir et cela, c’est un problème!

“Go see: Sr management must spend time on the plant floor.
Ask why: Use the “Why” technique daily.
Show respect: Respect your people.” –Les 3 clés du leadership selon le PDG de Toyota Fujio Cho.

Pourquoi n’arrivons nous pas à copier Toyota ? La suite.

Une des raisons souvent pointées du doigt par les experts est le leadership.
Voici mes citations préférées sur le leadership. Certaines d’entre elles sont tirées d’un livre que je vous conseille : « The 101 greatest business principles of all time ». Ce livre, qui n’a a priori rien à voir avec le TPS, traduit très bien le comportement du lean leadership … Je vous donne les citations en VO, c’est-à-dire en anglais.

« The greatest leaders of the 20th century were Hitler, Stalin and Mao: if that is “leadership”, I want nothing to do with it » –Peter Drucker

« Lead the organization as if you have no power » –Kan Higashi, ex-Senior Manager Toyota

« No man will make a great leader who wants to do it all himself, or to get all the credit for doing it » –Andrew Carnegie

« The difference between a boss and a leader: A boss says, “Go!”
A leader says “Let’s go!” » –E. M. Kelly

« You don’t lead by hitting people over the head…that’s assault, not leadership» –Dwight D. Eisenhower

« No person can be a great leader unless he takes genuine joy in the successes of those under him » –Anonyme

« I praise loudly and I blame softly » –Catherine the Great

« As we look ahead into the next century, leaders will be those who empower others » –Bill Gates

« Outstanding leaders go out of their way to boost the self-esteem of their personnel. If people believe in themselves, it’s amazing what they can accomplish » –Sam Walton

« Failing organizations are usually overmanaged and underuled » –Warren G. Bennis

« If the learner hasn’t learned, the teacher hasn’t taught » –Cette citation issue du TWI (training within industry) a été reprise par Toyota dans les années 60. Toyota considère que la mission première d’un leader est celle de développer ses collaborateurs. Pour ce faire, il doit avoir des qualités d’enseignant. Et le seul et unique critère de son efficacité est le résultat obtenu auprès de ses « étudiants ».

« No problem is problem » –Toyota. Chez Toyota on pense que rien ne se passe jamais comme prévu. Il y aura toujours des problèmes. Un bon leader est celui qui forme ses collaborateurs à la détection rapide & résolution des problèmes. Un manager qui ne remonte jamais de problème ne sait pas les voir et cela, c’est un problème!

“Go see: Sr management must spend time on the plant floor.
Ask why: Use the “Why” technique daily.
Show respect: Respect your people.” –Les 3 clés du leadership selon le PDG de Toyota Fujio Cho.

Pourquoi n’arrivons nous pas à copier Toyota ?

Juste à temps, Kanban, Cercles qualité, Kaizen, Hoshin, Cartographie (ou Value Stream Mapping), SMED, TPM sont des outils du Toyota Production System (ou du lean) très courants dans l’industrie. Le TPS existe depuis plus de 50 ans et malgré cette apparente large diffusion des outils du Lean que constate-t-on? Eh bien, l’on constate qu’aucune entreprise n’a été capable de copier le TPS et obtenir les mêmes résultats que Toyota à ce jour. Pourquoi cela ? Cette interrogation est d‘autant plus d’actualité qu’il est désormais quasiment certain que Toyota passera devant GM en 2007 pour devenir le premier constructeur mondial. La situation n’est pas simple pour les autres constructeurs qui ont l’impression que rien n’arrêtera Toyota.
Pourquoi n’arrivons nous pas à copier Toyota ? Dans ce post, je vais en énumérer quelques raisons. J’y reviendrai, si nécessaire, dans les posts suivants.

Fascination pour les outils techniques et absence du management

La copie du TPS dans plusieurs entreprises se réduit très souvent à l’implémentation de certains des outils énumérés en début de ce post. Les résultats obtenus sont, en général, plutôt satisfaisants et rapides. Ceci convient très bien aux managers qui sont friands à la fois de la « technique » et de l’obtention des résultats à court terme. Des résultats à court terme permettent, entre autres, de booster leur carrière. Chez Toyota, il n’y a pas que les outils techniques. Il y a aussi des outils de management et certains d’entre eux sont très visibles. Alors, pourquoi les managers des entreprises qui voudraient copier Toyota ne les reprennent-ils pas ? Est-ce parce qu’ils n’en comprennent pas l’importance ou par simple conservatisme ?

Deux exemples concernant le management

Je vais citer deux exemples bien précis concernant le management.

  • L’open space pour les employés : cela consiste à placer tous les employés dans un seul espace de travail ouvert et sans cloison. Quand on visite les usines de Toyota et que l’on va dans les bureaux on constate que les principes du lean y sont également appliqués. Les employés sont organisés suivant le flux du « process » dans un espace compact de manière à faciliter les échanges et accélérer le traitement et la résolution des problèmes. Dans une organisation comme celle-là, tout le monde est accessible en temps réel sans aucune barrière réelle ou virtuelle que pourraient constituer les bureaux (même vitrés) et les secrétaires des « chefs». En effet, il s’agit d’un « open space » complet pour tout le monde sans exception : du « petit technicien » au grand directeur. Vous me diriez qu’il existe également des open spaces dans les entreprises occidentales. C’est vrai et c’est d’ailleurs un « outil » très apprécié ! Simplement, le principal avantage qui est mis en avant est le gain de surface. Dans la plupart de ces entreprises, on continue à organiser le travail par département, par spécialité et les managers continuent à « s’enfermer » dans leurs bocaux (d’ailleurs, cela semble être le principal indicateur d’importance : plus on est important plus on a un grand bureau…
  • Autre constatation quand on visite Toyota, aucune distinction visibles entre les managers et les autres (y compris les ouvriers). La tenue extérieure : dans une usine le vêtement de travail (le « bleu » de travail) est porté par tous. Les espaces café, les lieux de restauration sont les mêmes pour tous. Les parkings sont les mêmes pour tous. Pas de place de parking réservé ! Dans les entreprises occidentales il est très facile de reconnaitre le « chef » partout où il se trouve. Son importance est toujours signalée par un signe extérieur facilement visible et détectable (parking réservé, taille et emplacement du bureau, tenue vestimentaire, rapport directif en vers ses collaborateurs, …). Le chef, cela se reconnaît de loin… Ce qui m’a toujours frappé lors de visites des usines Toyota c’est la difficulté d’identifier les chefs. Des personnes habillées de manière identique (en bleu de travail et pas de cravate) formant un cercle autour d’une table ronde, un café dans une main discutant les uns avec les autres. Et parmi ces gens, le directeur de l’usine et des ouvriers!

A quand l’open space pour tous et la fin des places de parking réservés dans votre entreprise ?

Il ne s’agit pas là de petits détails que certains pourraient considérer comme dérisoires mais de signes visibles symptomatiques de l’écart entre le management de Toyota et celui des entreprises occidentales. Cela montre un management de proximité, supportif, prêt du terrain qui est la base nécessaire à succès à long terme du lean. Dans son bestseller « Leading change », le grand guru des sciences de management, John Kotter, explique très bien l’importance de ces « détails » dans le succès de la transformation d’une entreprise.
Alors à quand l’open space pour tous (y compris pour les chefs) et la fin des places de parking réservés dans votre entreprise ?

Pourquoi n’arrivons nous pas à copier Toyota ?

Juste à temps, Kanban, Cercles qualité, Kaizen, Hoshin, Cartographie (ou Value Stream Mapping), SMED, TPM sont des outils du Toyota Production System (ou du lean) très courants dans l’industrie. Le TPS existe depuis plus de 50 ans et malgré cette apparente large diffusion des outils du Lean que constate-t-on? Eh bien, l’on constate qu’aucune entreprise n’a été capable de copier le TPS et obtenir les mêmes résultats que Toyota à ce jour. Pourquoi cela ? Cette interrogation est d‘autant plus d’actualité qu’il est désormais quasiment certain que Toyota passera devant GM en 2007 pour devenir le premier constructeur mondial. La situation n’est pas simple pour les autres constructeurs qui ont l’impression que rien n’arrêtera Toyota.
Pourquoi n’arrivons nous pas à copier Toyota ? Dans ce post, je vais en énumérer quelques raisons. J’y reviendrai, si nécessaire, dans les posts suivants.

Fascination pour les outils techniques et absence du management

La copie du TPS dans plusieurs entreprises se réduit très souvent à l’implémentation de certains des outils énumérés en début de ce post. Les résultats obtenus sont, en général, plutôt satisfaisants et rapides. Ceci convient très bien aux managers qui sont friands à la fois de la « technique » et de l’obtention des résultats à court terme. Des résultats à court terme permettent, entre autres, de booster leur carrière. Chez Toyota, il n’y a pas que les outils techniques. Il y a aussi des outils de management et certains d’entre eux sont très visibles. Alors, pourquoi les managers des entreprises qui voudraient copier Toyota ne les reprennent-ils pas ? Est-ce parce qu’ils n’en comprennent pas l’importance ou par simple conservatisme ?

Deux exemples concernant le management

Je vais citer deux exemples bien précis concernant le management.

  • L’open space pour les employés : cela consiste à placer tous les employés dans un seul espace de travail ouvert et sans cloison. Quand on visite les usines de Toyota et que l’on va dans les bureaux on constate que les principes du lean y sont également appliqués. Les employés sont organisés suivant le flux du « process » dans un espace compact de manière à faciliter les échanges et accélérer le traitement et la résolution des problèmes. Dans une organisation comme celle-là, tout le monde est accessible en temps réel sans aucune barrière réelle ou virtuelle que pourraient constituer les bureaux (même vitrés) et les secrétaires des « chefs». En effet, il s’agit d’un « open space » complet pour tout le monde sans exception : du « petit technicien » au grand directeur. Vous me diriez qu’il existe également des open spaces dans les entreprises occidentales. C’est vrai et c’est d’ailleurs un « outil » très apprécié ! Simplement, le principal avantage qui est mis en avant est le gain de surface. Dans la plupart de ces entreprises, on continue à organiser le travail par département, par spécialité et les managers continuent à « s’enfermer » dans leurs bocaux (d’ailleurs, cela semble être le principal indicateur d’importance : plus on est important plus on a un grand bureau…
  • Autre constatation quand on visite Toyota, aucune distinction visibles entre les managers et les autres (y compris les ouvriers). La tenue extérieure : dans une usine le vêtement de travail (le « bleu » de travail) est porté par tous. Les espaces café, les lieux de restauration sont les mêmes pour tous. Les parkings sont les mêmes pour tous. Pas de place de parking réservé ! Dans les entreprises occidentales il est très facile de reconnaitre le « chef » partout où il se trouve. Son importance est toujours signalée par un signe extérieur facilement visible et détectable (parking réservé, taille et emplacement du bureau, tenue vestimentaire, rapport directif en vers ses collaborateurs, …). Le chef, cela se reconnaît de loin… Ce qui m’a toujours frappé lors de visites des usines Toyota c’est la difficulté d’identifier les chefs. Des personnes habillées de manière identique (en bleu de travail et pas de cravate) formant un cercle autour d’une table ronde, un café dans une main discutant les uns avec les autres. Et parmi ces gens, le directeur de l’usine et des ouvriers!

A quand l’open space pour tous et la fin des places de parking réservés dans votre entreprise ?

Il ne s’agit pas là de petits détails que certains pourraient considérer comme dérisoires mais de signes visibles symptomatiques de l’écart entre le management de Toyota et celui des entreprises occidentales. Cela montre un management de proximité, supportif, prêt du terrain qui est la base nécessaire à succès à long terme du lean. Dans son bestseller « Leading change », le grand guru des sciences de management, John Kotter, explique très bien l’importance de ces « détails » dans le succès de la transformation d’une entreprise.
Alors à quand l’open space pour tous (y compris pour les chefs) et la fin des places de parking réservés dans votre entreprise ?