Le lean selon Airbus : réduction de coûts ou réduction de main d’œuvre ?

Dans la fin des années quatre-vingts, l’équipe de l’IMVP dirigée par Jim Womack « invente » le mot « lean ». La description que ce groupe de chercheurs donne du lean est clairement rapportée par l’extrait suivant : « A manufacturing system that results in a better, more cost-efficient product, higher productivity, and greater customer loyalty. The Hallmarks of the lean production are teamwork, communication, and efficient use of resources. And the results are remarkable: cars with one-third the defects, built in half the factory space, using half the man-hours” –The machine that changed the world. En un mot, c’est un système qui permet de faire plus avec moins, notamment moins de ressources humaines (50% en moins). L’actualité industrielle actuelle est dominée par l’annonce prévue, puis reportée, du plan de restructuration d’Airbus. L’un des axes forts de ce plan serait une réduction drastique de la main d’œuvre d’environ 10000 salariés. Les problèmes d’Airbus ont fréquemment fait la une de l’actualité ces derniers mois. Le déclencheur le plus couramment avancé est le retard de livraison du A380. Airbus est en crise, comment faire pour sortir de la crise ? Avant de donner un avis sur le plan annoncé, regardons comment Toyota aurait réagit dans une telle situation.

Comment réagirait Toyota dans une telle situation ?
En réalité, quand l’on scrute l’histoire récente de Toyota l’on constate que les ventes de Toyota ont quasiment toujours monotone croissantes. Il faut remonter à 1950 pour observer la seule véritable crise de l’entreprise japonaise, comme le relate un site web : “In 1950 the company experienced its one and only strike. Labor and management emerged from this stoppage firmly committed to the principles of mutual trust and dependence, and that corporate philosophy still guides our growth today.” Comme le d écrit cet extrait, de cette crise a résulté une volonté ferme du management de Toyota d’établir une relation ferme de confiance qui est l’une des bases de son succès actuel. Très clairement, la main d’œuvre n’est pas considérée chez Toyota comme variable d’ajustement en période de crise. Bien au contraire l’Homme est au centre du système, comme le montre si bien Jeff Liker dans son bestseller « The Toyota way ». On y rentre pour toute la vie… Vous me diriez qu’il est bien trop facile pour Toyota de mener une politique centrée sur l’Homme quand on a des ventes qui croissent continuellement. La réponse à ce type de remarque tient en une seule expression « le cercle vertueux ». Toyota peut maintenir ses ventes croissante parce qu’il applique le lean (c’est-à-dire des produits de meilleure qualité aux moindres coûts) dont le cœur de la démarche est l’Homme. Cela lui permet en retour de ne jamais avoir à licencier, renforçant ainsi la confiance de ses salariés qui en retour sont prêt à « tout donner » pour leur entreprise. Tout ce que je viens de vous raconter vous montre qu’il y aurait très peu de chance que cela arrive chez Toyota mais ne répond pas à la question initiale : « Comment réagirait Toyota dans une telle situation ? ».

Factory physics…
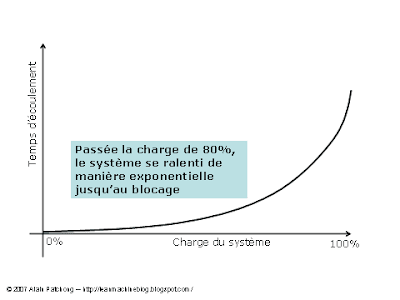
Le terme « factory physics » désigne un ensemble de règles, basées majoritairement sur la théorie des queues, qui régissent le comportement des systèmes de production (c’est aussi le titre d’un livre très intéressant qui traite du sujet). L’une de ces règles représente la relation entre la charge d’un système (hommes et/ou machine) et le temps d’écoulement (lead time). Elle montre que le temps d’écoulement augmente de manière linéaire avec la charge de l’opérateur (ou de l’employé, de manière générale). Cela signifie intuitivement que plus on a de choses à faire plus il faut du temps pour les faire. Jusque là c’est du bon sens « si on a deux fois plus de choses on met deux fois plus de temps pour les faire ». Simplement, comme on le constate sur la courbe ci-dessous, passée la charge de 80%, le temps d’écoulement croit exponentiellement (en effet, toute petite perturbation ralenti énormément le flux). C’est clairement la règle qui régit les embouteillages. Plus il y a de voitures qui empruntent une voie plus la circulation est ralentie jusqu’au moment où plus rien ne bouge. Eh bien, réduire la main d’œuvre quand le carnet de commande se vide (à part la dimension rupture de confiance avec les salariés qui est un point tout aussi important dans l’efficacité d’une entreprise, voir les facteurs hygiéniques de Herzberg) peut être considéré comme de la suppression de Muda. Supprimer de la main d’œuvre en période de surcharge du carnet de commande revient à faire du Muri. Et là, comme le montre la courbe ci-dessous, cela allonge considérablement le temps de service et l’entreprise se bloque. Si cela est le cas d’Airbus, comme semble l’affirmer les connaisseurs du dossier alors l’avionneur européen n’est pas encore au bout de ses difficultés. Car le plan de restructuration risque d’empirer encore la situation… A moins qu’Airbus ait fonctionné pendant des années avec 10000 personnes de plus que nécessaire. Est-ce plausible ?

Le retour de la Taurus sauvera-t-il le contructeur Ford?

Ford a annoncé cette semaine que l’une de ses voitures, la Five Hundred, (qui peine à la vente) reprendrait le nom de « Taurus » après que la véritable Taurus initiale ait été arrêtée en octobre dernier, après dix ans de vie sans retyling. Un véritable abandon et une « ingratitude » car, la Taurus, comme vous le savez, est la voiture qui a littéralement sauvé Ford. En effet, à la fin des années 80 Ford connaissait de sérieux problèmes, Philip Caldwell, alors PDG de la compagnie, demanda à ses ingénieurs d’imaginer une voiture radicalement différente qui révolutionnerait le monde de l’automobile. Il ne fut pas déçu en 1985 à la sortie de la voiture. La Taurus, de l’avis de tous les experts, venait d’établir un benchmark (référence) en termes de produit (design futuriste), et en termes de développement & conception de produit. Cette méthode de conception sera d’ailleurs reprise par Alan Mulally alors chef du projet Boieng 777 (l’avion dont l’énorme succès fait tant de mal à Airbus) et aujourd’hui PDG de Ford. En 1992, la Taurus devient la voiture la plus vendue aux USA, battant ainsi la Honda Accord. Elle gardera la place de N°1 pendant cinq ans avant d’être détrônée par la Toyota Camry.

Comment Ford a-t-il pu « mettre à la poubelle » un tel succès ? Dans l’un de mes précédents posts, citant « The End of Detroit », je signalais déjà cette incongruité. Dans les années 90, Ford avait décidé de concentrer toutes ses énergies sur les SUV et les Trucks qui se vendaient alors très bien, avec de très belles marges. Malheureusement, la source s’est tarie quand ses concurrents (surtout les japonais, meilleurs en conception et développement de produits) ont commencé à s’intéresser à ces produits juteux. Les choses se sont vraiment gâtées quand le public à commencé à se désintéresser de ces véhicules (au passage très consommateur d’essence). Et voilà Ford qui se retrouve sans produit porteur , pour se retourner … Je rappelle que Ford a terminé l’exercice précédent sur une perte historique de 12,7 milliards de dollars et a dû hypothéquer ses usines pour emprunter les 20 milliards de dollars nécessaires à sa relance.

Ce schéma de fonctionnement n’est pas nouveau chez Ford. Je pense à toutes les méthodes de travail inventées par Henry Ford, oubliées par ses successeurs, reprises par Toyota et aujourd’hui « redécouvertes » et recopiées par Ford. Une bonne partie du TPS doit beaucoup à Henry Ford. Je pense que cela traduit aussi un style de management à l’occidental. Nous sommes toujours à la recherche du «super-héros » qui sauvera l’entreprise, du produit « miracle » qui fera la différence… Et chaque fois on repart de zéro. Les ressources et les énergies sont réorientées en permanence. Au fond, avoir des managers brillants et des super-produits n’a rien de mauvais. C’est le manque de continuité et de vision long terme qui cause problème. Il y a un mot qui me semble illustrer le style de management à la Toyota : « le pilotage automatique ». Toyota est une entreprise qui en l’absence de son pilote continuera à avancer parce que tout est en place, il y a des standards partout qui permettent de remonter les problèmes et le des gens en place qui les résolvent sans attendre des instructions venus d’en haut. Il n’y a pas d’à-coup ou de virage à 180 degrés … D’ailleurs combien de personnes connaissent le nom du PDG de Toyota? Très peu de gens, ce qui n’est pas le cas dunom du PGD de Renault Nissan. La vision long terme et la continuité, voilà deux mots interdépendants qui devrait nous faire réfléchir

Pour revenir à l’annonce initiale qui consiste à renommer une voiture qui se vend mal en Taurus. Je ne pense pas que cela soit le cœur du problème et je ne suis pas sûr que ce nouveau baptême sauvera cette voiture car la Five Hundred actuelle, construite sur une plate-forme Volvo, n’a absolument rien avoir avec la Taurus. En clair, c’est moins une question de nom qu’une question de bon produit.

Comment Toyota utilise les A3 comme un puissant outil de communication et de résolution de problèmes

Vous avez certainement déjà entendu du A3. A première vue il s’agit d’une feuille dont les dimensions sont 297 mm x 419 mm. Eh bien, cette feuille est le moyen de communication standard chez Toyota. Je voudrais clarifier les choses tout de suite, le « secret » de la puissance de cet outil de communication ne se trouve absolument pas dans la forme du document. Certes, ses dimensions réduites poussent à la synthèse et à aller à l’essentiel. Certes, l’espace réduit d’un A3 pousse l’auteur du document à une certaine rigueur dans la rédaction. Dans l’autre sens d’aucuns pourraient se dire : « c’est sympas un A3, mais il n’est certainement pas possible de tout mettre dans un A3 y compris la communication sur l’avancement d’un projet complexe ». En réalité pour bien comprendre l’intérêt du A3 il faut sortie du débat sur la forme ou les dimensions du document. La puissance du A3 vient du fait qu’il s’agit d’un document standardisé de communication quel que soit le sujet sur lequel porte la communication. Le mot clé ici est « standardisé ». Vous connaissez tous la puissance du standard dans le système de Toyota. Je rappelle que le standard rend le système transparent, les choses sont plus visuelles et visibles ! L’autre point important du A3 est qu’il « impose » un masque méthodologique dans la communication et surtout quand il s’agit de la résolution des problèmes. Ce masque est le PDCA (Plan Do Check and Act/Ajust). Nous sommes tous forts pour faire le « Plan » et le « Do » (on est légèrement moins bon pour la « réalisation » mais on s’en sort en général plutôt bien). Par contre l’expérience a montré que nous étions moins bons quand il s’agissait du « Check » et du « Act /Ajust » qui consistent respectivement à comparer le « réalisé » du « prévu » et ensuite d’ajuster la démarche ou la standardiser. L’intérêt du document A3 est donc de nous « forcer » à ne pas oublier les deux dernières étapes « Check » et « Act/Ajust ». Mieux encore, il s’agit même d’y penser dès le départ. Par exemple avant de lancer un chantier Kaizen penser aux questions suivantes :
• Comment les avancées seront évaluées ?
• Quand les avancées seront évaluées ?
• Comment les résultats seront rapportés?
• Quand les résultats seront rapportés ?

On distingue une multitude de formes de documents A3. Une fois de plus le plus important est d’en avoir quelques uns utilisés de manière standard suivant le type de communication. On en distingue en général 4 types A3 :
- La proposition de démarche. Ce document est utilisé pour proposer une nouvelle stratégie, une nouvelle démarche ou une nouvelle initiative. Ici, la problématique doit être claire, les sujets les propositions énoncées clairement. Il faut éviter de se laisser enfermer dans une démarche analytique. L’objectif ici est d’être capable de « raconter une histoire » simple et « émotive » en s’appuyant sur des faits concrets issus du terrain. La clarté et la fluidité sont des caractéristiques importantes.
- Un rapport d’avancement. Ce document est utilisé pour communiquer sur l’avancement d’une démarche, d’une initiative ou d’un projet. On y rappelle les objectifs, comment les choses se déroulent et les résultats obtenus par rapport au « prévu », le timing par rapport au planning prévisionnel. Quels points doivent être résolus ? Quelles actions doivent êtres lancées pour cela ?
- Une information. Il s’agit de documents de structure variable qui permet de faire un rapport de visite ou de benchmarcking ou toute communication à but purement informatif.
- La résolution d’un problème. Il s’agit du type de A3 le plus connu et le plus structuré. On y distingue clairement les une structure du type PDCA. Une partie « Plan » où le standard et/ou l’état actuel sont rappelés. L’analyse de la situation et l’objectif visé sont précisés (il est fortement conseillé de préférer des graphes ou des courbes au texte) pour illustrer la situation et bien positionner l’objectif. La partie « Do » précise les contremesures à court et long terme et le plan d’actions associé (qui, quoi, où quand). La partie « suivi » comprend à la fois « Check » et « Ajust » et porte sur le suivi des actions, la manière de les rapporter, de les évaluer et d’en tirer un retour d’expérience. Dans le « La résolution d’un problème » le mot « problème » est bien au singulier. La raison est simple, la règle est « un problème – un A3 ». Il faut résoudre qu’un seul problème à la fois sur un A3!

J’ai mis en partage des canevas pour des A3 pour « Une proposition de démarche », «Un rapport d’avancement » et « La résolution d’un problème ». Pour télécharger cers canevas cliquer ici.

Petit glossaire du Lean

Andon : Système de « lampes » utilisé pour indique l’état de la production. Le nombre de « lampes » et leur couleur peut varier mais, en général, Vert => Pas de problème, Jaune = la situation nécessite une attention, Rouge : La production est arrêté, besoin urgent d’attention.

Autonomation = Jidoka : Il s’agit du segond pilier du TPS. Autonomation est la concaténation de deux mots anglais « Automation » et « Autonomous ». Il et caractérise automatisation avec une touche une humaine. Cette touche humaine est, à l’instar d’un homme, la faculté de la machine à s’arrêter en cas de problème de manière à éviter la production d’une pièce de qualité non-conforme (comme les machines à tisser de Sakichi Toyoda qui s’arrêtaient avant en cas de coupure de fil). Le Jidoka a trois objectifs : (1) 100% des pièces fabriquées sont bonnes (2) détecter automatiquement et prévenir des pannes d’équipement (3) la séparation de l’Homme et de la machine.

CANDO (C leanup, A rranging, N eatness, D iscipline and O ngoing improvement.) = 5S (seiri, seiton, seiso, seiketsu and shitsuke) = 5 C (clear out, configure, clean and check, conform and custom & practice) = Eliminer, Ranger, Nettoyer, Standardiser, Respecter

Cells (cellule) : Implantation de machines en flux. Les machines réalisent des opérations successives sur la même pièce (dans le sens du flux) dans le respect du pièce à pièce. En général, implantée en « U » afin de rechercher un maximum de flexibilité des opérateurs. S’oppose au « process villages ».

Chaku – Chaku : technique de « pièce-à-pièce » où l’opérateur charges et décharge les machine les unes après les autres.

Cinq pourquoi : Pratique d’Ohno consistant à se poser la question « pourquoi » 5 fois chaque fois que l’on rencontre un problème de manière à identifier la cause racine de sorte qu’on puisse développer et mettre en œuvre des mesures efficaces.

Rapport Hiyari : Rapport fait par un employé à son chef pour signaler l’existence d’une situation susceptible de conduire à de la non-qualité ou de créer un accident.

Diagramme Ishikawa : diagramme de causes à effet sous forme d’arête de poisson. Désigné par le nom de son inventeur Kaoru Ishikawa

FIFO : (Supermarché, et flux continu). Si on peut pas faire du flux continu, on essaie de faire du FIFO, si on ne peut pas faire du FIFO, on installe un supermarché

Flux continu : Single piece flow ou one piece flow (pièce à pièce). Il s’agit d’un point important dans le lean car le flux continu est un moyen de détection efficace de problèmes dans le flux. La détection et résolution rapide des problèmes est un des principes majeurs du TPS.

Flux tirés : Flux dans lequel la consommation amont est donnée par les besoins de l’aval.
Standard work :

FMS (Flexible Manufacturing System) : système automatisé permettant de produire une grande variété de produits à faible volume. Ces systèmes se caractérisent par un temps de changement d’outil très faible.

Gemba (ou Genba) : littéralement : « vraie place » = « terrain » = où la valeur est ajoutée

Genshi genbutsu : Aller à la source et sur le terrain pour « capter » la réalité du terrain.

Heijunka : Lissage complet de la diversité et de la charge.

Hiyari KYT (kiken-yochi training) : pratique qui vise à anticiper l’occurrence d’un accident an détectant identifiant par avance le danger.

Hoshin Kanri = Policy deployment = démarche de déploiement d’une politique (construction de la vision, mise en place des indicateur, vérification de l’atteinte des indicateurs, …).

ILU Chart : Affichage de la qualification des employés d’une équipe par rapport aux besoins nécessaires

Jishuken : groupe d’étude composé de volontaires

Kaikaku : Amélioration radicale dont l’objectif est l’élimination « complète » du Muda.

Kaizen : processus de l’amélioration continu qui vise à réduire le temps, les ressources nécessaire pour réaliser un processus tout en améliorant la qualité de ce processus.

Keiretsu : Historiquement, groupement financier d’entreprises japonaises dans lequel chacun possède une partie de l’autre. L’objectif est de se protéger contre un « agression » extérieure.

Kosu = temps manuel : c’est le temps de main d’œuvre nécessaire à la fabrication d’une pièce.

Kanban : signifie jeton en japonais et sert à mettre ne œuvre l’un des principe majeurs du TPS : le flux tiré. Il est quelque fois utilisé abusivement en lieu et place du Juste à Temps voire su TPS.

Levelling = Lissage :
lissage de la demande du client sur une journée.

Level selling : Un système de relation avec le client dont le but est d’éliminer les pics dans la demande causés par le système lui-même (par exemple en raison des objectifs trimestriel ou mensuels). Ce système cherche à bâtir une relation de long terme avec les clients de sorte que les achats futurs puissent être anticipés par le système de production.

Line balancing
: Egaliser les temps de cycle entre les différents îlots de l’atelier.

Loi d’Heinrich : Un principe relatif au ratio d’incident et d’accidents. Accident sérieux : accident mineur : pas d’accident = 1 : 29 : 300. Cela signifie que s’il y a 1 accident sérieux alors il y a eu au paravent 29 personnes qui ont subit le même incident mais avec des conséquences moins graves et 300 personnes qui ont eu la chance de s’en sortir indemnes.

Milk run : (tournée du laitier) : chargement de pièces à plusieurs points et livraison à plusieurs points en une seule boucle = Opposé plusieurs voyages séparés.

Morning market : Un tour de routine au gemba qui permet d’examiner les rebuts (gembutsu) du jour précédent avant le début de la journée de sorte à mettre en place des contremesures au plus vite. Basé sur le principe du gemba gembutsu. Cela se fait en premier le matin. Les personnes rencontrées sont les gens du terrain (gemba) sur le terrain.

Multi-machine working : former les employés au travail et la maintenance de plusieurs types d’équipement. Cela est essentiel pour créer une cellule en « U » où un opérateur peut utiliser plusieurs machines.

Obeya : Big room, war room or project room = salle animation d’un projet où tous les indicateur d’avancement sont utilisé.

Nemawashi : prise de décision consensuelle

PDCA :
Plan = analyse du problème et développement d’une solution
Do = mise en ouvre la solution
Check = identifier écart entre la solution imaginée et la réalisation
and Act = ajuster et généraliser

Poka- Yoke ou Baka- Yoke : système anti erreur.

Value Stream Mapping : Méthode de recherche de gaspillages dans le flux d’information et de matière (pièces) d’un processus. C’est en général la première étape du déploiement du lean. Cet exercice permet de déterminer « l’état actuel » et « l’état futur » du process ainsi que les actions nécessaires pour atteindre cet « état futur ».

Sensei : Un enseignant personnel qui maîtrise le savoir-faire du TPS.

Spaghetti Chart : Plan des trajets pris par un produit spécifique lors du parcours. Moins le process est lean plus cela ressemble à un plat de spaghetti.

Single-piece flow : Pièce à pièce pour le flux continu.

SMED (Single Minute Exchange of Dies) : Réaliser un changement d’outil (d’une presse) en moins d’une minute. Le SMED inclut
- Single-digit setup : préparation et mise en place de l’outil en moins de 10 minutes
- OTED : One Touch Setup : changement de l’outil en un seul mouvement (ex : presser sur un bouton)

SAN GEN SHUGI : = Gen ba + Gen butsu + Gen jitsu
San signifie Trois
Gen signifie Réel
Shugi signifie Idéologie ou Culture

Gen ba (le lieu réel) : aller sur le terrain, dans l’atelier où se passent réellement les choses, au moment où se passe le problème, en parlant avec les acteurs
Gen butsu (les pièces réelles) : regarder les pièces ayant des problèmes, analyser par comparaison avec une pièce bonne / avec le standard.
Gen jitsu (la réalité) : approcher la réalité avec des données réelles, quantifiées.

Storyboard : Poster contenant toutes les informations importantes de la mise en œuvre du lean.

Supermarché : Système utilisé pour stocker une certaine quantité de produits finis ou semi-finis. Utilisé quand on ne peut pas faire du flux continu ou de FIFO.

Takt image : Représente la vision d’un état idéal où on a éliminé tous les gaspillages au point où il est possible de faire de pièce à pièce au rythme du takt time

Takt time : le rythme de la demande du client = temps de production / la demande du client..

Temps d’écoulement ou temps de cycle : le temps entre l’entrée d’une pièce dans un process (une ligne un atelier,…) et la sa sortie

Temps de cycle : il y a plusieurs définitions du temps de cycle (j’en connais au moins trois). Il peut être utilisé comme un synonyme du temps d’écoulement. Il est également utilisé comme temps d’opération ou de service. La troisième définition est le takt time.

Trois K = 3 K : Perception traditionnelle du gemba. Kiken = dangereux, Kitanai = sale, Kitshui = stressant.

Trois M = 3M : Muda (non valeur ajoutée), Muri (surcharge des hommes ou des machines et Mura (variabilité)

TPM : Total Productive Maintenance

TQC/TQM : Total Quality Control / Total Quality Management : se réfère à :
- une démarche d’entreprise sur la qualité incluant les hommes et les fonctions
- l’examen de tous les aspects de l’entreprise : conception, vente, production, livraison et service aux clients

Visual Control = transparence : Le placement en toute visibilité des outils, pièces, les infos sur le déroulement de la production, les indicateurs de performance de la production de sorte que l’état du système puisse être compris par tout un chacun d’un coup d’œil.

Value steam Loops : flux entre deux supermarchés.

Value stream Management : Les 8 étapes de l’implémentation des concepts du lean. Le bu du Value Stream Management est de minimiser le gaspillage qui empêche le flux continu.

Visual Management : Un outil de management efficace pour fournir des info et le gembutsu de manière claire et visible à la fois au opérateur et managers de sorte que l’état actuel et l’objectif de kaizen soient compris par tout le monde.

WIP (Work In Process) : Tout stock de pièces entre le début et la fin du process.
Les indicateurs du lean : Comment mesurer vos progrès ?

« What you do not measure you can not improve » – E. W. Deming.
L’expression la plus couramment utilisée aux US pour exprimer l’importance des indicateurs est « You get what you measure !» Quand le management décide de lancer le lean l’une des premières questions est la suivante « quels sont les indicateurs qu’utilisent Toyota ?».
La réalité est que Toyota n’est pas une entreprise qui chérie les indicateurs. Comme je l’ai rappelé dans mes précédents posts le plus important pour Toyota c’est la maitrise du process, le process encore le process au service du besoin du client… Juste une précision pour dire qu’il faut comprendre le mot « process » ici au sens de la séquence de tâches qui doivent être réalisées pour apporter de la valeur au client. Cela signifie-t-il que Toyota n’utilise pas d’indicateur ? Non ! Les indicateurs qu’utilisent Toyota sont en général en nombre limité et sont associés à un besoin et un process précis (ils parlent, ils sont physiques). Très souvent ces indicateurs sont aussi associés à des projets d’amélioration. Pas d’indicateurs « virtuels » retournés à longueur de journée dans l’espoir d’y trouver la « vérité ». Si j’osais, je dirais que la vérité ne se trouve pas dans les chiffres (peu factuels et quelquefois bureaucratiques) mais dans le process… Comme le rappelle Jeff Liker, chaque fois que vous mettez en place un indicateur il est important de vous poser deux questions. Première question « Lequel de ces indicateurs récompense des mauvaises habitudes ou pénalisent les bons comportements du point de vue du lean ». Deuxième question, qui est la suite logique de la question précédente : « Comment peut-on rééquilibrer les choses de manière à récompenser les comportements lean ? ». Le mot clé dans les deux questions est bien « lean ». De ce point, le choix des indicateurs peut être révélateur du niveau de maîtrise du lean des managers. De plus, pendant que vous êtes en train d’améliorer une dimension de votre « business », que deviennent les autres dimensions ? En effet de même que ce que vous mesurer progresse ce que vous ne mesurez pas risque de régresser. Ce d’autant plus que tous les efforts du management et des employés sont réunies pour faire progresser les indicateurs sur lesquels ils sont jugés !

Alors quels indicateurs faut-il suivre ?
La réponse rapide consiste à dire que l’on doit mesure ce que l’on souhaite progresser. Alors que souhaite-t-on faire progresser ? On souhaite faire progresser des indicateurs classiques : la qualité, le coût, le taux de livraison (à l’heure), la sécurité et le morale. En somme, le quintet : QCLSM. Ces cinq indicateurs sont ceux qu’une entreprise suit en général. Plus prosaïquement, lors des projets d’amélioration, les indicateurs les plus courants sont : la productivité (ou main d’œuvre direct), le temps d’écoulement, les stocks, la surface, le pourcentage de bons directs (ou PPM), temps de changement d’outils ou de tournée. Comme vous l’avez constaté, aucun de ces indicateurs ne porte sur la sécurité ou le moral des employés. Il faut donc y prêter une attention spéciale à ces deux « dimensions » qui risquent régresser quand les autres progresseront.

En conclusion, il n’existe pas d’indicateur magique. Choisissez une poignée d’indicateurs pour faire progresser les dimensions de votre business que vous souhaitez voir évoluer. Votr choix sera d’autant plus judicieux que vous auriez une bone maîtrise de votre process et desprincipes lean. Vérifier que ces indicateurs ne pénalisent pas les comportements lean. Si nécessaire, rééquilibrez –les ou changez les en fonction de la dynamique constatée. Gardez un œil sur les autres dimensions de votre business qui, parce qu’elles ne sont pas mesurées, risquent de régresser (exemple : la sécurité et le morale des employés).

Retour aux basics du lean

Je voudrais, dans ce post, rappeler quels sont les fondements du lean car il est très facile de s’en éloigner. Le lean n’a qu’un seul objectif : la suppression du gaspillage. Il existe trois types de gaspillages que l’on désigne dans la littérature du TPS par le « 3 M » ou les « 3Mu » : Muda, Muri, Mura.

La suppression de la non-valeur –ajoutée ne suffit pas
Le premier type de gaspillage, le plus « sexy » des trois, est le Muda (non-valeur ajoutée). Il s’agit de toute activité qui n’a pas de la valeur aux yeux du client. La plupart des démarches lean commencent par la suppression de ce type de gaspillage. C’est la partie qui permet de dégager le plus rapidement des gains et les consultants ne s’en privent pas ! L’activité de suppression du Muda soulève beaucoup d’enthousiasme. Quelquefois, cet enthousiasme va tellement loin que l’on retombe dans le deuxième type de gaspillage : le Muri (ou la surcharge).

Supprimer la non-VA mais ne surcharger ni les Hommes ni les machines
Comme je l’ai rappelé dans mes premiers posts, l’un des buts de Toyota (l’un des plus importants) est le respect des Hommes. Le respect des Hommes est, en quelque sorte, un garde-fou dans une organisation qui pratique beaucoup la suppression de la non –VA. Pendant des années, j’ai entendu et vécu des histoires de conversion de lean qui se sont mal terminées parce que cette dimension Muri n’avait pas été prise en compte. Si vous poussez suppression du Muda trop loin vous créez le Muri et vous plombez votre démarche auprès des opérateurs… Ceux-là même qui doivent être les moteurs. Cela est vrai pour les Hommes mais également pour les machines dont la surutilisation dégrade la fiabilité et conduit à l’augmentation des pannes réduisant ainsi votre capacité de production.

Un pré requis à la suppression du Muda est la stabilité
Très souvent, on se précipite dans la suppression du Muda sans travailler le prerequis le plus important de la démarche : la suppression du Mura (variabilité). Supprimer par exemple des stocks sans avoir, au préalable, travaillé sur la fiabilité de votre outil de production est un geste hasardeux qui peut signer la fin de votre transformation vers le lean. Je compare quelquefois une telle approche à celle de quelqu’un à qui on apprend à nager en le poussant dans l’eau, charge à lui de faire fonctionner son instinct de survie pour ne pas se noyer et parfois il se trouve que l’on arrive par ce moyen à appendre à nager ! J’en suis la preuve vivante. Il se trouve que c’est ainsi que j’ai appris à « nager » avec des amis qui ne savaient pas non plus nager … Je me suis surtout appuyé sur mon culot et mon sens du défi d’alors (nous étions tous adolescents). Je mets le mot « nager » entre guillemets car je sais me déplacer dans l’eau mais je ne suis vraiment pas un bon nageur. Il en est de même pour les gens qui survivent à une mauvaise application du lean… Le résultat n’est pas brillant.

Au final, comme toute démarche de transformation, la méthode utilisée pour introduire le lean est au moins aussi importante que la finalité elle-même. Construisez votre « feuille de route » et prenez le temps de l’appliquer. Rappeler-vous : « tout se passe comme s’il s’agissait d’élever un enfant, il ne faut pas trop pousser mais trouver le bon rythme… »

Lean Product Development System (LPDS) : « capturer » le besoin du client

Dans leur nouveau livre sur le Product Development chez Toyota, Jim Morgan et Jeff Liker présentent 13 principes caractérisant le Lean Product Development System (LPDS). Le premier de ces principes porte sur la maîtrise du besoin du client qui permet en suite au constructeur de déterminer ce qui a de la valeur aux yeux du client afin de supprimer tout ce qui est de la non-valeur ajoutée dans la conception du produit.

Un point qui m’a spécialement frappé est ce que font les responsables du projet (le Chief Engineer et son équipe) pour « capturer » le besoin du client. Le principe est tellement élémentaire que l’on se demande pourquoi tous les autres constructeurs et de manière générale tous les fabricants/fournisseurs de produits/service ne le font pas ? Si vous devriez développer un nouveau type de fromage, à compétence égales, confierez-vous le projet à togolais (qui n’a jamais vécu qu’en Afrique) ou à un français ?
Mieux encore, pour améliorer leur connaissance du besoin du client, il y a aussi l’immersion dans la vie quotidienne du futur client. Cette démarche fait partie d’un principe de base de Toyota selon lequel il faut aller à la source pour recueillir des données de manière à acquérir une bonne connaissance de la réalité : Genchi Genbutsu.

La littérature sur Toyota regorge d’anecdotes sur l’immersion de Chief Engineers. Par exemple la volonté d’aller à la source a poussé une équipe en charge de développer la nouvelle Sienna 2003 à rouler avec l’ancien modèle sur plus de 80.000 kilomètres à travers toute l’Amérique du nord. Cette immersion leur a permis de prendre connaissance des réels besoins des propriétaires de cette voiture. Suite à cette expérience, l’équipe proposa plusieurs améliorations. Des suggestions conduisant à des modifs importantes telles que l’augmentation la longueur du véhicule de sorte qu’il puisse transporter une feuille de contreplaqué entière. Ils firent également des suggestions pouvant paraître anodines mais visant à améliorer le confort des occupants de la voiture ; par exemple rajouter plusieurs porte-gobelets. Combien d’entreprises confient des projets à des individus qui on perdu tout contact avec le mode de vie du client pour lequel ils sont en train de concevoir le produit ? Soyons clairs il ne s’agit pas là d’une condition sine qua non. Il s’agit simplement de se donner les meilleures conditions de succès. Il y a un risque qu’un directeur de projet qui, en général, possède depuis quelque années une « grosse » voiture de service ne perçoive pas très bien la demande du client pour lequel il travail s’il s’agit de développer une petite voiture destinée aux étudiants ou aux personnes plus modestes. Il n’y a pas de doute que le fait de conduire une « petite » voiture pour des responsables de projet leur donnera un plus… Cela leur permettra au minimum de se définir des objectifs concrets et spécifiques (loin des indicateurs quelquefois détachés de la réalité) sur lesquels ils s’appuieront ensuite pour piloter leur projet.

Du TPS au TPD : l’autre arme redoutable de Toyota

L’exemple vient une fois encore de Toyota
Le TPS (Toyota Production System), vous en avez entendu parlé comme étant l’arme redoutable de Toyota qui lui permet aujourd’hui d’avoir une capitalisation boursière (177 milliards de dollars) supérieure à celle de GM, Ford et DCX cumulée (égale à 13 fois celle de GM). Et maintenant, vous vous demandez qu’est-ce donc le TPD. Le TPD ou le Toyota’s Product Development (sujet que j’ai abordé dans mon précédent post) est en réalité la véritable arme méconnue de Toyota. Selon les experts, seuls Ford, GM, DCX et Nissan (et donc bientôt Renault) ont véritablement pris conscience de la part centrale de ce sujet et engagé des actions concrètes dans ce domaine. Tous les succès de Toyota (y compris son profit record de près de 11 milliards de dollars en 2005) ne sont pas dus uniquement au TPS mais surtout à la puissance de ses équipes de R&D qui sont capables de sortir une voiture en 15 mois. Certains modèles comme la Corolla sont développés en 12 mois. Le record tous modèles confondus est de 10 mois. Dans le même temps, les concurrents de Toyota ont des temps de développement dont les moyennes oscillent laborieusement entre 24 et 30 mois ! Quand on est capable de sortir une voiture en 15 mois on peut mettre sur le marché beaucoup plus de produits. Par exemple, depuis 1990, Toyota à doublé le nombre de modèles mis sur le marché en Amérique du Nord. Plus de produits, plus souvent, signifie une meilleure couverture du marché. Il s’agit d’un point très important. Pour l’illustrer, je reprendrais le contre-exemple de Ford qui après avoir inventé le SUV délaisse sa valeur sûre, la Taurus, pour se concentrer sur ce produit qui a beaucoup de succès et fait gagner beaucoup d’argent. Distrait par ce succès, Ford est passé très près du dépôt de bilan, quand ses concurrents l’ont rejoint sur le créneau, alors juteux, des SUV (voir The End of Detroit par Micheline Maynard). Contrairement à ce qu’à fait Ford avec la Taurus, Toyota peut continuer à développer les valeurs sûres comme les Corolla et les Camry et sortir en même temps de nouveaux modèles à succès tels que la Prius (voire créer complètement une nouvelle marque telle que Scion destinée aux jeunes) à ressource quasi constante.

Dis-moi quel est l’âge moyen de tes modèles et je te dirai quelle est ta part de marché
Il existe une corrélation frappante entre l’âge moyen des véhicules et la part de marché d’un constructeur : « le produit nouveau attire toujours ». L’âge moyen des véhicules de Toyota est de 1,2 an contre 3 ans en moyenne pour se concurrents. Toutefois, il ne suffit pas de sortir des produits nouveaux pour gagner des parts de marché. Il faut aussi que ces produits soient de bonne qualité et là aussi, Toyota est présent! Par exemple, en 2005, le constructeur nippon a positionné 10 de ses nouveaux véhicules à la première place (étude IQS de JD Powers, Amérique du Nord) dans les 16 catégories possibles ! Au passage, il existe des études sérieuses qui établissent une corrélation entre le niveau de qualité des produits et la capitalisation boursière. Là encore, pas étonnant que Toyota ait la capitalisation boursière la plus importante des constructeurs, comme nous l’avons vu précédemment.

A ce niveau, résumons-nous : Toyota a le temps de développement le plus court (15 mois), l’âge moyen de véhicule le plus faible (1,2 an), a doublé son offre depuis 1990 en Amérique du nord, a les produits de meilleure qualité (10 premières places dans les 16 catégories possibles en Amérique du nord). Autre info : tout cela ne lui coûte pas plus cher que ses concurrents car Toyota possède le coût de développement le plus bas !

Et alors …
Si vous aviez besoin de chiffres pour vous convaincre de vous focaliser sur votre Product development, les voilà. Sans reprendre les arguments donnés dans mon précédents post, il est clair que « le gap n’est plus dans l’usine », il est aujourd’hui dans la le Product development, quelque soit votre secteur, et ce gap est énorme. Selon certains experts, il serait de l’ordre d’un facteur 10 ! Au moment où de plus en plus d’entreprises outsourcent leur production et se concentrent sur la conception et le développement des produits, le Product development est manifestement l’élément stratégique différentiant des dix prochaines années. Mes prochains posts porteront sur le sujet. La référence intournable dans le domaine est le livre Jeff Liker et Jim Morgan : The Toyota Product Development System.

Le système lean et ses sous-systèmes

Dans ce post je voudrais revenir sur le système lean et ses différents sous-systèmes. Le but d’une entreprise est de gagner de l’argent en apportant de la valeur à ses clients. Cette valeur peut être apportée sous forme d’un produit ou d’un service. Le cycle de vie du produit ou du service ainsi apporté au client comprend trois phases : la conception, la fabrication et l’utilisation. Chacune de ces phases est constituée d’une succession de tâches accomplies l’une après l’autre. Dans les phases conception et utilisation, les choses se passent donc exactement comme dans une usine : une succession de d’opérations ou de tâches. Dans ces trois phases le lean est donc applicable. Son application peut se faire sous des formes différentes mais les principes mis en œuvre sont toujours les mêmes. Il s’agit, en général, d’éviter (dans la phase conception) ou de supprimer (dans la phase production et utilisation) des gaspillages, de résoudre des problèmes qui peuvent subvenir et mettre en œuvre le travail standard ou automatiser certaines phases répétitives (dans la phase conception). Résumons nous : il s’agit identifier les gaspillages, utiliser sa capacité à résoudre les problèmes pour les supprimer et mettre en œuvre le travail standard partout où cela est possible.


Comme je l’ai dis dans un de mes précédents posts beaucoup d’entreprises se focalisent sur la mise en œuvre du lean dans la phase fabrication du produit. Selon les experts, corroborés par des analyses que j’ai faites sur la base du dernier rapport Harbour, la proportion des gains potentiels liée à la fabrication est d’environ de 20% seulement. Le bilan aujourd’hui peut se résumer de manière suivante : le maximum d’effort (80%) et concentré dans un endroit où le potentiel de gain est minimum (20%). De plus, comme le montre les rapports Harbour de ces dernières années, il y a de moins en moins d’écart entre les constructeurs d’automobiles en ce qui concerne la fabrication. Je pense que les écarts se resserrent également dans d’autres secteurs d’activité. Selon les experts, les principaux sous systèmes à fort potentiel sont : la partie conception et le développement des hommes. Les quelques benchmarks réalisés dans le domaine de la conception montrent des écarts très importants entre les entreprises qui ont un développement de produit lean et les autres. Certes, il faut commencer par le lean en fabrication car c’est là que la mise en œuvre du lean est ses résultats sont les plus visibles. L’usine est un excellent terrain pour la formation et le développement des hommes. Toutefois, il faut s’intéresser rapidement à la partie conception si l’on veut véritablement engranger les gains les plus importants. La partie management (le leadership) est un sous-système très important du système lean. La contribution de l’homme dans le lean n’est plus à démontrer. Selon les experts du lean, le lean managment est le deuxième sous-système à fort potentiel. Le schéma ci-dessus présente l’ensemble du système lean. J’y reviendrai dans mes prochains post.

Deux conditions de réussite de toute démarche lean

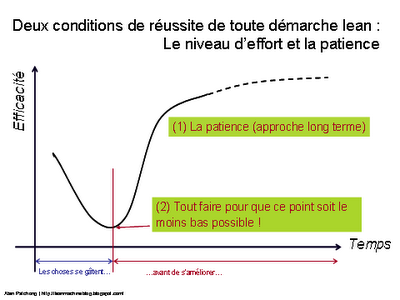
Dans la série mes « courbes du lean » préférées, j’aimerais vous présenter une courbe qui traduit très bien les conditions de réussite du déploiement du lean. Cette courbe n’a rien d’original car il s’agit de la courbe en « J » bien connue en économie. Elle courbe permet de dégager deux conditions de réussite de la démarche lean : la patience qui implique une approche long terme et l’énergie ou l’effort engagé dans la démarche.

Soyez patient : prenez le temps nécessaire pour parcourir le chemin nécessaire!
La courbe en « J » montre que « les choses se gâtent avant de s’améliorer » et, par conséquent, sans patience, l’on ne pourra pas recueillir les fruits de la démarche.

Paradoxalement, la patience, est en général ce qui manque le plus aux champions du lean. L’euphorie de la découverte du lean et la perspective des gains importants poussent quelquefois les initiateurs du lean à tout vouloir, tout de suite. Aux amateurs de résultats précoces, je voudrais rappeler que cela fait plus de 50 ans que Toyota pratique sans répit le lean et quel que soit l’enthousiasme mis dans la démarche l’on ne peut pas se hisser au niveau de Toyota du jour au lendemain. De même, des entreprises comme GM s’y essaient, avec des résultats mitigés, depuis plus de 20 ans (depuis 1984, date de la création de NUMMI, la joint-venture avec Toyota). Cette volonté acharnée d’obtenir tout, tout de suite pousse quelque fois les promoteurs du lean vers deux types d’erreurs : la surcommunication qui non de terrain nécessaire pour faire avancer le déploiement du lean. C’est ici que se situe la connexion avec le point suivant : l’énergie ou l’effort engagé dans la démarche.

Ce n’est pas en pissant dans la mer que vous augmenterez son niveau…
Comme le montre la courbe en « J » il faut mettre dans la démarche l’effort nécessaire pour que le point bas descende le moins possible.

Vouloir tout, tout de suite amène les champions du lean à dilapider leurs efforts au lieu de les concentrer sur une poignée de projets et les réussir de manière à créer des « références » visuelles. Dilapider les efforts augmente les risques d’échec et de de décrédibilisation de la démarche.

J’en profite pour m’arrêter un instant sur la rhétorique habituelle concernant le changement de culture nécessaire au succès du lean. Beaucoup d’initiateurs cherchent à traiter différemment les aspects techniques et le changement de culture nécessaire à la pérennisation de la démarche. Les deux sont étroitement liés et arrivent dans un ordre bien précis. D’abord des résultats visibles du changement, puis le changement de culture (voir John Kotter dans Leading Change). Par conséquent, obtenir des résultats concrets accélérera le changement de culture et surtout pas l’inverse…

Il faut éviter de faire du superficiel car ce n’est pas en pissant dans la mer que vous augmenterez son niveau … Si en plus l’on surcommununique sur les minces résultats obtenus, la démarche perd toute crédibilité ! L’approche qui consiste à concentrer ses efforts sur un nombre réduits de projets afin de bien les réussir est la meilleure publicité que l’on puisse faire. De plus, cette manière de faire permet de se créer en même temps de la compétence interne car une fois de plus : c’est du « learning by doing ».

En guise de conclusion de ce post, je rappellerais une image que m’a donnée Jeff Liker, l’auteur du bestseller The Toyota Way, lors de notre dernière rencontre : « déployer le lean c’est comme élever un enfant, il ne faut pas trop pousser mais juste trouver le bon rythme… et être patient»