Que faites-vous de votre plus précieuse richesse: le savoir ?

Une entreprise est un endroit où le savoir est créé chaque jour. Cela est une richesse très précieuse qui provient directement de l’activité de « la ressource la plus précieuse d’une entreprise » : ses employés. Que faites-vous de ce savoir ? Etes-vous une organisation apprenante ? Ou alors des adeptes de la réinvention permanente ?Je voudrais partager avec vous les deux courbes ci-dessous qui illustrent assez bien l’importance des standards dans la collecte et la diffusion du savoir dans une entreprise. Ces courbes sont inspirées de celles de


Brian Joiner

. Dans le premier cas (Courbe d’apprentissage en “cils”) le savoir n’est pas conservé et chaque fois qu’un employé est remplacé par un nouveau, le nouvel employé reprend tout de zéro. En conséquence, le savoir est en permanence jeté à la poubelle… Quel gaspillage !
Dans la situation où il y a des standards, et un système de formation associé, le savoir s’accumule comme de l’épargne (Courbe d’apprentissage rapide). Le savoir dans ce dernier cas est considère comme un investissement. La formation prend alors toute sa valeur. Le standard est un puissant outil pour collecter et diffuser le savoir. Les courbes parlent d’elles-mêmes. Pas besoin de plus de commentaires…Cette situation est un énorme point de faiblesse de nos entreprises. Inversement, cela est l’une des plus grandes forces des entreprises japonaises, en général, et de Toyota, en particulier.


Comment on résiste au changement sans s’en rendre compte

“Failure to change is a vice! I want everyone at Toyota to change and at least do not be an obstacle for someone else who wants to change.”
–Hiroshi Okuda, former chairman of Toyota Motor Corporation

Cette citation très puissante d’un ancien président de Toyota est très souvent reprise sans la deuxième partie “I want everyone at Toyota to change and at least do not be an obstacle for someone else who wants to change”. Cette partie est au moins aussi importante que la première. Le message ici est que le changement est très important mais que si quelqu’un ne veut pas changer au moins qu’il n’empêche pas les autres de changer. Je me souviens d’un expert du lean qui dans un article commentait cela en y associant notre capacité à dire « oui ». Le point qu’il faisait est qu’il est facile et confortable de dire « non ». En effet, il est plus facile de combattre et tuer une idée nouvelle car, comme un poussin qui sort de son œuf, elle est encore fragile et vulnérable… Selon cette personne, les grands « empêcheurs du changement » sont les « chefs ». Alors, quand un de vos collaborateurs vient vous voir avec une idée nouvelle, quelle est votre réaction ? En général, il semble que l’on soit enclin à dire « non » 9 fois sur 10. « Non » : c’est non seulement une réponse de confort mais cela veut dire également que rien ne change… On continue comme avant, car la prise de risque nous fait peur. La prochaine fois que l’on vous fera une proposition réfléchissez-y, pensez à la citation précédente ainsi qu’à la suivante : « The definition of insanity is doing the same thing over and over again and expecting different results. » Comme quoi, le « fou » n’est peut être pas celui qui fait une proposition de changement « bizarre » mais celui qui dit « non » à cette idée…

Une autre suggestion : que diriez-vous de comptabiliser le pourcentage de « oui » aux suggestions faites par les autres ?

Une dernière suggestion : rajouter à la liste des 5, 10 ou 12 commandements de votre entreprise : « thou shall never kill an idea ».

Le travail standard: est-ce la première étape du lean?

La plupart des experts et les pratiquants du lean s’accordent en général sur un point. Avant de déployer tout outil du lean, il est important d’avoir un minimum de stabilité dans l’usine.

Maintenant observons une usine. Qu’est-ce que l’on y trouve ? Des machines, des hommes et des pièces. Les machines et les hommes sont des « éléments actifs » du système alors que les pièces sont des « éléments passifs ». Pourquoi cette différenciation est-elle importante ? Eh bien, parce les « éléments actifs » génèrent des événements alors que les « éléments passifs » ne peuvent que les propager. En d’autres termes, à l’origine de toute perturbation, il ne peut y avoir que l’homme ou la machine. Ces deux éléments doivent donc êtres traités de manière spécifique. Le bon fonctionnement des outils lean dépend beaucoup de ces deux éléments. Alors, comment faire pour obtenir la stabilité ? Et, par quoi faut-il commencer ? La machine ou l’homme ? Le mieux, en général, est de commencer par la machine. Cela permet d’éviter notre exercice favori le « finger-pointing » au début, quand les principes du lean ainsi que la culture n’est pas encore partagés par tous. De plus, il est impossible d’organiser quoi que ce soit si le fonctionnement de machine n’est pas stable. Que va-t-on rechercher à faire? Deux choses : travailler sur la disponibilité et la capabilité des machines. Le meilleur outil pour améliorer la disponibilité de machine est la TPM qui de ce fait constitue, à mon avis, l’étape zéro du lean. Avant de déployer quelque outil lean que ce soit, il est important de vérifier tout d’abord que vos machines sont disponibles. C’est-à-dire qu’elles sont fiables et bien maintenue. Les indicateurs tels que le MTTR (mean time to repair) et le MTTF (mean time to fail) peuvent être intéressants à suivre. Après cela, vient la capabilité. Il existe plusieurs outils pour les adresser : du « 5 pourquoi » au Six-sigma. Choisissez le bon outil, en fonction de la complexité et des enjeux du problème. Après s’être occupé de la machine, vient le moment de regarder l’autre « élément actif » : l’homme. En réalité, il s’agit ici de l’homme dans son interaction avec l’environnement (machine, pièces et autres). Cette interaction est quelquefois appelée process ou méthode de travail. La méthode de travail doit être étudiée, analysée, et stabilisée. Le plus important dans cette étape est d’abord la stabilité (moins les gains des chantiers Kaizen). Cela dit, qu’est-ce qu’il y a de plus stable en termes d’organisation ? L’Organisation cyclique du travail est la plus stable. Et après cela, on est prêt à déployer le travail standard… J’y reviendrai dans un futur post. En d’autres termes, les pré-requis du travail standard sont : une bonne disponibilité des machines, une bonne capabilite des machines et une organisation stable (cyclique) du travail. La réponse à la question en titre est bien « non ».

Chantier Kaizen ou Kaizen rapide, simple, permanent et massif

“Why is it every time I ask for a pair of hands, they come with a brain attached?”– Henry Ford.

Je suis tombé sur un article très intéressant sur la visite d’un expert du lean au Japon (Norman Bodek). Le texte est très instructif dans son entièreté. Ci-dessous, un extrait sur l’engagement des opérateurs dans l’amélioration continue, sujet abordé plusieurs fois dans ce blog.

“Ironically, you pick and choose the tools you like from Toyota but you won’t engage and empower your workers. As an example, the average Japanese company gets 24 implemented improvement ideas per year from their workers and saves over $4000 per year per worker. In fact, Subaru received on the average 108 ideas per worker. How many of you are doing Quick and Easy Kaizen? And if not, why not?”

On savait qu’engager les opérateurs dans l’amélioration pouvait rapporter gros. Selon l’auteur, les compagnies japonaises réalisent environs 24 suggestions par opérateur par an. Le gain annuel moyen correspondant est de plus de 4000 dollars par opérateur. Certaines entreprises comme Subaru montent jusqu’à 108 suggestions par opérateur. Arrêtons-nous un instant ici. Prenons les cas d’une usine moyenne d’automobile qui comporterait environ 3000 opérateurs. Si on est capable de mettre en œuvre un système de suggestions au niveau des japonais, les gains seraient de 12 millions de dollars par an ! Alors, avez-vous un système de suggestions dans votre entreprise ? Si oui, combien de suggestions sont mises en œuvre par opérateur ?

En réalité, le gain n’est pas que financier. Il permet aussi de concrétiser le « respect des employés ». C’est également un excellent moyen de formation et de motivation (Principe 13 de Deming). En fait, la motivation première n’est pas financière mais cela rapporte gros au passage. Dans beaucoup d’entreprises, le déploiement du lean se réduit aux événements (chantiers) Kaizen conduits par des personnes formées à cette fin. En général, les managers sont très fiers de signaler que des opérateurs sont impliqués dans la démarche. Cela est très bien mais pas suffisant. Il faudrait aller plus loin et faire de chaque opérateur un agent permanent du Kaizen. Il faut être capable de mettre en œuvre un « Kaizen rapide, simple, permanent et massif » à l’instar d’une « insurrection contre le gaspillage ». C’est l’objet du Principe 14 de Deming. En référence à la fameuse citation d’Henry Ford (rappelée au début de ce billet), je dirais qu’il faudrait utiliser l’énorme ressource qui accompagne les pairs de mains que vous avez embauchées : les « têtes » des opérateurs.

La « Bible » du lean par Taiichi Ohno

Je voudrais partager cette copie électronique du manuscrit original de Taiichi Ohno : « The Bible of the Toyota Production System ». C’est un véritable bijou. On y distingue très clairement l’influence de W. E. Deming dans le mode de pensée de Taiichi Ohno. Entre autres sujets abordés, l’importance du travail en équipe, l’importance des hommes et de leur management (optimisation individuelle versus optimisation du système), les classiques tels que le Kanban, le JIT et le JIDOKA. On y voit également l’explication de Taiichi Ohno sur le 7 gaspillages. Y figurent aussi des choses très intéressantes sur le travail standard ainsi que ses 3 éléments (takt time, séquence de travail et encours standard). De manière générale, les termes utilisés dans ce manuscrit ne sont pas toujours ceux que l’on connait de nos jours. Ils ont évolués dans bien de cas. Par exemple, Taiichi Ohno utilise le terme « temps de cycle » pour parler du « takt time » ; «Auto-Activation» a évolué vers ce que nous appelons «Autonomation» actuellement… La lecture du manuscrit vous permettra également de constater qu’il n’y a rien de nouveau « sous le ciel ». Les basics du lean y sont déjà là… Je vous souhaite une bonne lecture.

Les 14 principes de management de Deming : deux sites de « référence » prennent quelques libertés sur leur traduction.

Je fais très souvent référence aux 14 principes (points) de management de W. E. Deming. Je les avais listés dans un précédent post. Simplement cette liste était en anglais. Afin d’améliorer l’accessibilité à un document aussi important, j’ai voulu publier une version française. Pour ce faire, j’ai visité deux sites de « référence » : Wikipedia en français et Association Française Edwards Deming. J’ai été frappé par l’écart entre les traductions de ces deux sites et la version originale issue de l’ouvrage de Deming, « Out of the Crisis », publié par MIT Press en 1986 –c’est exactement la même que j’ai reprise dans un de mes posts précédents. Tout d’abord, les nombreuses similarités entre les versions Wikipedia en français et Association Française Edwards Deming montrent que l’une a été réalisée à partir de l’autre. Déçu par ces deux traductions, j’ai donc décidé de faire ma propre traduction (ci-dessous). A noter, les traductions des principes 1, 2, 3, 10, 11, 12 et 14 sont spécialement questionnables. Les passages soulignés sont ceux qui ont été omis dans les deux traductions de Wikipedia et Association Française Edwards Deming. J’ai également mis en partage des sildes, présentant pour chaque principe les versions suivantes :
- Out of the Crisis (Anglais)
- Wikipedia (Français)
- Association Française Edwards Deming (Français)
- Lean Machine Square (Français)
Dans la plupart des cas (principes 1, 2, 10, 11, 12 et 14), les écarts sont dus aux omissions dans les versions Wikipedia et Association Française Edwards Deming. Toutefois, il y a également un cas de traduction « erronée ». Ainsi, j’ai mis rouge « minimum d’inspection » et « minimum de contrôles » apparaissant dans la traduction du Principe 3 des versions Wikipedia et Association Française Edwards Deming. Ces deux expressions ne correspondent pas au contenu de la
version originale. J’aurais l’occasion de revenir individuellement sur ces principes qui sont, plus que jamais, d’actualité.

Principe 1 :
Garder le cap de votre mission sur l’amélioration du produit et du service, avec comme objectif de devenir compétitif pour rester dans le business et procurer des emplois.

Principe 2 :
Adopter la nouvelle philosophie de management. Nous sommes rentrées dans une nouvelle ère. Le management occidental doit relever le challenge, prendre conscience de ses responsabilités et conduire le changement nécessaire.

Principe 3 :
Cesser de faire reposer la qualité du produit sur des contrôles. Eliminer ces multiples contrôles qualités en intégrant la qualité dès la conception du produit.

Principe 4 :
Mettre fin à la pratique des achats au plus bas prix. Chercher plutôt à réduire le coût total. Aller vers un fournisseur unique par article, en établissant une relation de confiance et de loyauté sur le long terme.

Principe 5 :
Améliorer constamment et sans fin l’outil de production et le service au client en améliorant la qualité et la productivité, ce qui entrainera la réduction constante des couts.

Principe 6 :
Instituer la formation à chaque poste.

Principe 7 :
Instituer le leardership. Le but du management doit être d’aider les hommes à mieux remplir leur mission avec les moyens disponibles. Le management dans sa globalité doit être revu.

Principe 8 :
Faire disparaître la peur (management par la peur), afin que chacun puisse contribuer de manière effective au succès de l’entreprise.

Principe 9 :
Faire tomber les barrières entre les services. Les employés issus de différents services (R&D, commerce et production) doivent travailler en équipe afin d’anticiper les éventuels problèmes liés à la production et à l’utilisation du produit ou du service.

Principe 10 :
Eliminer les exhortations, les slogans et les objectifs qui demandent aux employés d’atteindre le « zéro défaut » et un chiffre de productivité. Tout cela ne crée que des conflits relationnels. En effet la principale cause de la dégradation de la qualité et la baisse de productivité est le système d’organisation et non l’employé.

Principe 11 :
a/ Eliminer des règles de quotas rigides imposées dans les usines. Les remplacer par le leadership (responsabilisation).
b/ Eliminer le management par les objectifs. Eliminer le management par les chiffres, des objectifs numériques. Y substituer l’effort du travail collaboratif.

Principe 12 :
a/ Supprimer les obstacles qui empêchent les ouvriers d’être fiers de leur travail. Dans les usines, les managers doivent se focaliser sur la qualité en lieu de se concentrer sur les chiffres
b/ Supprimer les obstacles qui empêchent les ingénieurs et les cadres d’être fiers de leur travail. Cela signifie, entre autres, l’abolition de l’évaluation annuelle et le management par les objectifs.
Instituez un vigoureux programme d’éducation et d’amélioration personnelle (développement personnel)

Principe 13 :
Instituez un vigoureux programme d’éducation et d’amélioration personnelle (développement personnel)

Principe 14 :
Mettre tout le personnel à l’œuvre pour accomplir la transformation. La transformation est de la responsabilité de chacun. « Une formation massive est nécessaire pour instiller le courage nécessaire au changement de paradigme. Toutes les activités et toutes les fonctions sont concernées »

La formation lean : la méthode « à quatre étapes »

La performance d’une entreprise dépend de ses hommes. Une composante importante de la qualité de ces hommes ainsi que du déploiement du lean est la formation.

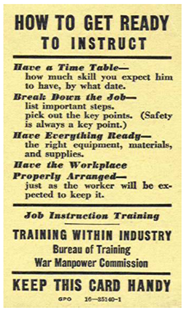
Ces dernières années, je me suis un peu penché sur la formation « façon » lean. En clair, j’ai essayé de savoir comment Toyota faisait ses formations. Là encore, comme sur bien d’autres concepts, Toyota n’a rien inventé. La méthode qui y est utilisée à été inventée par Charles Allen avant la première guerre mondiale. Elle est présentée dans son livre « The Instructor The Man and The Job » publié en 1919. Il y a donc plus de 90 ans. Comme bien d’autres outils d’amélioration de performance cette méthode à été utilisée lors de la seconde guerre mondiale par les US pour augmenter la production des armes et des chars. Elle a ensuite été introduite au Japon en 1949 après la seconde guerre mondiale dans le cadre du plan de reconstruction de ce pays détruit par la guerre.

Comme l’indique son nom (4-step method) cette méthode se déploie en 4 étapes. Afin qu’une formation soit efficace elle doit être réalisée suivant les 4 étapes suivantes (cliquer ici pour télécharger un résumé):

1 Préparation
Etablir le lien entre ce que l’élève sait et le nouvel enseignement (savoir) afin qu’il soit le plus à l’aise possible

2 Présentation
Rajouter le nouvel enseignement au savoir déjà présent dans la tête de l’élève.

3 Application
Former l’élève à l’application concrète de ce qui a été présenté à l’étape précédente et vérifier jusqu’à quel point l’enseignement à été bien reçu (phase pratique).

4 Test ou évaluation
Contrôler le résultat de la formation en testant l’habilité de l’élève à pratiquer tout seul.

Cette méthode qui a fait ses preuves depuis presque cent ans est la même qu’a toujours utilisé Toyota jusqu’à ce jour. Ci-dessous les deux faces du document format « cartes de crédit » remis à tout instructeur habilité.

Valeo et le déploiement du lean

Il y a quelques années, en tant qu’étudiant, j’avais eu la chance de faire un stage ingénieur chez Valeo à Amiens qui m’a été d’une très grande utilité. Ce stage, qui m’a permis d’apprendre, est un point important de mon expérience professionnelle. En effet, c’est chez Valeo que j’ai, pour la première fois, vu et mis en œuvre des outils du lean. Je dois souligner qu’avant le lean ne devienne à la mode en France, Valeo le pratiquait déjà. On n’utilisait pas le mot « lean » à cette époque mais tous les outils y étaient déjà : Hoshin, PDC, TPM….,
L’épisode récent du parachute doré (de 3,2 millions d’euros) de l’ancien PDG de Valeo est assez symptomatique des accidents de parcours du déploiement du lean dans cette entreprise. Il illustre assez bien mon précédent post. Valeo, qui est probablement l’une de toute première entreprise en France à initier le déploiement du lean, est restée pour la plupart du temps dans la phase outils & techniques. Du moins, c’est ce qui ressort de mes conversations avec des anciens salaries de Valeo qui connaissent bien le sujet (cela n’est bien évidemment pas un sondage scientifique). « Anciens salariés de Valeo », car je de salariés de Valeo, je n’en connais que d’anciens. Très souvent, ils n’en gardent pas toujours un bon souvenir. Pour être juste, ils sont en général satisfaits de l’apprentissage du lean qu’ils ont eu chez l’équipementier (preuve : beaucoup sont dans le business du consulting pour le lean). Toutefois ils gardent un mauvais souvenir de l’aspect management. Ils ont tous le même mot : la pression. C’est également l’impression que j’ai eue au cours de mon stage. Je ne connais pas les chiffres du turnover chez Valeo mais je pense qu’ils doivent être plutôt élevés. Dans un de ses récents livres (Talents), Jeff Liker donne comme élément d’évaluation de la santé d’une entreprise le taux de turnover. Malgré son fameux SPV (Système de Production Valeo), l’entreprise n’a pas su intégrer les concepts fondamentaux du lean liés au management afin de devenir le modèle français du déploiement du lean. C’est une occasion ratée et c’est dommage !

Le déploiement des concepts lean : Comment vous évaluer ?

Shigeo Shingo est présenté par certains comme le véritable créateur du TPS – c’était « l’homme de main » de Taïchi Ohno. Il était non seulement un ingénieur de terrain mais aussi un grand expert en management. Dans ses nombreux bouquins il a défini 3 niveaux de transformation lean : les outils & techniques, les systèmes et les principes. Ainsi l’introduction de tout concept lean devrait avoir ces 3 niveaux de déploiement. Ci-dessous, une explication sur chaque niveau illustrée par le concept du Kaizen.

Le niveau outils et techniques est caractérisé par le fait que des outils lean sont utilisés pour résoudre des problèmes bien précis sans articulation globale. Exemple : des événements (ou chantiers) Kaizen ponctuels organisés pour améliorer un poste de travail par ici et d’autres Kaizen effectués pour améliorer un bout de flux d’une ligne par là, sans qu’il y ait véritablement un lien stratégique entre les deux. De plus, ces événements sont sélectionnés et planifiés par le management.

Au niveau systèmes, les concepts sont structurés autour de systèmes. Il y a la recherche d’une synergie. Par exemple une approche systématique dans laquelle, en utilisant la VSM, on identifie toute sorte de Muda (gaspillage), de Mura (variation) et de Muri (surcharge). Tous ces événements sont ensuite articulés de manière à être cohérents avec la stratégie de l’entreprise. Toutefois, le mangement reste encore le « donneur d’ordre ».

Au niveau principes, le concept lean s’utilise naturellement au quotidien sans que la mise en œuvre soit une activité spécifique. Une bonne image, empruntée du monde de la biologie, serait celle d’un « caractère » installé dans votre ADN. Exemple : le Kaizen est utilisé au quotidien. C’est devenu un reflexe. Toutes les formes de Kaizen se côtoient : projet, événement et just-do-it. Le Kaizen peut être initié et conduit par quiconque dans l’entreprise (management ou simple operateur).

Inutile de vous dire que la majorité des entreprises a tendance à en rester au premier niveau, quels que soient les concepts déployés. Dans ce lot se trouvent également un bon nombre d’entreprises qui prétendent avoir un système de production. Beaucoup d’entreprises déploient en parallèle un grand nombre de concept lean. Très peu d’entre elles portent le déploiement de ces concepts au niveau systémique (niveau des systèmes). Le niveau de principes est très maigre car cela nécessite le déploiement de pré-requis fondamentaux liés à la formation et au management qui n’ont pas été mis en place. En clair, l’entreprise n’est tout simplement pas « équipée » pour accéder à cet étage, quel que soit le concept.

Plus la boucle est grande plus les gains sont importants

Dans ses 14 principes de management, W. E. Deming prône le travail en équipe (voir ci-dessous : point 9). Il s’agit d’un point très important dans le business. Quel que soit le niveau où l’on se trouve.
Selon les experts du management qui ont bien étudié la question, plus la taille de « l’équipe » est grande plus les gains sont importants. Toyota adhère à cela. C’est pour cette raison que l’appréciation se fait toujours au niveau de l’équipe. Dans leurs usines, il y a deux parts variables dans le salaire d’un operateur. La première part (environ 12%) dépend des résultats (sécurité, productivité et qualité) de l’usine dans laquelle il travaille (première boucle). La deuxième part (environ 5%) dépend des résultats du groupe tout entier (deuxième boucle). Et quand on y réfléchi bien, dans un système lean, payer un operateur à sa seule performance individuelle n’a pas de sens. En effet, à quoi sert un operateur qui explose ses scores si à la sortie de l’usine l’impact est nul?
Le paiement à la pièce est le système adapté à la production de masse. Cela n’est pas vrai qu’au niveau des operateurs. On peut le voir à tous les niveaux de l’organigramme. Vous avez certainement été témoin ou acteur du refus d’un service (un département, une direction, une division ou quelque entité quelconque) de s’engager / supporter un projet parce que cela avait un impact négatif sur ses objectifs (augmentation des coûts du service, augmentation des ressources, …). Cela, alors même que le projet était rentable au niveau de l’usine ou de l’entreprise. Loin de ma pensée la volonté de blâmer qui que ce soit. Nul n’est obligé de se tirer une balle dans le pied. « C’est le système qui est en cause et non les hommes », comme dirait Deming.
Le principe « plus la boucle est grande plus les gains sont importants » vaut également au niveau de l’entreprise. L’idée ici est que plus on intègre d’acteurs, plus les gains seront importants (sur le long terme). Ces « stakeholders » sont au nombre de 5 : les salariés, les actionnaires, les clients, la communauté et les fournisseurs. Vous pouvez toujours obtenir des gains très importants et rapides en lésant l’un de ces 5 acteurs mais sur le long terme vous serez perdant. Des gains sur le long terme nécessitent de toujours rechercher un arbitrage de type « win –win » avec ces 5 acteurs. On aurait peut être évité cette crise si les financiers et autres avaient prêté attention à ce « vieux » principe.

———————————-
Deming’s 14 points
Deming offered fourteen key principles for management for transforming business effectiveness. The points were first presented in his book Out of the Crisis (p. 23-24).

1. Create constancy of purpose toward improvement of product and service, with the aim to become competitive and stay in business, and to provide jobs.
2. Adopt the new philosophy. We are in a new economic age. Western management must awaken to the challenge, must learn their responsibilities, and take on leadership for change.
3. Cease dependence on inspection to achieve quality. Eliminate the need for inspection on a mass basis by building quality into the product in the first place.
4. End the practice of awarding business on the basis of price tag. Instead, minimize total cost. Move towards a single supplier for any one item, on a long-term relationship of loyalty and trust.
5. Improve constantly and forever the system of production and service, to improve quality and productivity, and thus constantly decrease cost.
6. Institute training on the job.
7. Institute leadership (see Point 12 and Ch. 8 of « Out of the Crisis »). The aim of supervision should be to help people and machines and gadgets to do a better job. Supervision of management is in need of overhaul, as well as supervision of production workers.
8. Drive out fear, so that everyone may work effectively for the company. (See Ch. 3 of « Out of the Crisis »)
9. Break down barriers between departments. People in research, design, sales, and production must work as a team, to foresee problems of production and in use that may be encountered with the product or service.
10. Eliminate slogans, exhortations, and targets for the work force asking for zero defects and new levels of productivity. Such exhortations only create adversarial relationships, as the bulk of the causes of low quality and low productivity belong to the system and thus lie beyond the power of the work force.
11. a./ Eliminate work standards (quotas) on the factory floor. Substitute leadership.
b./ Eliminate management by objective. Eliminate management by numbers, numerical goals. Substitute workmanship.
12. a./ Remove barriers that rob the hourly worker of his right to pride of workmanship. The responsibility of supervisors must be changed from sheer numbers to quality.
b./ Remove barriers that rob people in management and in engineering of their right to pride of workmanship. This means, inter alia, abolishment of the annual or merit rating and of management by objective (See Ch. 3 of « Out of the Crisis »).
13. Institute a vigorous program of education and self-improvement.
14. Put everyone in the company to work to accomplish the transformation. The transformation is everyone’s work. « Massive training is required to instill the courage to break with tradition. Every activity and every job is a part of the process. »