Le lean est-il opposé à la technologie ?

La communauté des pratiquants du lean est en général très réfractaire à la technologie. Ce comportement est une interprétation erronée du TPS. Historiquement, le TPS s’est développé dans les conditions où les technologies les plus puissantes actuelles n’existaient pas (situation encore plus critique au Japon qui sortait très affaiblie de la seconde guerre mondiale). Cela explique en partie l’absence de la technologie dans les outils de base. Il faut toutefois souligner que l’absence de technologie facilite la formation du fait même que les gens se focalisent moins sur les outils (exemple utilisation logiciel) et se concentrent sur l’essentiel. On a tendance à confondre les outils et leur finalité. De plus, les promesses jamais tenues de logiciels complexes qui devaient résoudre « tous » les problèmes de l’industrie ont dû en échauder quelques uns (ex : logiciels complexes de MRP).

Le lean n’est pas un ensemble de pratiques « moyenâgeuses » réfractaires à la technologie. D’ailleurs comme le décrit si bien J. Morgan et J. Liker dans leur livre sur le Toyota Product Development System, le TPDS, comme le TPS, est un système scociotechnique construit autour des Hommes du process et de la technologie / outils. La technologie et les outils sont là pour supporter les process et les Hommes. D’ailleurs dans le livre que je viens de citer, les auteurs ont consacré 3 principes sur 13 à la technologie et les outils. Contrairement à l’approche classique, la motivation première de l’utilisation de la technologie n’est pas de remplacer les Hommes mais plutôt de les supporter (les aider à améliorer le process). Pour ce faire, elle doit être complètement customisée pour améliorer l’efficacité des Hommes ; la technologie s’adapte à l’homme et non l’inverse. Une des règles d’or de la technologie (et là je paraphrase une citation de Bill Gates) est que si l’on rajoute de la technologie à un process défaillant alors il sera encore plus défaillant, inversement si l’on rajoute de la technologie à un process performant, il le sera encore plus. Je pense que tout est dit dans cette phrase… Fixez votre process et améliorez-le, si nécessaire avant de penser à la technologie et aux outils. Soyons clairs, Toyota ne se prive pas de technologie quand cela lui est nécessaire. J’en veux pour exemple l’utilisation très poussée de CATIA en conception produit. D’ailleurs la maîtrise de ce logiciel fait partie des basiques d’un ingénieur produit.
Une fois de plus, le lean et la technologie ne s’opposent pas par principe et ne vous en privez pas au profit de quelque dogme que ce soit. Maitrisez d’abord votre process ensuite, si la technologie peut améliorer les choses, n’hésitez pas…
L’Homme au centre du TPS chez Toyota

Dans mes précédents posts j’ai souligné à plusieurs reprises l’importance de l’Homme dans le TPS. Quand j’observe le déploiement du lean ici et là, je ne suis pas convaincu que la place centrale de l’Homme soit prise en compte. Je voudrais tout simplement rappeler que le « respect et le développement des hommes basée sur la confiance mutuelle et la coopération » fait parti des quatre objectifs de Toyota. Cet objectif vient directement en deuxième position après celui lié à la qualité.

Le conseil le plus fréquent : « surtout ne passez pas plus de 3 ans au même poste sinon vous êtes grillé »
La plupart des grandes entreprises occidentales recrutent les meilleurs diplômés des meilleurs écoles (universités) et supposent que ces nouvelles recrues ont les compétences qu’il faut pour prendre des responsabilités et traiter des dossiers tout de suite. On les met donc en situation de responsabilité très rapidement. Ils doivent faire leurs preuves et survivre dans « l’autocuiseur » ; c’est-à-dire un environnement professionnel dont le niveau de pression est très élevé. Les ingénieurs sont quelquefois coachés en termes de carrière et le conseil que l’on leur donne est « surtout ne passez pas plus de 3 ans au même poste sinon vous êtes grillé » -le coaching technique est quasiment inexistant. Suivant ce conseil, le jeune ingénieur qui veut faire carrière « voltigera » de postes en postes tout en essayant de faire le maximum de choses possibles car avoir un profil très pointu ou technique n’est pas souhaité et c’est la voie assurée vers un placard. Il faut être le plus généraliste possible. Les entreprises encouragent d’ailleurs leurs ingénieurs à avoir une double (multiple) compétence et par exemple de faire un MBA. L’un des symptômes témoignant de cette tendance est la convergence de la formation des ingénieurs dans les grandes écoles vers des profils généralistes quel que soit le type d’école.

 Chez Toyota, la technique est reine…
Chez Toyota, la voie royale n’est pas le MBA, la technique est très recherchée. Les véritables stars sont ceux qui ont réalisé des prouesses techniques. Comme les grandes entreprises occidentales, Toyota recrute les meilleurs diplômés de meilleures universités. Le processus est très sélectif : 1,1% des candidats. Les critères de sélection ne sont bien sûr pas les mêmes. Là s’arrête le point commun car après l’embauche, le jeune ingénieur suit un cursus semblable à un « T » renversé : très généraliste au début et pendant très peu de temps et ensuite il est orienté vers un métier où il suivra un parcours standard qui ne doit rien au hasard. L’embauche se fait par « promo » et de manière centralisée. Les quelques centaines d’ingénieurs recrutés passeront environ 4 mois chez un concessionnaire (avec un volet vente de porte en porte des voitures) et 3 à 4 mois sur une ligne de fabrication. Il faut rappeler que Toyota se définit d’abord comme un fabricant de voitures. D’où l’importance, pour eux, que tous les ingénieurs comprennent bien ce que signifie fabriquer une voiture. Ces voitures doivent ensuite être vendues d’où l’importance du sens du client.

Comme d’habitude le standard et le « Genchi Genbutsu »
Ici, rien ne se fait au hasard, une fois de plus on fait les choses suivant un standard. Cela permet de se débarrasser de la variabilité dans le système et de savoir à tout moment qui sait faire quoi, de manière à pouvoir confier la bonne tâche à la bonne personne au bon moment (conformément à l’esprit du JIT). A la fin de la période de formation généraliste, l’ingénieur est orienté vers le métier qu’il aura choisi (avec l’aide de ses gestionnaires et mentors). Par exemple, s’il est orienté vers la conception produit ou process il débutera par un « freshman project » de 9 mois qui lui permettra d’utiliser des outils techniques de base, les méthodes du TPS et interagir avec les autres. La mission portera sur l’amélioration d’un produit ou d’un process. Le point important ici n’est pas le résultat mais le respect du standard de travail. Après ce projet vient l’étape du OJT (on job training) où le jeune ingénieur est encadré par un mentor (senior engineer) pendant 2 ans à 2/3 de son temps pour obtenir le first level engineering rank pour le reste, 1/3 de son temps, il travaille sur DAO (dessin assisté par ordinateur). Pour info, chez Toyota tous les ingénieurs qui s’occupent du produit font leur propre travail de DAO. Pendant les 6 années suivantes, l’ingénieur se consacrera à la conception des pièces de la même partie du véhicule. Au final, pendant près de 8 ans, l’ingénieur fera l’objet de 3 à 4 évaluations par an. Des techniques bien structurées. Cela permettra de suivre son évolution et de valider qu’il « connaît bien ses gammes ». Il faut signaler que l’une des missions les plus importantes d’un manager est le développement de ses collaborateurs : bon manager = bon enseignant. Cela est d’autant plus facile qu’il doit savoir mieux faire le travail du collaborateur que le collaborateur lui-même –il a dû d’abord occuper le poste de son collaborateur dans son parcours. On ne peut pas être le chef de quelqu’un si on ne sait pas faire son job. De fait, le chef (et mentor) n’est pas arrivé à ce poste par hasard. Il s’agit véritablement d’une démarche du type « apprentissage ».
Finalement, ce n’est qu’après 10 à 12 ans d’expérience, que l’ingénieur est promu au premier niveau de management. En clair, chez Toyota vous ne trouverez pas des trentenaires ou des quadragénaires au niveau de directeur ou dans l’état major, comme dans les entreprises occidentales. Ils prennent le temps de former et de développer les hommes…
L’un des points importants dans le développement de l’ingénieur sera le « Genchi Genbutsu ». Comme vous le savez, il s’agit d’aller voir la véritable situation (pièce) pour bien comprendre la réalité actuelle. Comme le disait Kiichiro Toyoda, « on ne peut jamais faire confiance à un ingénieur qui ne se lave pas les mains avant de manger »…

Deux conditions de réussite de toute démarche lean

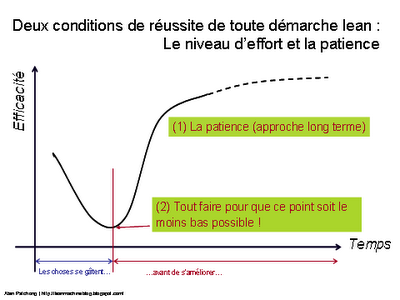
Dans la série mes « courbes du lean » préférées, j’aimerais vous présenter une courbe qui traduit très bien les conditions de réussite du déploiement du lean. Cette courbe n’a rien d’original car il s’agit de la courbe en « J » bien connue en économie. Elle courbe permet de dégager deux conditions de réussite de la démarche lean : la patience qui implique une approche long terme et l’énergie ou l’effort engagé dans la démarche.

Soyez patient : prenez le temps nécessaire pour parcourir le chemin nécessaire!
La courbe en « J » montre que « les choses se gâtent avant de s’améliorer » et, par conséquent, sans patience, l’on ne pourra pas recueillir les fruits de la démarche.

Paradoxalement, la patience, est en général ce qui manque le plus aux champions du lean. L’euphorie de la découverte du lean et la perspective des gains importants poussent quelquefois les initiateurs du lean à tout vouloir, tout de suite. Aux amateurs de résultats précoces, je voudrais rappeler que cela fait plus de 50 ans que Toyota pratique sans répit le lean et quel que soit l’enthousiasme mis dans la démarche l’on ne peut pas se hisser au niveau de Toyota du jour au lendemain. De même, des entreprises comme GM s’y essaient, avec des résultats mitigés, depuis plus de 20 ans (depuis 1984, date de la création de NUMMI, la joint-venture avec Toyota). Cette volonté acharnée d’obtenir tout, tout de suite pousse quelque fois les promoteurs du lean vers deux types d’erreurs : la surcommunication qui non de terrain nécessaire pour faire avancer le déploiement du lean. C’est ici que se situe la connexion avec le point suivant : l’énergie ou l’effort engagé dans la démarche.

Ce n’est pas en pissant dans la mer que vous augmenterez son niveau…
Comme le montre la courbe en « J » il faut mettre dans la démarche l’effort nécessaire pour que le point bas descende le moins possible.

Vouloir tout, tout de suite amène les champions du lean à dilapider leurs efforts au lieu de les concentrer sur une poignée de projets et les réussir de manière à créer des « références » visuelles. Dilapider les efforts augmente les risques d’échec et de de décrédibilisation de la démarche.

J’en profite pour m’arrêter un instant sur la rhétorique habituelle concernant le changement de culture nécessaire au succès du lean. Beaucoup d’initiateurs cherchent à traiter différemment les aspects techniques et le changement de culture nécessaire à la pérennisation de la démarche. Les deux sont étroitement liés et arrivent dans un ordre bien précis. D’abord des résultats visibles du changement, puis le changement de culture (voir John Kotter dans Leading Change). Par conséquent, obtenir des résultats concrets accélérera le changement de culture et surtout pas l’inverse…

Il faut éviter de faire du superficiel car ce n’est pas en pissant dans la mer que vous augmenterez son niveau … Si en plus l’on surcommununique sur les minces résultats obtenus, la démarche perd toute crédibilité ! L’approche qui consiste à concentrer ses efforts sur un nombre réduits de projets afin de bien les réussir est la meilleure publicité que l’on puisse faire. De plus, cette manière de faire permet de se créer en même temps de la compétence interne car une fois de plus : c’est du « learning by doing ».

En guise de conclusion de ce post, je rappellerais une image que m’a donnée Jeff Liker, l’auteur du bestseller The Toyota Way, lors de notre dernière rencontre : « déployer le lean c’est comme élever un enfant, il ne faut pas trop pousser mais juste trouver le bon rythme… et être patient»

Pourquoi n’arrivons nous pas à copier Toyota ? La suite.

Une des raisons souvent pointées du doigt par les experts est le leadership.
Voici mes citations préférées sur le leadership. Certaines d’entre elles sont tirées d’un livre que je vous conseille : « The 101 greatest business principles of all time ». Ce livre, qui n’a a priori rien à voir avec le TPS, traduit très bien le comportement du lean leadership … Je vous donne les citations en VO, c’est-à-dire en anglais.

« The greatest leaders of the 20th century were Hitler, Stalin and Mao: if that is “leadership”, I want nothing to do with it » –Peter Drucker

« Lead the organization as if you have no power » –Kan Higashi, ex-Senior Manager Toyota

« No man will make a great leader who wants to do it all himself, or to get all the credit for doing it » –Andrew Carnegie

« The difference between a boss and a leader: A boss says, “Go!”
A leader says “Let’s go!” » –E. M. Kelly

« You don’t lead by hitting people over the head…that’s assault, not leadership» –Dwight D. Eisenhower

« No person can be a great leader unless he takes genuine joy in the successes of those under him » –Anonyme

« I praise loudly and I blame softly » –Catherine the Great

« As we look ahead into the next century, leaders will be those who empower others » –Bill Gates

« Outstanding leaders go out of their way to boost the self-esteem of their personnel. If people believe in themselves, it’s amazing what they can accomplish » –Sam Walton

« Failing organizations are usually overmanaged and underuled » –Warren G. Bennis

« If the learner hasn’t learned, the teacher hasn’t taught » –Cette citation issue du TWI (training within industry) a été reprise par Toyota dans les années 60. Toyota considère que la mission première d’un leader est celle de développer ses collaborateurs. Pour ce faire, il doit avoir des qualités d’enseignant. Et le seul et unique critère de son efficacité est le résultat obtenu auprès de ses « étudiants ».

« No problem is problem » –Toyota. Chez Toyota on pense que rien ne se passe jamais comme prévu. Il y aura toujours des problèmes. Un bon leader est celui qui forme ses collaborateurs à la détection rapide & résolution des problèmes. Un manager qui ne remonte jamais de problème ne sait pas les voir et cela, c’est un problème!

“Go see: Sr management must spend time on the plant floor.
Ask why: Use the “Why” technique daily.
Show respect: Respect your people.” –Les 3 clés du leadership selon le PDG de Toyota Fujio Cho.

Pourquoi n’arrivons nous pas à copier Toyota ?

Juste à temps, Kanban, Cercles qualité, Kaizen, Hoshin, Cartographie (ou Value Stream Mapping), SMED, TPM sont des outils du Toyota Production System (ou du lean) très courants dans l’industrie. Le TPS existe depuis plus de 50 ans et malgré cette apparente large diffusion des outils du Lean que constate-t-on? Eh bien, l’on constate qu’aucune entreprise n’a été capable de copier le TPS et obtenir les mêmes résultats que Toyota à ce jour. Pourquoi cela ? Cette interrogation est d‘autant plus d’actualité qu’il est désormais quasiment certain que Toyota passera devant GM en 2007 pour devenir le premier constructeur mondial. La situation n’est pas simple pour les autres constructeurs qui ont l’impression que rien n’arrêtera Toyota.
Pourquoi n’arrivons nous pas à copier Toyota ? Dans ce post, je vais en énumérer quelques raisons. J’y reviendrai, si nécessaire, dans les posts suivants.

Fascination pour les outils techniques et absence du management

La copie du TPS dans plusieurs entreprises se réduit très souvent à l’implémentation de certains des outils énumérés en début de ce post. Les résultats obtenus sont, en général, plutôt satisfaisants et rapides. Ceci convient très bien aux managers qui sont friands à la fois de la « technique » et de l’obtention des résultats à court terme. Des résultats à court terme permettent, entre autres, de booster leur carrière. Chez Toyota, il n’y a pas que les outils techniques. Il y a aussi des outils de management et certains d’entre eux sont très visibles. Alors, pourquoi les managers des entreprises qui voudraient copier Toyota ne les reprennent-ils pas ? Est-ce parce qu’ils n’en comprennent pas l’importance ou par simple conservatisme ?

Deux exemples concernant le management

Je vais citer deux exemples bien précis concernant le management.

  • L’open space pour les employés : cela consiste à placer tous les employés dans un seul espace de travail ouvert et sans cloison. Quand on visite les usines de Toyota et que l’on va dans les bureaux on constate que les principes du lean y sont également appliqués. Les employés sont organisés suivant le flux du « process » dans un espace compact de manière à faciliter les échanges et accélérer le traitement et la résolution des problèmes. Dans une organisation comme celle-là, tout le monde est accessible en temps réel sans aucune barrière réelle ou virtuelle que pourraient constituer les bureaux (même vitrés) et les secrétaires des « chefs». En effet, il s’agit d’un « open space » complet pour tout le monde sans exception : du « petit technicien » au grand directeur. Vous me diriez qu’il existe également des open spaces dans les entreprises occidentales. C’est vrai et c’est d’ailleurs un « outil » très apprécié ! Simplement, le principal avantage qui est mis en avant est le gain de surface. Dans la plupart de ces entreprises, on continue à organiser le travail par département, par spécialité et les managers continuent à « s’enfermer » dans leurs bocaux (d’ailleurs, cela semble être le principal indicateur d’importance : plus on est important plus on a un grand bureau…
  • Autre constatation quand on visite Toyota, aucune distinction visibles entre les managers et les autres (y compris les ouvriers). La tenue extérieure : dans une usine le vêtement de travail (le « bleu » de travail) est porté par tous. Les espaces café, les lieux de restauration sont les mêmes pour tous. Les parkings sont les mêmes pour tous. Pas de place de parking réservé ! Dans les entreprises occidentales il est très facile de reconnaitre le « chef » partout où il se trouve. Son importance est toujours signalée par un signe extérieur facilement visible et détectable (parking réservé, taille et emplacement du bureau, tenue vestimentaire, rapport directif en vers ses collaborateurs, …). Le chef, cela se reconnaît de loin… Ce qui m’a toujours frappé lors de visites des usines Toyota c’est la difficulté d’identifier les chefs. Des personnes habillées de manière identique (en bleu de travail et pas de cravate) formant un cercle autour d’une table ronde, un café dans une main discutant les uns avec les autres. Et parmi ces gens, le directeur de l’usine et des ouvriers!

A quand l’open space pour tous et la fin des places de parking réservés dans votre entreprise ?

Il ne s’agit pas là de petits détails que certains pourraient considérer comme dérisoires mais de signes visibles symptomatiques de l’écart entre le management de Toyota et celui des entreprises occidentales. Cela montre un management de proximité, supportif, prêt du terrain qui est la base nécessaire à succès à long terme du lean. Dans son bestseller « Leading change », le grand guru des sciences de management, John Kotter, explique très bien l’importance de ces « détails » dans le succès de la transformation d’une entreprise.
Alors à quand l’open space pour tous (y compris pour les chefs) et la fin des places de parking réservés dans votre entreprise ?

Une leçon du « 5 pourquoi » dans l’usine de NUMMI

Un escalator en panne chez Toyota
 

L’usine de NUMMI (NUMMI = New United Motor Manufacturing, Inc.) est une joint venture Toyota – GM située dans la ville de Fremont en Californie aux US. Cette usine produit des voitures pour les duex constructeurs depuis 1984. Il s’agit de la première usine exploitée par Toyota aux US. L’un des intérêts de NUMMI est qu’elle a été créée dans une ancienne usine qui appartenait à GM et qui n’était d’ailleurs pas parmi les plus performantes en son temps. La main d’œuvre originelle de NUMMI était également largement constituée d’anciens employés de GM. Cette usine est donc une preuve incontestable du fait qu’il est possible de faire du TPS en partant des moyens de production et des hommes issus de la production de masse. La greffe est possible, quel que soit l’état initial de l’entreprise ; il n’y a pas besoins d’employés japonais ! Ce site a longtemps hébergé le centre de formation où GM envoyait ses salariés pour être formés aux méthodes du TPS. GM y a également muté quelques uns de ses managers. Ces hommes sont aujourd’hui les piliers du système de production de GM (GMS = Global Manufacturing System) et des actions concrètes dans les usines du constructeur américain. Pas étonnant que GM soit celui des « big three » qui maîtrise le mieux le TPS !

Dans mes prochains messages je reviendrai sur cette usine que j’ai eu l’occasion de visiter et qui me semble être un laboratoire très intéressant pour tous ceux qui voudraient mettre en pratique le lean.

La première histoire que je vais raconter sur l’usine de NUMMI vient de Mark Graben, un ancien élève du MIT avec qui j’ai échangé pendant mon séjour aux US. Il raconte que lors de sa visite de NUMMI il est passé devant un escalator bloqué. Au dessus de cet escalator il y avait l’affiche suivante :

« Sorry for inoperative escalator.

It would cost$120k to repair.
We feel money could be better
spent on other things.
Please accept our apologies. »


Il faut préciser que l’escalator n’était pas le seul moyen de rejoindre l’étage supérieur. Il y avait également des escaliers et un ascenseur.

Quelle n’a pas été sa surprise de constater qu’en plein sanctuaire de la TPM on pouvait laisser un escalator en panne sans s’empresser de le réparer !

Il s’agit là d’un exemple frappant du résultat de l’utilisation du « 5 pourquoi ». Le « 5 pourquoi » consiste à ne pas agir sans chercher la cause première des choses. Il faut poser la question « pourquoi ? » 5 fois pour être certain que l’on ne se contente pas dans « l’apparent ». Dans le cas de l’escalator les personnes chargées de l’entretien de l’escalator on dû se demander pourquoi réparer un ascenseur qui ne sert à rien car il y avait d’autres moyens d’accéder à l’étage supérieur (escaliers et ascenseur) ? Comme le dit l’affiche : pourquoi ne pas mettre cet argent ailleurs ? Ce réflexe du « pourquoi » nous manque si souvent dans tout ce que l’on fait au quotidien. Le « 5 pourquoi » est un des outils les plus performants du TPS. Il encourage les employés à se poser la question sur « le pourquoi » de ce que l’on entreprend. Certes, sur la cause profonde, quand il s’agit d’une panne mais aussi sur la finalité des actions engagées. Ne pas faire les choses parce cela a toujours été fait ainsi mais se demander pourquoi au préalable. Comme vous le savez l’une des caractéristiques du TPS est de faire émerger les problèmes et les résoudre. La résolution des ces problèmes permet aux employés de progresser. Chez Toyota on pense que les meilleures solutions sont celles qui sont le résultat du « 5 pourquoi ».

Ce n’est pas « la vérité révélée » …N’oubliez pas le client

Il n’est pas inhabituel que des chantiers Kaizen ou de mise en place des outils de lean soient lancés sans se demander pourquoi on le fait et ce que cela rapporte. Il ne faut pas perdre de vue que le but de tout cela est de satisfaire à la demande du client. Par conséquent, la question doit toujours être : comment en faisant ce que je fais je réduis les coûts tout en réponds mieux à la demande du client ? De nombreux consultants et managers on tendance à considérer le lean comme étant la « vérité révélée » et n’hésitent pas à se lancer dans un déploiement directif sans accepter la moindre interrogation sur le bien-fondé de outils déployés. Combien de fois a-t-on vu des gens faire du Heijunka, du SMED ou imposer le passage au petits colis alors que cela ne s’imposait pas ? Mêmes les plus grands se font avoir. J’ai encore en mémoire une newsletter de Jim Womack (l’un des inventeurs du lean) qui faisait son mea culpa pour s’être entêter à appliquer certains outils de lean dans des conditions inadéquates. Avec son associé de toujours, Dan Jones, ils avaient racheté une entreprise de fabrication de bicyclette déclinante pour pouvoir appliquer le lean. Jim Womack raconte comment il s’est entêté à lisser la production (Heijunka) à tout prix. Il a tout fait pour que la séquence des pièces produites soit du type « ABABCBAB » alors que les bicyclettes produites étaient livrées une fois par jour. Si les bicyclettes étaient livrées une fois par jour, faire « ABABCBAB » ou « AAABBBBC » ne devrait avoir aucun effet au niveau du client. Pourquoi donc avoir lancer un lourd chantier Kaizen et/ou SMED pour produire à la séquence « ABABCBAB » ? Parce que le lean demande de lisser la production (Heijunka). Dans la même série, Il raconte également l’histoire d’une entreprise qui avait lancé un important chantier de Kaizen pour réduire le temps de changement d’outil de 8 heures à 5 minutes. Le seul problème c’est qu’il n’était pas prévu de fabriquer plus d’un type de produit sur cette machine (c’est-à-dire aucun besoin de changer d’outil). Résultat des courses : de l’énergie et du temps perdus uniquement par « dogmatisme » en vers le lean !

Il n’y a pas que des consultants hyper zélés qui poussent à l’application « aveugle » des outils du lean. En effet, il n’est pas rare que des chantiers lean soient lancés dans les entreprises tout simplement parce que le « chef » l’a demandé. Des managers précédemment hostiles se sont transformés du jour au lendemain en disciples du lean tout simplement par injonction du « chef ». Ce ne sont pas les meilleures conditions d’application du lean. Toyota se considère comme une organisation dont la force vient du savoir-faire des ses hommes. Et dans ce sens, répondre à la question du « pourquoi » est aussi important que la mise en place des outils elle-même. Si vous faites quelque chose aujourd’hui sans savoir pourquoi ; qu’est-ce qui vous fait penser que demain vous ne ferez pas exactement le contraire ? Cela nous conduit à l’importance du leadership dans la mise ne place du lean. Mais cela est un autre sujet qui sera abordé ultérieurement.

Pourquoi, pourquoi, pourquoi, pourquoi, pourquoi … 5 fois voire plus si nécessaire. Facile à dire mais pas à faire.

La structure de la “ maison” TPS

La philosophie autour de laquelle est construit le système de fabrication de Toyota est la culture de l’amélioration continue. Le principe est de définir des standards permettant à tous les employés, sans exception, d’éliminer tous les gaspillages. Le but recherché est de réduire au minimum le temps entre la commande d’un produit et sa livraison. Le produit livré doit être irréprochable en terme de qualité et être fabriqué au moindre coût. Le TPS repose sur deux piliers : le Juste à Temps et le Jidoka.


Le Juste à Temps
Ce pilier, le plus connu du TPS, a pour finalité de livrer la bonne pièce, en bonne quantité au bon moment tout en utilisant le minimum de ressources. Contrairement à ce qui se passe dans la production de masse, il n’est absolument pas question de fournir la pièce plus tôt que prévu ou de produire plus de pièces que nécessaire. Cela implique la suppression des stocks qui ont, en outre, l’inconvénient de masquer les problèmes qui perturbent le flux. Il est important de préciser à ce niveau que la motivation première de la « suppression » des stocks n’est pas financière mais bel et bien la volonté d’exposer les problèmes. Bien sûr cela suppose que l’on ait la capacité (hommes, méthodes et organisation) pour résoudre les problèmes qui émergent sinon c’est la catastrophe assurée ! « Rendre les problèmes visibles » est une notion fondamentale chez Toyota qui tient à ce que tout soit soit visible, même les problèmes. Il s’agit ici de détecter les causes d’instabilité et de les résoudre. Comme le montre le dessin de la « maison du TPS », la stabilité est le socle du TPS. Il est en effet très tentant de se lancer dans les le déploiement du Juste à Temps sans s’assurer au préalable (ou en parallèle) que les problèmes qui perturbent le flux sont résolus. La perturbation du flux peut être due aux machines (ex : pannes) au hommes (ex : formation) à la matière (ex : disponibilité des pièces), aux méthodes de travail (ex : le PDCA). La résolution de ces problèmes est un pré requis au succès du juste à temps.
La mise en place du juste à temps peut être perçue comme un « renoncement » à produire quand on en a la possibilité. Le bon sens ne préconise-t-il pas que « ce qui est produit ne sera plus à produire ? ». Dès lors il est possible qu’un déficit de compréhension du TPS amène à associer au déploiement du JIT la création de surcapacité dans l’outil de production afin de compenser ce « renoncement » à produire. Ce type de réflexe est et contreproductif.
Le flux continu, le flux tiré via le Kanban et le takt time sont les outils les plus importants du JIT. La production est tirée par la demande du client est propagée via les kanbans. Cette demande du client est exprimée au travers du takt time (le temps entre deux pièces consécutives permettant de satisfaire la demande du client).

Le Jidoka
C’est l’autre levier du TPS. Il est aussi appelé Automonation. Ce mot est la contraction de deux mots anglais autonomous (autonomie) et automation (automatisation). Le Jidoka a deux composantes : (1) la qualité à 100% à chaque étape du process, (2) la séparation de l’homme et de la machine. Ces deux composantes supposent, à l’instar des machines à tisser de Sakichi Toyoda, le fondateur de Toyota, que les machines puissent être capables de s’arrêter avant la survenance de tout problème. D’où l’idée d’une automatisation « intelligente », « humaine » ou autonome. Cette automatisation « intelligente » permet à la machine de prendre la décision de s’arrêter automatiquement de manière à éviter la production de pièces de mauvaise qualité ainsi que la propagation de défauts en aval. En plus de la qualité, ce système permet également d’éviter des accidents (blessure de personnes et dommages importants des machines). Cette notion, comme le JIT, va à l’encore des réflexes généralement admis dans la production de masse. En effet, tout arrêter au premier moindre problème peut sembler tomber sous le sens. Une fois de plus, comme dans le cas du JIT, il s’agit de rendre tout problème visible voire insupportable de manière à ne pas avoir d’autre choix que de s’y attaquer réellement (recherche de causes profondes) et au plus tôt. Une fois encore, comme dans le cas du JIT, le fabricant doit être capable de résoudre efficacement les problèmes ainsi exposés sinon c’est la catastrophe. Cette capacité à résoudre les problèmes se mesure surtout en terme d’hommes (formation, motivation, organisation) et qu’en terme d’équipement. Par exemple, la mise en place d’une surcapacité prévisionnelle pour absorber les arrêts immédiats de lignes alors qu’auparavant l’on continuait à produire n’est pas de nature à rendre la récurrence des problèmes « insupportable ». Cela peut être contre productif dans le déploiement du Jidoka.
La deuxième composante du Jidoka qui est la séparation de l’homme et de la machine n’est possible que si la machine est autonome. La conséquence immédiate est un gain des ressources, celles qui ne sont plus désormais affectées à la supervision du des machines. Chez Toyota, on pense que l’homme mérite mieux que d’être placé devant une machine à la regarder fonctionner.

Amélioration continue et suppression de toutes les causes de variabilité
Comme la stabilité du process, le lissage de la production (Heijunka) est un pré requis du TPS. En lissant la production on supprime les variabilités et optimise, du même coup, les ressources. Cela contribue au flux continu. Le Kaizen (en japonais : Kai = changement, Zen = bien) ou amélioration continue et le travail standard sont les « deux facettes de la même pièce » : on améliore on fige… on améliore on fige… ainsi de suite. C’est clairement la philosophie de E. Deming (créateur de la roue du même nom).