Pourquoi n’arrivons nous pas à copier Toyota ?….La suite

Une des raisons souvent pointées du doigt par les experts est le leadership.
Voici mes citations préférées sur le leadership. Certaines d’entre elles sont tirées d’un livre que je vous conseille : « The 101 greatest business principles of all time ». Ce livre, qui n’a a priori rien à voir avec le TPS, traduit très bien le comportement du lean leadership … Je vous donne les citations en VO, c’est-à-dire en anglais.

« The greatest leaders of the 20th century were Hitler, Stalin and Mao: if that is “leadership”, I want nothing to do with it » –Peter Drucker

« Lead the organization as if you have no power » –Kan Higashi, ex-Senior Manager Toyota

« No man will make a great leader who wants to do it all himself, or to get all the credit for doing it » –Andrew Carnegie

« The difference between a boss and a leader: A boss says, “Go!”
A leader says “Let’s go!” » –E. M. Kelly

« You don’t lead by hitting people over the head…that’s assault, not leadership» –Dwight D. Eisenhower

« No person can be a great leader unless he takes genuine joy in the successes of those under him » –Anonyme

« I praise loudly and I blame softly » –Catherine the Great

« As we look ahead into the next century, leaders will be those who empower others » –Bill Gates

« Outstanding leaders go out of their way to boost the self-esteem of their personnel. If people believe in themselves, it’s amazing what they can accomplish » –Sam Walton

« Failing organizations are usually overmanaged and underuled » –Warren G. Bennis

« If the learner hasn’t learned, the teacher hasn’t taught » –Cette citation issue du TWI (training within industry) a été reprise par Toyota dans les années 60. Toyota considère que la mission première d’un leader est celle de développer ses collaborateurs. Pour ce faire, il doit avoir des qualités d’enseignant. Et le seul et unique critère de son efficacité est le résultat obtenu auprès de ses « étudiants ».

« No problem is problem » –Toyota. Chez Toyota on pense que rien ne se passe jamais comme prévu. Il y aura toujours des problèmes. Un bon leader est celui qui forme ses collaborateurs à la détection rapide & résolution des problèmes. Un manager qui ne remonte jamais de problème ne sait pas les voir et cela, c’est un problème!

“Go see: Sr management must spend time on the plant floor.
Ask why: Use the “Why” technique daily.
Show respect: Respect your people.” –Les 3 clés du leadership selon le PDG de Toyota Fujio Cho.

Pourquoi n’arrivons nous pas à copier Toyota ?

Juste à temps, Kanban, Cercles qualité, Kaizen, Hoshin, Cartographie (ou Value Stream Mapping), SMED, TPM sont des outils du Toyota Production System (ou du lean) très courants dans l’industrie. Le TPS existe depuis plus de 50 ans et malgré cette apparente large diffusion des outils du Lean que constate-t-on? Eh bien, l’on constate qu’aucune entreprise n’a été capable de copier le TPS et obtenir les mêmes résultats que Toyota à ce jour. Pourquoi cela ? Cette interrogation est d‘autant plus d’actualité qu’il est désormais quasiment certain que Toyota passera devant GM en 2007 pour devenir le premier constructeur mondial. La situation n’est pas simple pour les autres constructeurs qui ont l’impression que rien n’arrêtera Toyota.
Pourquoi n’arrivons nous pas à copier Toyota ? Dans ce post, je vais en énumérer quelques raisons. J’y reviendrai, si nécessaire, dans les posts suivants.

Fascination pour les outils techniques et absence du management

La copie du TPS dans plusieurs entreprises se réduit très souvent à l’implémentation de certains des outils énumérés en début de ce post. Les résultats obtenus sont, en général, plutôt satisfaisants et rapides. Ceci convient très bien aux managers qui sont friands à la fois de la « technique » et de l’obtention des résultats à court terme. Des résultats à court terme permettent, entre autres, de booster leur carrière. Chez Toyota, il n’y a pas que les outils techniques. Il y a aussi des outils de management et certains d’entre eux sont très visibles. Alors, pourquoi les managers des entreprises qui voudraient copier Toyota ne les reprennent-ils pas ? Est-ce parce qu’ils n’en comprennent pas l’importance ou par simple conservatisme ?

Deux exemples concernant le management

Je vais citer deux exemples bien précis concernant le management.

  • L’open space pour les employés : cela consiste à placer tous les employés dans un seul espace de travail ouvert et sans cloison. Quand on visite les usines de Toyota et que l’on va dans les bureaux on constate que les principes du lean y sont également appliqués. Les employés sont organisés suivant le flux du « process » dans un espace compact de manière à faciliter les échanges et accélérer le traitement et la résolution des problèmes. Dans une organisation comme celle-là, tout le monde est accessible en temps réel sans aucune barrière réelle ou virtuelle que pourraient constituer les bureaux (même vitrés) et les secrétaires des « chefs». En effet, il s’agit d’un « open space » complet pour tout le monde sans exception : du « petit technicien » au grand directeur. Vous me diriez qu’il existe également des open spaces dans les entreprises occidentales. C’est vrai et c’est d’ailleurs un « outil » très apprécié ! Simplement, le principal avantage qui est mis en avant est le gain de surface. Dans la plupart de ces entreprises, on continue à organiser le travail par département, par spécialité et les managers continuent à « s’enfermer » dans leurs bocaux (d’ailleurs, cela semble être le principal indicateur d’importance : plus on est important plus on a un grand bureau…
  • Autre constatation quand on visite Toyota, aucune distinction visibles entre les managers et les autres (y compris les ouvriers). La tenue extérieure : dans une usine le vêtement de travail (le « bleu » de travail) est porté par tous. Les espaces café, les lieux de restauration sont les mêmes pour tous. Les parkings sont les mêmes pour tous. Pas de place de parking réservé ! Dans les entreprises occidentales il est très facile de reconnaitre le « chef » partout où il se trouve. Son importance est toujours signalée par un signe extérieur facilement visible et détectable (parking réservé, taille et emplacement du bureau, tenue vestimentaire, rapport directif en vers ses collaborateurs, …). Le chef, cela se reconnaît de loin… Ce qui m’a toujours frappé lors de visites des usines Toyota c’est la difficulté d’identifier les chefs. Des personnes habillées de manière identique (en bleu de travail et pas de cravate) formant un cercle autour d’une table ronde, un café dans une main discutant les uns avec les autres. Et parmi ces gens, le directeur de l’usine et des ouvriers!

A quand l’open space pour tous et la fin des places de parking réservés dans votre entreprise ?

Il ne s’agit pas là de petits détails que certains pourraient considérer comme dérisoires mais de signes visibles symptomatiques de l’écart entre le management de Toyota et celui des entreprises occidentales. Cela montre un management de proximité, supportif, prêt du terrain qui est la base nécessaire à succès à long terme du lean. Dans son bestseller « Leading change », le grand guru des sciences de management, John Kotter, explique très bien l’importance de ces « détails » dans le succès de la transformation d’une entreprise.
Alors à quand l’open space pour tous (y compris pour les chefs) et la fin des places de parking réservés dans votre entreprise ?

Votre entreprise est-elle vraiment lean ?

Dans ce post, je voudrais partager avec vous un ensemble de 10 critères permettant de savoir si votre entreprise est vraiment lean (traduction légèrement adaptée d’un document d’A. Smalley). Je serais intéressé de savoir la note obtenue par les entreprises engagées dans les démarches lean en France. Combien d’entre elles peuvent se targuer de pouvoir obtenir une note supérieure à 5/10 ? De mon expérience, les critères les moins appliqués sont les suivants : 10, 1, 6, 5, 7 et 3. Par conséquent, si votre entreprise n’obtient qu’une note de 4/10, il n’ya pas de quoi rougir même si cela signifie qu’il reste un long chemin à parcourir à votre entreprise avant d’être lean…

Production de masse ou Lean Production
—————————————————

Critère 1
- Economie d’échelle*
- L’économie par la mutualisation, et la vitesse, (Economies of scope, Economies of speed)**

Critère 2
- Machines dédiées
- Machines flexibles

Critère 3
- Travailleurs spécialisés dédiés à une seule fonction
- Travailleurs polyvalents formés pour être multifonction et multitâche

Critère 4
- Peu de changements de tournées (convois, outils) /utilisation de lots de grande taille
- Changements fréquents de tournées (convois, outils) / utilisation de lots de petite taille

Critère 5
- Amélioration par l’introduction de nouvelles technologies / techniques (innovation)
- Amélioration de la méthode d’abord et ensuite, si nécessaire, introduction l’innovation après

Critère 6
- Améliorations réalisées par les ingénieurs et la hiérarchie (les chefs)
- Améliorations réalisées par les opérateurs, chefs d’équipe, ingénieurs et hiérarchie

Critère 7
- Qualité par le contrôle (on produit et on contrôle la qualité ensuite)
- Qualité dans le process (un produit réalisé est un produit de bonne qualité)

Critère 8
- Produire chaque fois que cela est possible (tout ce qui est produit ne sera plus à produire)
- Produire uniquement à la demande (arrêter la ligne s’il n’y a pas de demande)

Critère 9
- Enormes stocks
- Faibles stocks

Critère 10
- L’efficacité apparente est reine
- L’efficacité réelle est la clé

* Fabriquer plus de quantité d’un même produit sur une même machine permet de réduire son coût unitaire

**J’ai respectivement traduit « Economie par la mutualisation » et « Economie par la vitesse » des termes anglais Economies of Scope et Economies of Speed. Economie par la mutualisation = utiliser un même moyen pour fabriquer des produits différents permet de réduire le coût à l’unité. Economie par la vitesse = utiliser un moyen pour produire plus vite et réduire le temps de livraison. Pour plus de détails sur ces définitions ainsi que la notion d’Economies of Span voir Ross Mayfield’s Weblog

Le Juste Besoin du Client et la « customisation de masse »

Le 9 février 2006, neuf mois seulement après son arrivée à la tête de Renault, Carlos Ghosn présentait le plan de croissance de la marque au losange au cours des prochaines années : le « Contrat Renault 2009 ». Les principaux objectifs de ce plan étaient :
- un accroissement de la marge opérationnelle du groupe de l’ordre de 6% en 2009.
- la sortie d’ici 2010 de 26 nouveaux véhicules à travers le monde.
- Une croissance des ventes de 800 000 véhicules entre 2005 et 2009.

Dans le passé, plusieurs constructeurs ont décliné des plans de ce type de plan sans finalement atteindre leurs objectifs. L’une des raisons de ces échecs vient de la confusion entre le besoin véritable du marché et la tendance facile à céder à la « customisation de masse » qui pourrait se traduire dans cette annonce par la volonté de sortir 26 nouveaux véhicules.

Dans un schéma similaire à la production de masse (perception quantitative), la customisation de masse (perception qualitative) caractérise la propension qu’ont certains producteurs de biens de consommation et des fournisseurs de services à mettre à disposition du marché une multitude d’offres. Ils pensent ainsi multiplier leurs chances de satisfaire au besoin du client. En réalité, de même que l’on ne vend pas forcément plus parce que l’on met plus de produits (en quantité = production de masse) sur le marché, on ne vend pas davantage parce que l’on offre plus de choix au client. L’objectif est d’être capable de coller de la manière la plus juste au juste besoin du client (JBC). Car dans certains cas, trop de choix tue l’offre, comme l’explique Barry Schwartz, dans « The paradox of choice : Why More Is Less ».

Le véritable secret du succès n’est, manifestement pas l’innovation ou la multiplication des nouveaux modèles. Il semble bien plus simple de bien « écouter » le client et lui fournir ce qu’il veut que de créer des produits, que l’on estime être les « meilleurs » ou les plus innovants et ensuite essayer de convaincre le client que c’est ce dont il a besoin. A ce propos, Voici ce que Jim Womack et son équipe de l’IMVP disaient déjà dans les années 90 au sujet de Toyota.

It’s not brilliant product innovations or culture or a weak currency or strong government support that makes this company stands out in global competition. It’s the brilliant focus on core processes

Autrement dit, la véritable clé du succès de Toyota ne se trouve ni dans l’innovation ni dans la faiblesse du Yen, ni dans le soutien du gouvernement japonais (comme le suggérait Bill Ford il y a quelque mois), ni dans la culture japonaise mais dans leur maitrise totale du process. Ce discours qui date d’une vintaine d’années est toujours d’actualité.

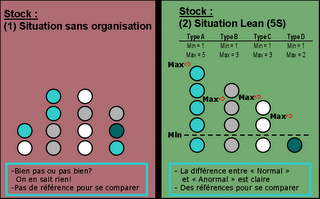
Tout doit être visible afin qu’aucun problème ne soit caché

Une fois n’est pas coutume, je vais commencer ce message par l’exercice décrit dans le dessin ci-dessous (origine : Art Smalley) .

Alors, quel temps avez-vous mis dans les deux cas ? Quel est la différence entre ces deux temps?

Un des principes du « Toyota Way »

Un des quatorze principes de management du « Toyota Way » est la recherche effrénée de la visibilité, partout : de l’atelier jusque dans les bureaux. Le principe est simple et s’appuie sur l’un des mantras de E. Deming : « ce qui ne se mesure pas ne s’améliore pas ». Ma parodie préférée de cette citation est : « ce qui se mesure s’améliore… ». En effet, tout simplement, le fait de suivre un indicateur le fait baisser quasi-mécaniquement d’entrée de jeu. Pour Deming et bien d’autres gourous de l’amélioration, la première étape de l’amélioration d’un process est la mesure et il n’y a pas de moyen plus performant de mesure que l’œil !

Le test d’acide…

Pourquoi Toyota recherche la « visibilité » ? La réponse est la même que dans mes précédents messages : faire émerger les problèmes afin de les résoudre. De plus, un process visible est plus facile à piloter ; les décisions sont prises non pas sur la base d’impressions ou de sentiments mais d’informations concrètes et visibles.

Le test d’acide de la visibilité est donné par Tahichi Ohno. Si vous n’êtes pas capable « en regardant de voir et dire s’il y a un problème » alors votre process, n’est pas « visible ». Cela implique un flux simple, facilement compréhensible et organisé dans le sens du process. C’est certainement la partie la plus difficile à réaliser mais aussi celle qui donne le plus de résultats.

Une fois que l’on a travaillé sur l’implantation du process physique, les andons sur lequels sont affichés les indicateurs de performance clés peuvent alors être utilisés faire émerger les problèmes et piloter le process.

Et le 5 S ?

Si vous posez la question suivante autour de vous : « Qu’est-ce que le 5S ? ». Les personnes les plus informées vous énuméreront les 5 étapes suivantes du 5S :

1. SEIRI = Séparer les objets nécessaires du non nécessaire

2. SEITON = Organiser en mettant chaque objet dans sa position optimale dans l’espace de travail

3. SEISO = Nettoyer en profondeur les outils / équipements de travail ainsi que l’environnement

4. SEIKETSU = Standardiser les procédures de travail, les checklistes de manière à maintenir l’espace de travail propre et bien organisé

5. SHITSHUKE = Discipline dans l’application des étapes suivantes afin de maintenir un espace de travail propre et ordonné

Peu de gens n’ont jamais entendu parlé du 5S, beaucoup pensent appliquer le 5S… Nombre d’entreprises communiquent sur leur démarche 5S. Simplement, très peu de personnes sont capables de vous expliquer pourquoi on fait le 5S (même si elles sont capables d’en citer les étapes). Le « drame » du 5S est qu’il a été tellement « popularisé » qu’il a perdu tout son sens. Résultat des course, cet outil, qui est sensé augmenter le moral et améliorer le travail de employés de Toyota, est plutôt toléré, voire considéré comme un mal nécessaire ici…
Le 5S est un de outil performant utilisé par Toyota pour rendre atteindre et maintenir la « visibilité ». Il mérité largement d’être revisité et ré expliqué (en insistant sur le pourquoi et non le comment) afin de tirer le maximum de son efficacité.

Au lieu de faire du texte, et vous ré expliquer une nième fois le 5S, je vous propose ci-dessous un deuxième dessin qui permet d’illustrer l’efficacité du 5S. Ce dessin comme le premier est inspiré de documents d’Art Smalley, l’un des meilleurs experts du lean.

Les objectifs du TPS

Le but d’une entreprise reste le même…

La question sur les objectifs de Toyota revient très souvent quand l’on commence à s’intéresser au TPS. Dans son célèbre livre, « Le but », E. Goldratt insiste sur le fait que le but de toute entreprise est de gagner de l’argent. Cela reste vrai pour Toyota également. La grande différence par rapport aux autres entreprises c’est la notion du long terme. En effet, on n’utilise pas la même stratégie ou les mêmes moyens pour gagner de l’argent à court ou à long terme. Contrairement à ce qui se passe chez Toyota, la plupart des entreprises occidentales ont une culture de management et un environnement qui rend quasiment impossible une philosophie de long terme. Le style de management n’étant pas l’objet de ce message, je reviendrai sur ce point dans un prochain message.

Pour atteindre ce but, qui est le profit sur le long terme, Toyota s’est donné les quatre objectifs suivants :

  1. Fournir la meilleure qualité et le meilleur service à ses clients
  2. Développer le potentiel de chaque employé en s’appuyant sur le respect mutuel et la coopération
  3. Réduire les coûts par l’élimination des gaspis de manière à maximiser les profits
  4. Développer un outil de production flexible qui peut permettre de répondre à la demande dynamique du marché.

Voilà donc les objectifs du TPS. Il n’y en a pas d’autres. Tous le reste, notamment, les quelques méthodes ou outils les plus connus (Kanban, 5S, VSM, Jidoka, SMED, TPM, JIT, …) ne sont que des moyens pour atteindre les objectifs ci-dessus.

Les hommes d’abord

De ces quatre objectifs, celui où se focalisent souvent les énergies des entreprises occidentales qui se lancent dans le lean est le troisième. En effet, c‘est celui qui est le plus facile à « vendre » aux managers car il permet de produire des résultats rapidement. Malheureusement, l’ignorance des autres objectifs rend les gains réalisés précaires. Le plus difficile n’est pas de faire des gains mais de les pérenniser…
A l’inverse, celui des quatre objectifs qui va dans le sens du long terme et qui donne les résultats les moins visibles rapidement est le deuxième. Il est, à mes yeux, le point le plus important et un des critères qui permet de juger du bon déploiement du lean. Au coeur du TPS, il y a l’Homme. Toyota pense que le pré requis pour obtenir des meilleurs résultats est la participation totale des employés. Toyota se considère moins comme une entreprise (au sens classique du terme) mais plus comme une organisation qui accroît sa valeur en développant les hommes et les partenaires. Comme le disait un des grands managers de Toyota, Gary Convis, « On construit des hommes pas seulement des voitures chez Toyota ». Afin de satisfaire ses objectifs, les hommes dans leurs postes et au quotidien doivent mettre en place et maintenir des standards, résoudre les problèmes, conduire l’amélioration continue et organiser de manière efficace le travail en équipe. On peut malheureusement constater que l’une des entreprises française ayant produit l’un des efforts les plus importants pour « copier » le TPS a également l’un des taux de turnover les plus élevé de la France. Ce résultat est troublant et soulève quelque questions sur le point 2 qui vise à « Développer le potentiel de chaque employé en s’appuyant sur le respect mutuel et la coopération ».
Quant au point 1, il vient en général après le point 3. En effet, le Jidoka qui permet d’atteindre le premier objectif est souvent mal compris, peu et mal appliqué dans les entreprises occidentales. Pour preuve, si vous tapez les mots « 5S », « JIT » et « Kaizen » sur Google, vous obtiendrez respectivement 17 600 000, 13 100 000 et 3 820 000 résultats alors que si vous faite une recherche sur le mot « Jidoka » vous n’aurez que 42 100 réponses.
Le quatrième objectif est quasiment absent. Il est très souvent contrarié par le manque de vision long terme.

Quels sont les objectifs de votre entreprise?

Si nous nous résumions, le lean dans nos entreprises se résume en général à :

  1. Réduction des coûts par l’élimination des gaspis de manière à maximiser les profits.
  2. Fournir des produits et service de meilleure qualité à ses clients.

Il ne s’agit là que de deux des quatre objectifs du TPS et en plus, ils ne sont même pas dans le bon ordre. L’écart entre les objectifs du TPS et ceux de nos entreprises justifie certainement en partie qu’à ce jour (près de 50 après la naissance officielle du TPS), beaucoup d’entreprises aient eu tant de mal à reproduire avec succès le TPS et ses résultats… Malgré une application très rependue de certains outils du TPS (e.g., Kanban, 5S, VSM, SMED, TPM, JIT…)