Les indicateurs du lean : Comment mesurer vos progrès ?

« What you do not measure you can not improve » – E. W. Deming.
L’expression la plus couramment utilisée aux US pour exprimer l’importance des indicateurs est « You get what you measure !» Quand le management décide de lancer le lean l’une des premières questions est la suivante « quels sont les indicateurs qu’utilisent Toyota ?».
La réalité est que Toyota n’est pas une entreprise qui chérie les indicateurs. Comme je l’ai rappelé dans mes précédents posts le plus important pour Toyota c’est la maitrise du process, le process encore le process au service du besoin du client… Juste une précision pour dire qu’il faut comprendre le mot « process » ici au sens de la séquence de tâches qui doivent être réalisées pour apporter de la valeur au client. Cela signifie-t-il que Toyota n’utilise pas d’indicateur ? Non ! Les indicateurs qu’utilisent Toyota sont en général en nombre limité et sont associés à un besoin et un process précis (ils parlent, ils sont physiques). Très souvent ces indicateurs sont aussi associés à des projets d’amélioration. Pas d’indicateurs « virtuels » retournés à longueur de journée dans l’espoir d’y trouver la « vérité ». Si j’osais, je dirais que la vérité ne se trouve pas dans les chiffres (peu factuels et quelquefois bureaucratiques) mais dans le process… Comme le rappelle Jeff Liker, chaque fois que vous mettez en place un indicateur il est important de vous poser deux questions. Première question « Lequel de ces indicateurs récompense des mauvaises habitudes ou pénalisent les bons comportements du point de vue du lean ». Deuxième question, qui est la suite logique de la question précédente : « Comment peut-on rééquilibrer les choses de manière à récompenser les comportements lean ? ». Le mot clé dans les deux questions est bien « lean ». De ce point, le choix des indicateurs peut être révélateur du niveau de maîtrise du lean des managers. De plus, pendant que vous êtes en train d’améliorer une dimension de votre « business », que deviennent les autres dimensions ? En effet de même que ce que vous mesurer progresse ce que vous ne mesurez pas risque de régresser. Ce d’autant plus que tous les efforts du management et des employés sont réunies pour faire progresser les indicateurs sur lesquels ils sont jugés !

Alors quels indicateurs faut-il suivre ?
La réponse rapide consiste à dire que l’on doit mesure ce que l’on souhaite progresser. Alors que souhaite-t-on faire progresser ? On souhaite faire progresser des indicateurs classiques : la qualité, le coût, le taux de livraison (à l’heure), la sécurité et le morale. En somme, le quintet : QCLSM. Ces cinq indicateurs sont ceux qu’une entreprise suit en général. Plus prosaïquement, lors des projets d’amélioration, les indicateurs les plus courants sont : la productivité (ou main d’œuvre direct), le temps d’écoulement, les stocks, la surface, le pourcentage de bons directs (ou PPM), temps de changement d’outils ou de tournée. Comme vous l’avez constaté, aucun de ces indicateurs ne porte sur la sécurité ou le moral des employés. Il faut donc y prêter une attention spéciale à ces deux « dimensions » qui risquent régresser quand les autres progresseront.

En conclusion, il n’existe pas d’indicateur magique. Choisissez une poignée d’indicateurs pour faire progresser les dimensions de votre business que vous souhaitez voir évoluer. Votr choix sera d’autant plus judicieux que vous auriez une bone maîtrise de votre process et desprincipes lean. Vérifier que ces indicateurs ne pénalisent pas les comportements lean. Si nécessaire, rééquilibrez –les ou changez les en fonction de la dynamique constatée. Gardez un œil sur les autres dimensions de votre business qui, parce qu’elles ne sont pas mesurées, risquent de régresser (exemple : la sécurité et le morale des employés).

Retour aux basics du lean

Je voudrais, dans ce post, rappeler quels sont les fondements du lean car il est très facile de s’en éloigner. Le lean n’a qu’un seul objectif : la suppression du gaspillage. Il existe trois types de gaspillages que l’on désigne dans la littérature du TPS par le « 3 M » ou les « 3Mu » : Muda, Muri, Mura.

La suppression de la non-valeur –ajoutée ne suffit pas
Le premier type de gaspillage, le plus « sexy » des trois, est le Muda (non-valeur ajoutée). Il s’agit de toute activité qui n’a pas de la valeur aux yeux du client. La plupart des démarches lean commencent par la suppression de ce type de gaspillage. C’est la partie qui permet de dégager le plus rapidement des gains et les consultants ne s’en privent pas ! L’activité de suppression du Muda soulève beaucoup d’enthousiasme. Quelquefois, cet enthousiasme va tellement loin que l’on retombe dans le deuxième type de gaspillage : le Muri (ou la surcharge).

Supprimer la non-VA mais ne surcharger ni les Hommes ni les machines
Comme je l’ai rappelé dans mes premiers posts, l’un des buts de Toyota (l’un des plus importants) est le respect des Hommes. Le respect des Hommes est, en quelque sorte, un garde-fou dans une organisation qui pratique beaucoup la suppression de la non –VA. Pendant des années, j’ai entendu et vécu des histoires de conversion de lean qui se sont mal terminées parce que cette dimension Muri n’avait pas été prise en compte. Si vous poussez suppression du Muda trop loin vous créez le Muri et vous plombez votre démarche auprès des opérateurs… Ceux-là même qui doivent être les moteurs. Cela est vrai pour les Hommes mais également pour les machines dont la surutilisation dégrade la fiabilité et conduit à l’augmentation des pannes réduisant ainsi votre capacité de production.

Un pré requis à la suppression du Muda est la stabilité
Très souvent, on se précipite dans la suppression du Muda sans travailler le prerequis le plus important de la démarche : la suppression du Mura (variabilité). Supprimer par exemple des stocks sans avoir, au préalable, travaillé sur la fiabilité de votre outil de production est un geste hasardeux qui peut signer la fin de votre transformation vers le lean. Je compare quelquefois une telle approche à celle de quelqu’un à qui on apprend à nager en le poussant dans l’eau, charge à lui de faire fonctionner son instinct de survie pour ne pas se noyer et parfois il se trouve que l’on arrive par ce moyen à appendre à nager ! J’en suis la preuve vivante. Il se trouve que c’est ainsi que j’ai appris à « nager » avec des amis qui ne savaient pas non plus nager … Je me suis surtout appuyé sur mon culot et mon sens du défi d’alors (nous étions tous adolescents). Je mets le mot « nager » entre guillemets car je sais me déplacer dans l’eau mais je ne suis vraiment pas un bon nageur. Il en est de même pour les gens qui survivent à une mauvaise application du lean… Le résultat n’est pas brillant.

Au final, comme toute démarche de transformation, la méthode utilisée pour introduire le lean est au moins aussi importante que la finalité elle-même. Construisez votre « feuille de route » et prenez le temps de l’appliquer. Rappeler-vous : « tout se passe comme s’il s’agissait d’élever un enfant, il ne faut pas trop pousser mais trouver le bon rythme… »

Lean Product Development System (LPDS) : « capturer » le besoin du client

Dans leur nouveau livre sur le Product Development chez Toyota, Jim Morgan et Jeff Liker présentent 13 principes caractérisant le Lean Product Development System (LPDS). Le premier de ces principes porte sur la maîtrise du besoin du client qui permet en suite au constructeur de déterminer ce qui a de la valeur aux yeux du client afin de supprimer tout ce qui est de la non-valeur ajoutée dans la conception du produit.

Un point qui m’a spécialement frappé est ce que font les responsables du projet (le Chief Engineer et son équipe) pour « capturer » le besoin du client. Le principe est tellement élémentaire que l’on se demande pourquoi tous les autres constructeurs et de manière générale tous les fabricants/fournisseurs de produits/service ne le font pas ? Si vous devriez développer un nouveau type de fromage, à compétence égales, confierez-vous le projet à togolais (qui n’a jamais vécu qu’en Afrique) ou à un français ?
Mieux encore, pour améliorer leur connaissance du besoin du client, il y a aussi l’immersion dans la vie quotidienne du futur client. Cette démarche fait partie d’un principe de base de Toyota selon lequel il faut aller à la source pour recueillir des données de manière à acquérir une bonne connaissance de la réalité : Genchi Genbutsu.

La littérature sur Toyota regorge d’anecdotes sur l’immersion de Chief Engineers. Par exemple la volonté d’aller à la source a poussé une équipe en charge de développer la nouvelle Sienna 2003 à rouler avec l’ancien modèle sur plus de 80.000 kilomètres à travers toute l’Amérique du nord. Cette immersion leur a permis de prendre connaissance des réels besoins des propriétaires de cette voiture. Suite à cette expérience, l’équipe proposa plusieurs améliorations. Des suggestions conduisant à des modifs importantes telles que l’augmentation la longueur du véhicule de sorte qu’il puisse transporter une feuille de contreplaqué entière. Ils firent également des suggestions pouvant paraître anodines mais visant à améliorer le confort des occupants de la voiture ; par exemple rajouter plusieurs porte-gobelets. Combien d’entreprises confient des projets à des individus qui on perdu tout contact avec le mode de vie du client pour lequel ils sont en train de concevoir le produit ? Soyons clairs il ne s’agit pas là d’une condition sine qua non. Il s’agit simplement de se donner les meilleures conditions de succès. Il y a un risque qu’un directeur de projet qui, en général, possède depuis quelque années une « grosse » voiture de service ne perçoive pas très bien la demande du client pour lequel il travail s’il s’agit de développer une petite voiture destinée aux étudiants ou aux personnes plus modestes. Il n’y a pas de doute que le fait de conduire une « petite » voiture pour des responsables de projet leur donnera un plus… Cela leur permettra au minimum de se définir des objectifs concrets et spécifiques (loin des indicateurs quelquefois détachés de la réalité) sur lesquels ils s’appuieront ensuite pour piloter leur projet.

Du TPS au TPD : l’autre arme redoutable de Toyota

L’exemple vient une fois encore de Toyota
Le TPS (Toyota Production System), vous en avez entendu parlé comme étant l’arme redoutable de Toyota qui lui permet aujourd’hui d’avoir une capitalisation boursière (177 milliards de dollars) supérieure à celle de GM, Ford et DCX cumulée (égale à 13 fois celle de GM). Et maintenant, vous vous demandez qu’est-ce donc le TPD. Le TPD ou le Toyota’s Product Development (sujet que j’ai abordé dans mon précédent post) est en réalité la véritable arme méconnue de Toyota. Selon les experts, seuls Ford, GM, DCX et Nissan (et donc bientôt Renault) ont véritablement pris conscience de la part centrale de ce sujet et engagé des actions concrètes dans ce domaine. Tous les succès de Toyota (y compris son profit record de près de 11 milliards de dollars en 2005) ne sont pas dus uniquement au TPS mais surtout à la puissance de ses équipes de R&D qui sont capables de sortir une voiture en 15 mois. Certains modèles comme la Corolla sont développés en 12 mois. Le record tous modèles confondus est de 10 mois. Dans le même temps, les concurrents de Toyota ont des temps de développement dont les moyennes oscillent laborieusement entre 24 et 30 mois ! Quand on est capable de sortir une voiture en 15 mois on peut mettre sur le marché beaucoup plus de produits. Par exemple, depuis 1990, Toyota à doublé le nombre de modèles mis sur le marché en Amérique du Nord. Plus de produits, plus souvent, signifie une meilleure couverture du marché. Il s’agit d’un point très important. Pour l’illustrer, je reprendrais le contre-exemple de Ford qui après avoir inventé le SUV délaisse sa valeur sûre, la Taurus, pour se concentrer sur ce produit qui a beaucoup de succès et fait gagner beaucoup d’argent. Distrait par ce succès, Ford est passé très près du dépôt de bilan, quand ses concurrents l’ont rejoint sur le créneau, alors juteux, des SUV (voir The End of Detroit par Micheline Maynard). Contrairement à ce qu’à fait Ford avec la Taurus, Toyota peut continuer à développer les valeurs sûres comme les Corolla et les Camry et sortir en même temps de nouveaux modèles à succès tels que la Prius (voire créer complètement une nouvelle marque telle que Scion destinée aux jeunes) à ressource quasi constante.

Dis-moi quel est l’âge moyen de tes modèles et je te dirai quelle est ta part de marché
Il existe une corrélation frappante entre l’âge moyen des véhicules et la part de marché d’un constructeur : « le produit nouveau attire toujours ». L’âge moyen des véhicules de Toyota est de 1,2 an contre 3 ans en moyenne pour se concurrents. Toutefois, il ne suffit pas de sortir des produits nouveaux pour gagner des parts de marché. Il faut aussi que ces produits soient de bonne qualité et là aussi, Toyota est présent! Par exemple, en 2005, le constructeur nippon a positionné 10 de ses nouveaux véhicules à la première place (étude IQS de JD Powers, Amérique du Nord) dans les 16 catégories possibles ! Au passage, il existe des études sérieuses qui établissent une corrélation entre le niveau de qualité des produits et la capitalisation boursière. Là encore, pas étonnant que Toyota ait la capitalisation boursière la plus importante des constructeurs, comme nous l’avons vu précédemment.

A ce niveau, résumons-nous : Toyota a le temps de développement le plus court (15 mois), l’âge moyen de véhicule le plus faible (1,2 an), a doublé son offre depuis 1990 en Amérique du nord, a les produits de meilleure qualité (10 premières places dans les 16 catégories possibles en Amérique du nord). Autre info : tout cela ne lui coûte pas plus cher que ses concurrents car Toyota possède le coût de développement le plus bas !

Et alors …
Si vous aviez besoin de chiffres pour vous convaincre de vous focaliser sur votre Product development, les voilà. Sans reprendre les arguments donnés dans mon précédents post, il est clair que « le gap n’est plus dans l’usine », il est aujourd’hui dans la le Product development, quelque soit votre secteur, et ce gap est énorme. Selon certains experts, il serait de l’ordre d’un facteur 10 ! Au moment où de plus en plus d’entreprises outsourcent leur production et se concentrent sur la conception et le développement des produits, le Product development est manifestement l’élément stratégique différentiant des dix prochaines années. Mes prochains posts porteront sur le sujet. La référence intournable dans le domaine est le livre Jeff Liker et Jim Morgan : The Toyota Product Development System.

Le système lean et ses sous-systèmes

Dans ce post je voudrais revenir sur le système lean et ses différents sous-systèmes. Le but d’une entreprise est de gagner de l’argent en apportant de la valeur à ses clients. Cette valeur peut être apportée sous forme d’un produit ou d’un service. Le cycle de vie du produit ou du service ainsi apporté au client comprend trois phases : la conception, la fabrication et l’utilisation. Chacune de ces phases est constituée d’une succession de tâches accomplies l’une après l’autre. Dans les phases conception et utilisation, les choses se passent donc exactement comme dans une usine : une succession de d’opérations ou de tâches. Dans ces trois phases le lean est donc applicable. Son application peut se faire sous des formes différentes mais les principes mis en œuvre sont toujours les mêmes. Il s’agit, en général, d’éviter (dans la phase conception) ou de supprimer (dans la phase production et utilisation) des gaspillages, de résoudre des problèmes qui peuvent subvenir et mettre en œuvre le travail standard ou automatiser certaines phases répétitives (dans la phase conception). Résumons nous : il s’agit identifier les gaspillages, utiliser sa capacité à résoudre les problèmes pour les supprimer et mettre en œuvre le travail standard partout où cela est possible.


Comme je l’ai dis dans un de mes précédents posts beaucoup d’entreprises se focalisent sur la mise en œuvre du lean dans la phase fabrication du produit. Selon les experts, corroborés par des analyses que j’ai faites sur la base du dernier rapport Harbour, la proportion des gains potentiels liée à la fabrication est d’environ de 20% seulement. Le bilan aujourd’hui peut se résumer de manière suivante : le maximum d’effort (80%) et concentré dans un endroit où le potentiel de gain est minimum (20%). De plus, comme le montre les rapports Harbour de ces dernières années, il y a de moins en moins d’écart entre les constructeurs d’automobiles en ce qui concerne la fabrication. Je pense que les écarts se resserrent également dans d’autres secteurs d’activité. Selon les experts, les principaux sous systèmes à fort potentiel sont : la partie conception et le développement des hommes. Les quelques benchmarks réalisés dans le domaine de la conception montrent des écarts très importants entre les entreprises qui ont un développement de produit lean et les autres. Certes, il faut commencer par le lean en fabrication car c’est là que la mise en œuvre du lean est ses résultats sont les plus visibles. L’usine est un excellent terrain pour la formation et le développement des hommes. Toutefois, il faut s’intéresser rapidement à la partie conception si l’on veut véritablement engranger les gains les plus importants. La partie management (le leadership) est un sous-système très important du système lean. La contribution de l’homme dans le lean n’est plus à démontrer. Selon les experts du lean, le lean managment est le deuxième sous-système à fort potentiel. Le schéma ci-dessus présente l’ensemble du système lean. J’y reviendrai dans mes prochains post.

La loi de Pareto revisitée : dans une liste de moins de 100 problèmes, la moitié est due à une seule et même cause

Dans la série de mes « courbes du lean » préférées je voudrais présenter la courbe de Pareto. Cette courbe repose sur le principe de Pareto qui est aussi connu sous le nom de la règle de 80-20. A l’origine de cette règle l’économiste italien Vilfredo Pareto qui avait constaté qu’en Italie « 80 % de la fortune était possédée par 20% de personnes. »


Je dois avouer que j’ai quelques fois eu maille à partir avec cette règle car elle est souvent utilisée de manière abusive par certains managers pour vous expliquer que vous n’avez besoin que de 20% de ressources nécessaires pour résoudre 80% de vos problèmes. Il s’agit là d’une interprétation erronée…

La règle de 80-20 est à la base de l’œuvre de Joseph Juran, le « père » de la qualité. Son crédo :« In problem solving learn to separate the vital few from the trivial many. » En d’autres termes, dans la résolution des problèmes il faut savoir se focaliser sur les quelques problèmes les plus importants. L’enjeu ici est d’être capable d’identifier ces « vital few problems. » Le principe de Pareto, rebaptisé principe de Juran par certains, se traduit par le fait que :

  • En qualité : 80% de défauts sont causés par 20% de causes seulement
  • Dans les stocks : 80% du stock est constitué de 20% de types de pièces
  • S’agissant du temps d’écoulement : 80% des retards sont dus à 20% de pièces

Dans un atelier il y a beaucoup de problèmes et de tâches importantes auxquelles nous souhaiterions nous consacrer. Toutefois, il n’y en a qu’une poignée dont la résolution ait vraiment un impact. Ceux qui sont capables de les reconnaître et de s’y focaliser obtiendront des résultats spectaculaires rapidement.

Trouver cette cause unique …

Une autre réflexion : si 80% de problèmes sont dus à 20% de causes alors il est aussi vrai que 80% de ces 80% de problèmes sont dus à 20% de ces 20% des causes d’où la règle de 64-4. On peut conduire un raisonnement similaire à un niveau trois et aboutir à la règle de 0.8×0.8×0.8 = 51,8% de problèmes dus à 0.2×0.2×0.2 = 0,8% ≈ 1% de causes. En d’autres termes, dans une liste de 100 problèmes dans un atelier, la moitié des problèmes est due à une cause unique. Trouver cette cause et vous aurez fait le pas le plus important… Cela reste vrai pour une liste de moins de 100 problèmes car le nombre de causes est forcément un nombre entier et supérieur ou égalà 1.

Pour finir, je voudrais juste signaler que la loi de Pareto traduit aussi le fait que dans une démarche d’amélioration, les premiers progrès sont les plus faciles à obtenir (si bien sûr on est capable d’identifier et résoudre les « vital few problems »). Les derniers gains seront les plus difficiles à obtenir… Les consultants abusent quelque fois des cette réalité. Ils prennent les premiers gains (les plus faciles) pour eux et vous les facture au prix d’or puis vous laisse les plus difficiles après leur départ.

La loi de Pareto revisitée : dans une liste de moins de 100 problèmes, la moitié est due

Dans la série de mes « courbes du lean » préférées je voudrais présenter la courbe de Pareto. Cette courbe repose sur le principe de Pareto qui est aussi connu sous le nom de la règle de 80-20. A l’origine de cette règle l’économiste italien Vilfredo Pareto qui avait constaté qu’en Italie « 80 % de la fortune était possédée par 20% de personnes. »


Je dois avouer que j’ai quelques fois eu maille à partir avec cette règle car elle est souvent utilisée de manière abusive par certains managers pour vous expliquer que vous n’avez besoin que de 20% de ressources nécessaires pour résoudre 80% de vos problèmes. Il s’agit là d’une interprétation erronée…

La règle de 80-20 est à la base de l’œuvre de Joseph Juran, le « père » de la qualité. Son crédo :« In problem solving learn to separate the vital few from the trivial many. » En d’autres termes, dans la résolution des problèmes il faut savoir se focaliser sur les quelques problèmes les plus importants. L’enjeu ici est d’être capable d’identifier ces « vital few problems. » Le principe de Pareto, rebaptisé principe de Juran par certains, se traduit par le fait que :

  • En qualité : 80% de défauts sont causés par 20% de causes seulement
  • Dans les stocks : 80% du stock est constitué de 20% de types de pièces
  • S’agissant du temps d’écoulement : 80% des retards sont dus à 20% de pièces

Dans un atelier il y a beaucoup de problèmes et de tâches importantes auxquelles nous souhaiterions nous consacrer. Toutefois, il n’y en a qu’une poignée dont la résolution ait vraiment un impact. Ceux qui sont capables de les reconnaître et de s’y focaliser obtiendront des résultats spectaculaires rapidement.

Trouver cette cause unique …

Une autre réflexion : si 80% de problèmes sont dus à 20% de causes alors il est aussi vrai que 80% de ces 80% de problèmes sont dus à 20% de ces 20% des causes d’où la règle de 64-4. On peut conduire un raisonnement similaire à un niveau trois et aboutir à la règle de 0.8×0.8×0.8 = 51,8% de problèmes dus à 0.2×0.2×0.2 = 0,8% ≈ 1% de causes. En d’autres termes, dans une liste de 100 problèmes dans un atelier, la moitié des problèmes est due à une cause unique. Trouver cette cause et vous aurez fait le pas le plus important… Cela reste vrai pour une liste de moins de 100 problèmes car le nombre de causes est forcément un nombre entier et supérieur ou égalà 1.

Pour finir, je voudrais juste signaler que la loi de Pareto traduit aussi le fait que dans une démarche d’amélioration, les premiers progrès sont les plus faciles à obtenir (si bien sûr on est capable d’identifier et résoudre les « vital few problems »). Les derniers gains seront les plus difficiles à obtenir… Les consultants abusent quelque fois des cette réalité. Ils prennent les premiers gains (les plus faciles) pour eux et vous les facture au prix d’or puis vous laisse les plus difficiles après leur départ.

Les courbes du lean : quel est le niveau de communication dans votre entreprise ?

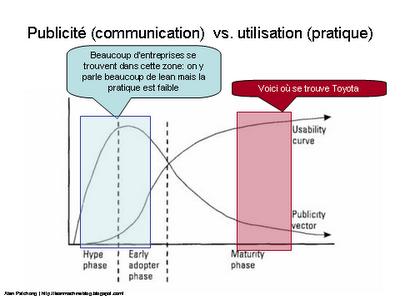
Dans mes précédents posts, j’ai abordé quelques raisons qui pourraient justifier le fait que nous ayons beaucoup de mal à copier Toyota. Parmi ces raisons, j’ai avancé l’explication selon laquelle beaucoup d’entreprise n’en étaient qu’à leur début dans leur déploiement du lean. Pour appuyer ce point de vue j’ai pensé qu’il serait intéressant de vous présenter un graphique dessiné par Howard Fosdick qui traduit très bien la « dualité » entre la communication et la pratique du lean. Howard Fosdick l’applique aux nouvelles technologies (Publicity vs. Usability for New Technologies). Voici un exemple qui me vient à l’esprit : tout le monde parle de nanotechnologie aujourd’hui mais son niveau d’utilisation est nul. En réalité, les choses en sont encore à l’état pré embryonnaire…

Ce graphique d’ Howard Fosdick m’a fait penser à ce qui se passe autour du lean. Dans la série de posts portant sur mes courbes préférées applicables au lean (« les courbes du lean »), je vous propose ci-dessous une réinterprétation ce graphique qui parle de lui-même. J’ai simplement rajouté deux commentaires pour souligner deux points :

  • Localiser où en sont la plupart des entreprises dans le déploiement du lean. On en parle beaucoup mais la pratique est très limitée. Très souvent cela ne va pas au delà du déploiement des outils techniques.
  • Le niveau de maturité chez Toyota. La pratique est ancrée dans l’ADN. Personne n’a besoin de communiquer sur le sujet sur le déploiement qui se fait.

Ce graphique rejoint en partie un adage populaire qui affirme que « c’est celui qui en parle le plus qui en fait le moins ». Comment en parle-t-on dans votre entreprise ?

PS : Certains pourraient trouver une forme d’oxymore dans le titre ci-dessus (les courbes du lean), sachant que le mot lean, comme vous le savez, peut se traduire par « maigre » en français…

Pourquoi n’arrivons nous pas à copier Toyota ?….Suite et fin.

Dans les deux post précédents, j’ai énuméré quelques raisons qui pourraient expliquer les difficultés que rencontrent les entreprises occidentales pour copier Toyota. Dans ce post, je continue à énumérer d’autres raisons. Une fois de plus, je n’ai pas la prétention d’être exhaustif et il y en a probablement d’autres. Toute autre suggestion est la bienvenue sur ce blog…

En plus des raisons citées dans mes précédents posts, en voici quatre autres et pas les moindres :

  • La durée de l’implémentation des principes lean. Toyota applique le TPS depuis le début des années 50. Il lui a fallu plusieurs années pour mettre en œuvre le TPS dans toutes ses usines. La plupart des entreprises qui cherchent à appliquer le lean ne le font sérieusement que depuis moins d’une dizaine d’années. Si certains outils du lean peuvent être appliqués rapidement, il faut manifestement un certain temps pour appliquer le lean en tant que système.
  • Une autre raison avancée par des experts du lean pour expliquer la difficulté à copier le lean est l’approche « court-terme » qui caractérise nos entreprises. La plupart des managers, craignant les sanctions de la bourse, se focalisent plus sur leurs résultats trimestriels que le devenir de leur entreprise à long terme. En réalité, le problème ne se pose pas en termes de « long terme » contre « court terme ». Je voudrais prendre un petit moment pour clarifier ce point car il est bel et bien possible de concilier les deux. Comme l’explique très bien John Kotter dans ses livres « Leading change » et « The Heart of Change », le long terme, c’est la vision et pour mettre en œuvre durablement cette vision, il faut penser à prévoir des « short-term wins » dans sa « roadmap ». Au final, un bon manager doit bien avoir une vision long-terme et paver sa feuille de route de « petits » succès intermédiaires destinés à permettre à ses collaborateurs de garder la « foi » et l’enthousiasme nécessaires pour aller jusqu’au bout et réaliser la vision …
  • Une autre raison est le manque de personnes réellement formées au lean. La plupart des consultants qui déploient le lean actuellement en France n’ont jamais travaillé dans une entreprise réellement lean. Beaucoup ont été salariés d’un grand équipementier d’automobile français. On peut avoir quelques interrogations sur le devenir du déploiement quand on voit les résultats produits chez cet équipementier d’automobile. Cette entreprise a obtenu des résultats impressionnants en termes de réduction des coûts en se focalisant sur les outils techniques du lean. Malheureusement elle semble avoir oublié le coté management au point où son niveau de turnover est réputé être parmi les plus élevés de France… Ce n’est certainement pas cela les « bons fruits » que l’on peut attendre de la mise en œuvre du lean.
  • Enfin, une raison très forte est peut être tout simplement le fait qu’il ne soit pas possible de déployer ce nouveau système dans une entreprise qui déjà une culture établie et des anciennes habitudes bien ancrées…. Ce point est, à mon avis, le plus perturbant.

Pourquoi n’arrivons nous pas

Dans les deux post précédents, j’ai énuméré quelques raisons qui pourraient expliquer les difficultés que rencontrent les entreprises occidentales pour copier Toyota. Dans ce post, je continue à énumérer d’autres raisons. Une fois de plus, je n’ai pas la prétention d’être exhaustif et il y en a probablement d’autres. Toute autre suggestion est la bienvenue sur ce blog…

En plus des raisons citées dans mes précédents posts, en voici quatre autres et pas les moindres :

  • La durée de l’implémentation des principes lean. Toyota applique le TPS depuis le début des années 50. Il lui a fallu plusieurs années pour mettre en œuvre le TPS dans toutes ses usines. La plupart des entreprises qui cherchent à appliquer le lean ne le font sérieusement que depuis moins d’une dizaine d’années. Si certains outils du lean peuvent être appliqués rapidement, il faut manifestement un certain temps pour appliquer le lean en tant que système.
  • Une autre raison avancée par des experts du lean pour expliquer la difficulté à copier le lean est l’approche « court-terme » qui caractérise nos entreprises. La plupart des managers, craignant les sanctions de la bourse, se focalisent plus sur leurs résultats trimestriels que le devenir de leur entreprise à long terme. En réalité, le problème ne se pose pas en termes de « long terme » contre « court terme ». Je voudrais prendre un petit moment pour clarifier ce point car il est bel et bien possible de concilier les deux. Comme l’explique très bien John Kotter dans ses livres « Leading change » et « The Heart of Change », le long terme, c’est la vision et pour mettre en œuvre durablement cette vision, il faut penser à prévoir des « short-term wins » dans sa « roadmap ». Au final, un bon manager doit bien avoir une vision long-terme et paver sa feuille de route de « petits » succès intermédiaires destinés à permettre à ses collaborateurs de garder la « foi » et l’enthousiasme nécessaires pour aller jusqu’au bout et réaliser la vision …
  • Une autre raison est le manque de personnes réellement formées au lean. La plupart des consultants qui déploient le lean actuellement en France n’ont jamais travaillé dans une entreprise réellement lean. Beaucoup ont été salariés d’un grand équipementier d’automobile français. On peut avoir quelques interrogations sur le devenir du déploiement quand on voit les résultats produits chez cet équipementier d’automobile. Cette entreprise a obtenu des résultats impressionnants en termes de réduction des coûts en se focalisant sur les outils techniques du lean. Malheureusement elle semble avoir oublié le coté management au point où son niveau de turnover est réputé être parmi les plus élevés de France… Ce n’est certainement pas cela les « bons fruits » que l’on peut attendre de la mise en œuvre du lean.
  • Enfin, une raison très forte est peut être tout simplement le fait qu’il ne soit pas possible de déployer ce nouveau système dans une entreprise qui déjà une culture établie et des anciennes habitudes bien ancrées…. Ce point est, à mon avis, le plus perturbant.