Selon un article de l’AP, Toyota serait en train de développer une voiture qui utiliserait de l’énergie solaire. Dans un premier temps, cette voiture serait alimentée partiellement par les panneaux solaires positionnés sur son le toit et comporterait des batteries rechargeables par de l’énergie solaire issue des panneaux solaires domestiques. Dans un second temps, ces voitures seront alimentées à 100% par l’énergie solaire générée par la voiture elle-même.
Il faut signaler que Toyota s’intéresse depuis longtemps à l’énergie solaire. Le constructeur nippon l’utilise déjà dans une de ses usines au Japon (Tsutsumi plant). Toyota, qui a une expertise largement supérieure à ses concurrents, n’a pas l’intention de ralentir ses recherches dans ce domaine, malgré les temps difficiles. Une fois de plus, l’entreprise nippone prouve qu’elle privilégie le long terme.
Performance
La curieuse approche française de “la voix du client” quand il s’agit de voitures haut de gamme
En 1983, au cours d’une réunion top-secrète, Toyota décide de se lancer dans le haut de gamme (véhicule de luxe) sur le marché américain alors dominé par les prestigieuses marques allemandes (Mercedes & BMW) et américaines (Cadillac & Lincoln). Jusqu’à ce moment là, Toyota était un des meilleurs fabricants de voitures grand public et il s’agissait là d’un énorme défi pour le constructeur nippon. Le défi était non seulement technologique mais aussi financier. Cela représentait des investissements de plusieurs milliards de dollars. Comment se faire une place sur ce marché très prestigieux où l’image a beaucoup d’importance ? Pour donner aux clients des raisons de changer, Lexus devait offrir plus de valeur ajoutée que les autres à un prix plus bas… Pour vous donner une idée du challenge, c’est comme si McDonald décidait du jour au lendemain de faire du Paul Bocuse… Nul besoin de vous dire combien les observateurs étaient sceptiques.
Apres un vif débat interne, la décision fût prise de créer de toute pièce une nouvelle marque avec son réseau de distribution. Ce choix rendait le défi financier encore plus important. En effet, cela voulait dire non seulement un nouveau réseau commercial mais aussi de nouvelles usines, un nouveau centre R&D,… C’est ainsi que la première Lexus (LS 400) arriva sur le marché en 1989. En 2000, Lexus devient la marque numéro 1 en termes de vente de véhicules de luxe, place qu’elle n’a plus jamais quittée. Il serait très difficile de résumer 19 années d’histoire de l’une des plus grandes « success stories » de l’histoire de l’automobile (voire de l’histoire industrielle tout court) dans un post de blog. Cette histoire est exemplaire tant en termes de prise de décision stratégique qu’en termes d’exécution. De nombreux livres en parlent et je les conseillerais vivement à tout manager de l’industrie (automobile ou non). Cette histoire montre surtout l’importance que Toyota a toujours portée à la « voix du client ». Quand on en prend connaissance, on se demande comment nos deux constructeurs français peuvent penser avoir du succès dans le haut de gamme en utilisant les mêmes équipes pour concevoir, produire, marketer, commercialiser une voiture sensée être haut de gamme qu’une Peugeot 107 ou une Twingo ? S’agissant du commerce et du marketing, tout le monde comprend que l’on ne vend pas une 607 comme on vend une 107. L’histoire de Lexus nous apprend pourquoi on ne devrait pas vendre une 107 au même endroit qu’une 607, pourquoi les deux voitures ne devaient pas être vendues par les mêmes personnes et surtout pourquoi les deux voitures ne devaient pas porter la même marque. Toyota pousse même la prise en compte de la « voix du client » plus loin que cela. Le chief engineer (directeur de projet) d’une Yaris ne peut pas forcement devenir du jour au lendemain celui d’une Lexus. Dans la nomination du chief engineer, Toyota tient compte du background des personnes. Ainsi, ils ne vont certainement pas designer une personne qui n’a jamais mis ses pieds en Californie ou conduit des voitures de luxe chief engineer d’une Lexus destinée à la côte ouest des USA (à moins que l’on considère que la phase initiale d’immersion soit suffisante). Quelles que soient les qualités techniques de cette personne, son background peut être considéré comme une barrière qui l’empêchera d’accéder à la « voix du client ». D’ailleurs la première chose que fait un chief engineer après sa nomination est d’accéder à la « voix du client ». Cela signifie certainement que notre chief engineer passera beaucoup de temps aux USA à observer le mode de vie des potentiels clients et a s’immerger dans leurs habitudes de conduite. Je n’ai pas l’intention de faire de la stratégie à deux euros mais mon sentiment est que tant que les deux constructeurs français continueront à « mélanger » le haut de gamme et le reste, ils passeront toujours après les allemands. Créer une nouvelle marque n’est pas synonyme de succès mais ne pas le faire limite considérablement les chances de succès. Apres tout, Nissan ou Honda ne sont pas numéros 1 avec leur marque haut de gamme respective Infiniti et Acura…
Le temps de la ruée vers l’ouest est-il venu pour PSA Peugeot Citroën ?
GM vient de d’annoncer des pertes record de plus de 15.5 milliards de dollars. La récession économique combinée à la hausse sans précédent du prix de l’essence aux USA a conduit les américains à abandonner leurs véhicules préférés : les trucks et les SUV. Cela est allé très vite. Tout les constructeurs présents aux USA ont été frappés, y compris Toyota qui a vu ses ventes baisser de près de 12%. Les ventes de trucks ont plongé de 23% chez GM, d’environ 20% chez Ford, cette année. Alors face à cette situation, que font les constructeurs installés aux USA ? Ils abandonnent tous les SUV et les Trucks pour se reconvertir aux véhicules plus petits et des véhicules moins consommateurs d’essence (y compris les véhicules hybrides). Véhicules plus petits… Cela ne vous fait penser à rien ?
L’Europe n’est-ce pas ? Les américains vont bientôt passer aux petits véhicules du si courants dans le vieux continent. Tous les constructeurs installés aux USA s’y sont lancés. Mais comme vous le savez il leur faudra du temps. Il faut compter 3 à 4 ans, voire plus pour que les véhicules arrivent sur le marché. Il leur faudra aussi du cash et leur récentes pertes astronomiques ont largement entamé leur réserves en cash. Dans ces conditions, Ford a décidé d’importer aux USA six de ses modèles actuellement fabriqués et commercialisés en Europe. Et c’est là que je pense à PSA Peugeot Citroën, qui ces dernières années, a eu des velléités de retour aux USA. Eh bien, malgré la situation économique difficile, les conditions semblent particulièrement favorables pour ce spécialiste européen de petites voitures. PSA maîtrise la conception et la production des petites voitures. Cela le met en position favorable pour trouver, et bien négocier un partenariat aux USA. Cela au cas où il ne souhaiterait pas s’il lancer tout seul, ce qui me semble plus raisonnable comme approche… Ces derniers temps PSA a beaucoup regardé vers l’Est, le moment de la ruée vers l’ouest est peut-être venu. Cela ne va certainement pas être simple car j’imagine que les deux nouvelles usines lancées par PSA ces dernières (plus une joint-venture) ont certainement réduit ses capacités de mobilisation de cash.
Comme vous le diront les businessmen les plus aguerris, en business tout peut être opportunité, même les événements les plus malheureux tels que la guerre et la crise économique …
Votre méthode de calcul du Rendement Synthétique (RS) est-elle lean-friendly ? Première partie.
Il n’est pas rare de constater qu’une entreprise qui déclare déployer le lean possède encore des indicateurs de performance et d’évaluation de ses managers qui favorisent la production de masse et découragent les reflexes lean. L’exemple que je voudrais traiter dans ce post et les suivants est celui du Rendement Synthétique.
Le Rendement Synthétique est sensé vous permettre de mesurer « l’étant de sante » de chacune de vos machines. Il se définit très globalement comme le rapport entre le nombre de pièces bonnes produites et la capacité maximale de production. Voila un indicateur dont le mode de calcul est très flou, malgré l’existence d’une norme CNOMO sur le sujet. Le nom même nous ramène à la production de masse.
En effet quand on entend ou voit « rendement » les termes qui sont souvent positionnés avant sont « augmentation », « amélioration » … Bref tous les termes qui poussent à l’augmentation de la quantité. Or augmenter le RS d’une machine n’est pas la garantie de l’augmentation de la production au bout de l’usine (a moins que celle-ci soit le goulot). De plus, si la demande du client n’augmente pas, augmenter la production revient à faire de la surproduction, qui est comme vous le savez l’un des 7 Muda. Le livre de Goldratt (Le but) a popularisé la méthode dite de « goulot » a permis d’utiliser utilement le RS pour identifier la machine goulot et l’améliorer. Cela permet de lier une action local a la production en sortie d’usine. C’est pour cela que le RS est très associée à la méthode dite du goulot dans certaine entreprise. La question qui me vient à esprit est la suivante : que fait-on quand vous n’avez pas de goulot ? Et ne me dites pas qu’il y en a toujours ! Je reviendrais sur cette question dans un prochain post.
Suite au post suivant…
La délocalisation n’est peut être pas une fatalité…
In-N- Out Burger, vous connaissez ?
Je ne pense pas trop m’avancer en répondant « non ». Comme son nom l’indique, il s’agit d’un des « fast food » concurrent de Burger King et de McDonald’s qui n’est installé que sur la côte ouest des USA (surtout en Californie). Cette entreprise a quelques principes. Tout d’abord : « la qualité d’abord ». Pour garantir la qualité, ils ne congèlent jamais rien de ce qui rentre dans la fabrication des burgers : ni la viande, ni les patates… D’où le nécessité d’installer tous ses restaurants à une distance raisonnable (driving distance) de leur abattoirs de manière à pouvoir y livrer de la viande fraiche. Les patates, quant à elles, sont découpées « manuellement » sur place. Egalement, pour assurer la qualité, aucune préparation n’est lancée sans qu’il n’y ait eu de commande d’un client. Au fait, n’est-ce pas cela du JIT ?
Comme la fraîcheur des ingrédients ne suffit pas, pour garantir la qualité, In-N-Out Burger fait ce qu’il faut pour avoir les meilleurs salariés et pour cela ils utilisent, comme Toyota, les règles simples développées par Frederick Herzberg. Le respect et la rémunération sont les deux axes sur lesquels In-N-Out Burger s’appuie pour garantir la présence des facteurs hygiéniques et de motivation. Ainsi, s’agissant de la rémunération, le nouvel embauché commence à environ 10$ de heure, soit 3$ de plus que la rémunération pratiquée chez ses concurrents. Une de conséquence de du respect et de la bonne rémunération de ses salariés est le tôt de turnover très, très bas… Les employés restent longtemps dans l’entreprise, même ceux qui commencent à temps partiel pendant leurs études y restent après leurs diplômes comme le montre le témoignage d’un ancien salarié sur la radio publique américaine NPR (cliquer ici pour avoir accès au l’audio).
Au final, malgré toutes ce « contraintes » mises en place pour faire de la qualité et assurer le respect et le développement de ses salariés In-N-Out Burger obtient de très bons résultats. Inutile de vous dire que leurs restaurants ne désemplient jamais et l’on vient de très loin pour y manger un sandwich. Côté chiffres, le chiffre d’affaire d’un restaurant In-N-Out Burger est comparable à celui d’un restaurant McDonald’s, alors même que, contrairement à McDonald’s, ils ne servent pas de petit déjeuner ! Une dernière chose, In-N-Out Burger n’est volontairement pas côté en bourse… Dans l’audio ci-dessus, les propriétaires en donnent la raison.
En voilà un modèle de business qui combine à la fois la qualité du produit, le respect des employés, la réduction des coûts et … L’écologie !
La délocalisation n’est peut être pas une fatalité…
Qu’est-ce qui fait le plus peur à Toyota ?
Sur ce blog comme dans beaucoup de livre qui sont publiés sur Toyota, vous avez beaucoup lu sur les forces de Toyota. Comme vous, peut-être, je me suis quelquefois posé les questions suivantes « Quel est le point faible de Toyota ? Est-ce que ce point faible l’arrêtera un jour dans cette croissance continue ? ».
S’agissant de la première question, un article paru la semaine dernière sur BussinessWeek Online (cliquer pour avoir lire l’article), nous confirme quelques éléments que certains experts signalent depuis quelques années déjà. Une interview de Katsuaki Watanabe donne un éclairage sur l’état actuel de Toyota. « Qui est Katsuaki Watanabe ? » me diriez-vous. Eh bien, ce monsieur est le PDG de Toyota. Certes il ne bénéficie pas du même niveau de médiatisation que celui des grandes stars du secteur, telles que Carlos Gohsn de Renault – Nissan et Rick Wagoner de GM, mais c’est bien l’homme qui est à la tête de la plus puissante machine industrielle au monde. Comme le précédent PDG Fujio Cho, qu’il a remplacé en 2005, il donne très peu d’interviews et est très rare dans les média (contrairement aux PDG des grandes entreprises occidentales). L’humilité, la discrétion…Voilà des valeurs fondamentales chez Toyota, qui lui ont permis de conquérir le monde et plus précisément les US. Comme vous le savez, Toyota passera devant GM en 2007 et deviendra le N° 1 mondial. Et cela va les rendre de plus en plus visibles. Surtout aux yeux des citoyens américains. Aujourd’hui la stratégie de communication de Toyota aux US (et en Europe, également) a toujours été de se fondre dans l’environnement en multipliant les actions citoyennes. Ils mettent également un point d’honneur à produire au plus près des clients tout en insistant sur les emplois qu’ils créent dans leurs usines pour la main d’œuvre locale. Cela se voit très bien dans leurs pubs et leur communication. Ainsi, Toyota a crée plus de 38000 emplois aux USA où ils fabriquent plus de 65% des véhicules qui y sont vendus. Alors pour les américains qu’est-ce que cela change ? En réalité, l’arrivée des constructeurs asiatiques aux US n’a rien changé au global. Le nombre d’emplois dans le secteur de l’automobile est resté quasiment constant à 1,1 millions. Les emplois perdus dans la région de Detroit sont remplacés par d’autres créés par les nouveaux arrivants étrangers (les constructeurs asiatiques, en majorité) dans le sud des US (là où la le puissant syndicat UAW est quasiment absent). La seule différence est que les bénéfices vont dans la poche des « étrangers ». Mais comme le fait remarquer cyniquement un lecteur de BussinessWeek Online, qu’est-ce qui est préférable : de garder les pertes aux US (allusions aux pertes abyssales des big 3) ou que les bénéfices aillent au Japon ?
Le grand succès de Toyota ne risque pas seulement de le transformer en bouc émissaire aux yeux de l’américain moyen, cela fait environ trois ans que Toyota souffre déjà de sa forte croissance. Les ressources ne suivent pas toujours et Toyota n’est plus toujours capable de faire les choses au rythme habituel. Par exemple l’un des points forts de Toyota, qui est le TPS, est sensé être transmis suivant un « rituel » où le Sensei (maître en japonais) coache patiemment sont « étudiant » et lui inculque, étapes par étapes, l’ADN du TPS. Avec la croissance actuelle, cette initiation lente ne peut plus se faire. Les ressources sont sollicitées au maximum… Il rationnaliser et pour ce faire on essaie de faire les choses différemment. Le même phénomène est également observable dans d’autres domaines. Conséquence de tout cela, les résultats en termes de qualité et de productivité stagnent ou se dégradent légèrement. Preuve, les usines de Toyota ne trustent plus la tête des classements de l’enquête IQS de JD Power et du Harbour Report. Pire encore, l’année dernière, Toyota a battu le record de rappel de voiture. Dans l’interview mentionnée ci-dessus, le PDG de Toyota mentionne que pour atténuer ces problèmes ils ont revu le temps de développement de certaines de leurs voitures et ont rajouté 6 à 3 mois.
Un autre point, et non le moindre, contre lequel doit se battre également le PDG de Toyota est la complaisance qui gagne les entreprises qui ont du succès.
Le principal ennemi de Toyota actuellement me semble bien être son succès. L’histoire du business est truffée de banqueroutes d’entreprises qui n’ont pas pu maîtriser leur croissance. Est-ce que ce sera le cas de Toyota ?
Si vous voulez la qualité il faut y mettre le prix !
Comme beaucoup de personnes, vous avez très probablement été confronté à ce type de réflexion plusieurs fois dans la vie : « Si vous voulez la qualité il faut y mettre le prix ! » Le pire c’est quand cette réflexion vient du vendeur / fournisseur du produit / service de mauvaise qualité.
La non-qualité est devenue en soi un véritable business ! Je pense en particulier (et vous peut-être) aux hotlines des fournisseurs des services d’internet. Ces gens sont sensés nous fournir un service de qualité (un standard du type 6 sigma me semble être honorable) mais cela n’est pas toujours le cas. Alors qu’est-ce qui se passe ? Eh bien, ces entreprises mettent en place des hotlines surtaxées que vous devez appeler en cas de problème. Ces hotlines leur permettent de gagner beaucoup d’argent avec leur non-qualité. Cette prime à la non-qualité est quand même le comble du paradoxe ! Tout récemment, le gouvernement a commencé à prendre conscience du ridicule de la situation. Il a proposé des solutions qui, à mon humble avis, ne règlent rien. Il s’agirait de ne plus facturer le temps d’attente aux clients. Cette solution n’est pas simple à mettre en œuvre. Par exemple, le temps d’attente pendant lequel l’opérateur consulte votre dossier ou recherche la personne compétente pour résoudre votre problème, doit-il vous être facturé ou au fournisseur ? La véritable solution, à mon humble avis, est tout simplement de rendre gratuites toutes les hotlines. Cela amènera les fournisseurs d’accès à internet à traiter rapidement et de manière efficace leurs problèmes de qualité. A partir du moment où ils seront pénalisés et non récompensés par leur non-qualité, ils s’en occuperont vraiment. Cela s’applique dans certain pays comme les US où le niveau de concurrence du marché oblige les fournisseurs de services (ou les vendeurs de produits) à avoir plus le sens du client que chez nous. Alors, me diront certains, si le client n’applique pas les procédures d’installation et commet des erreurs, le coût de la communication devrait lui être facturé. Ma réponse est simple : le fournisseur doit aussi garantir la facilité d’utilisation des ses produits (plug-n-play) et s’il y a besoin de notice, que celle-ci soit accessible à ceux qui n’ont pas fait polytechnique ! Le service c’est un tout !
Pour rappel, Jim Womack et Dan Jones dans leur livre « Lean Solutions » précisent ce que tous les consommateurs attendent. Cela doit être le point de départ de tout service bien rempli. En tant que consommateur qu’est-ce que j’attends du fournisseur du service ou du produit?Je veux :- que mon problème soit résolu complètement
– qu’il ne me perde pas mon temps
– qu’il me donne exactement ce que je veux, quand je veux et où je veux
– qu’il me simplifie ma décision d’achat
Une fois de plus, comme dans bien d’autres domaines d’activité, les fournisseurs d’accès internet n’y sont pas encore !
Alors, comment fait-on pour fournir des services (produits) moins chers et de bonne qualité ?
En réalité, ceux qui pensent qu’un produit de qualité est forcément cher sont convaincus que la qualité n’est atteignable que si on engage une équipe de personnes pour inspecter le produit (service) après sa fabrication. Dans ce cas, les coûts des retouches et des rebuts sont explosent. Au final, la qualité, dans ces conditions, a effectivement un coût très élevé.
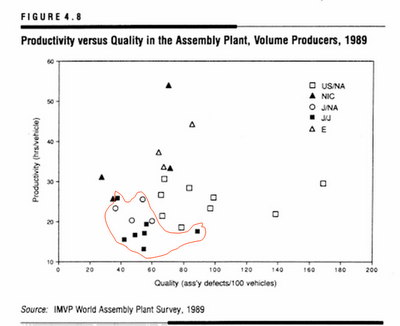
Alors comment fait-on ? C’est ici qu’intervient le lean. Et la réponse tien en un terme « built-in quality » qui dérive du deuxième pilier du Jidoka. Il s’agit simplement de garantir à chaque étape du process que la pièce (la tâche) qui est transmise au process suivant est 100% garantie de bonne qualité. La manière la plus simple et la moins couteuse est d’éviter la production de pièces (tâche) de mauvaise qualité, à l’instar des machines à tisser de Sakichi Toyoda. Cela est possible!
Pour le “prouver”, j’en viens à la 3ème de mes “courbes du lean” préférées. Il s’agit d’un graphique qui a quasiment vingt ans. Il est tiré du bestseller “The machine that changed the world”. Sur ce graphique les ordonnées représentent la productivité en HPV (Hour Per Vehicle = nombre d’heures par véhicule). En clair, plus c’est faible mieux c’est. En abscisse, est représenté le nombre de défauts pour 100 véhicules. Ici également, plus ce nombre est faible mieux c’est. Alors si la célèbre maxime « Si vous voulez la qualité il faut y mettre le prix ! » était vrai, la meilleure qualité serait associée à la moins bonne productivité. Ce graphe montre plutôt l’inverse ! Les usines qui délivrent de la meilleure qualité « J/J = usines japonaises au japon » ou « J /NA = usines japonaises en Amérique du Nord » sont également les plus productives. Vous avez aussi remarqué qu’elles sont japonaises, comme par hasard…
La prochaine fois qu’un vendeur ou un fournisseur justifiera la mauvaise qualité de ses produits et/ou de son service par ses petits prix vous aurez le droit de ne pas être d’accord … Et vous vous diriez peut être, « en voilà encore un qui gagnerait à appliquer le lean dans son business ! »
L’Airbus A380 : Est-ce un pari sur le transport de masse ?
L’Airbus A380 a été au centre de l’actualité ces dernières semaines. Il a surtout été question du retard de livraison de ce super-jumbo d’une capacité maximale de 800 personnes.
Quel est le lien entre l’Airbus A 380 et le Lean ?
Retard de livraison
Le premier lien vient de l’implantation des usines d’Airbus. Les usines sont éparpillées dans le monde (certes, majoritairement concentrées en Europe). Chaque usine fabrique une partie de l’avion et tous ces morceaux d’avion sont transférés à Toulouse où le produit final est assemblé. C’est l’exemple parfait d’une organisation destinée à la production de masse. Comme toutes les organisations destinées à la production de masse, la philosophie de base est « l’économie d’échelle » qui pousse les industriels à se focaliser sur le taux d’utilisation des ressources (moyens de production, expertise, …) plutôt que sur le process ou le flux d’assemblage. Cela se traduit concrètement par l’organisation des moyens de production et des ressources par spécialité ; ce qui conduit à la création des usines spécialisées. Le talon d’Achille ici est la supply chain (la chaine logistique). Comment faire pour assurer la livraison en JIT (JIT = juste à temps) de plusieurs constituants qui viennent de partout, à travers le monde ?
Comme vous le devinez, la meilleure organisation devrait être orientée process. Si l’on fait rapidement un Value Stream Mapping (il s’agit de suivre les flux de matière et d’information de toutes les étapes de l’assemblage du produit), on se rend compte qu’il vaudrait mieux organiser les usines par produit (et non par constituant). L’idéal étant de concentrer tout l’outil de production au même endroit. La production d’un super-jumbo de 800 places est un énorme défit, sans précédent. Son maillon faible qui est la supply chain est plus que jamais sollicité vu l’ampleur du challenge. Est-ce ce maillon tiendra ?
Que demande le client ?
Un autre lien entre l’A380 et le lean se retrouve dans le dernier livre des compères Jim Womack et Dan Jones : Lean Solutions. Ce livre décrit très bien le sentiment que j’ai eu à l’annonce du projet de l’Airbus A 380. Cet avion de 800 places est surtout destiné au transport de hub à hub, entre grandes villes.
Pour illustrer les choses, supposons que vous habitez Lyon et que vous souhaitez rendre visite à un de vos amis à Washington. Vu les tailles des villes de départ et d’arrivée, il semble difficile de penser qu’il puisse être possible de trouver 800 personnes à Lyon qui vont à Washington chaque jour. Je n’ai pas fait d’étude sur le marché Lyonnais de voyage vers Washington, mais il semble qu’il faudrait tabler plutôt sur des fréquences de quelques semaines voire quelques mois. En d’autres termes, si les clients sont prêts à attendre un certains temps, (un, deux, trois mois), l’affréteur du A380 pourra trouver 800 personnes et rentabiliser son affaire. Les clients n’attendront aussi longtemps que s’ils ont une contrepartie. Par exemple, si les tarifs (bas) le justifient. Ce type de voyages porte un nom : cela s’appelle des charters. Il ne me semble pas que Airbus ait décidé de lancer un avion aussi couteux (il faudrait en vendre au moins 300 pour que cela soit rentable) pour cibler les compagnies de charters… En conclusion, l’Airbus A380 n’est pas le bon avion pour un Lyon – Washington en vol régulier. En réalité, les seuls axes pouvant êtres desservies sont ceux qui relient de très grandes villes. Reprenons donc notre exemple initial où en étant à Lyon vous voulez rendre visite à votre ami à Washington. Pour vous y rendre en A380 il faudrait prendre un avion de taille moins importante (ou un TGV) jusqu’à Paris. Arrivé à Paris, vous pourrez alors voler en A380 de Paris à New York. A votre arrivée à New York, vous devriez probablement prendre un troisième avion pour Washington (ou un train Amtrak qui parcours New York – Washington, DC en 4 heures, je l’ai testé). Toutes ces escales vont augmenter considérablement votre temps de voyage de plusieurs heures par rapport à un vol direct Lyon – Washington. Est-ce cela que recherche le client ? J’en doute…
Exactement ce que je veux, quand je veux et où je veux
Revenons au livre de livre de Womack et Jones. Les auteurs partent d’un constat : aujourd’hui de plus en plus d’entreprises adoptent le lean manufacturing et la plupart ont fait de réels progrès en réduisant substantiellement les gaspillages dans leur flux de production. En revanche, on constate qu’il y a beaucoup gaspillages dans la phase consommation comme le montre notre exemple sur du trajet Lyon – Washington. Les auteurs pensent que le consommateur et le fournisseur gagneraient, tous les deux, à appliquer les principes du lean à la consommation de manière à supprimer ces gaspillages. Comme point de départ, Lean Solutions définit les attentes du consommateur en 6 points.
En tant que consommateur qu’est-ce que j’attends du fournisseur du service ou du produit?
Je veux :
– que mon problème soit résolu complètement
– qu’il ne me perde pas mon temps
– qu’il me donne exactement ce que je veux, quand je veux et où je veux (cette phrase comporte 3 points)
– qu’il me simplifie ma décision d’achat
C’est dans cette matrice à six points que fournisseur doit construire son offre.
A380 : fleuron ou boulet ?
En réalité, le problème avec l’A380 c’est qu’il correspond à un transport de masse qui à l’instar de la production de masse génère des stocks (attentes des clients aux différents points d’enregistrement et d’escale). Cette solution ne respecte manifestement pas le 2ème principe, défini ci-dessus (comme nous l’avons vu précédemment, le client perd beaucoup de temps). Le 4ème principe n’est pas respecté non plus. En effet, le «quand je veux » implique des vols fréquents ; or un avion de 800 personnes ne peut pas être aussi fréquent qu’un avion classique de 100 à 200 places. Le 5ème principe n’est pas satisfait non plus. De fait, je ne peux pas prendre l’A380 de Lyon à Washington. Bref, l’Airbus n’est clairement pas le meilleur moyen de fournir un service de transport lean. Il s’agit d’un moyen de transport de masse dont la philosophie de base, comme dans le cas de la production de masse, est l’économie d’échelle. Paradoxalement, la réalité est toute autre car très souvent les attentes de l’avion au sol finissent par augmenter fortement le coût d’exploitation par place.
L’Airbus A380 est manifestement un avion qui va à contre-courant de la tendance actuelle dans l’industrie. C’est-à-dire la recherche des solutions lean pour le bien des clients et des fournisseurs de services ou de produits. Sera-t-il le fleuron d’airbus tel que l’on nous l’a promis ou le boulet qui lestera cette belle aventure européen qu’est EADS ? L’avenir nous le dira.
Les origines du TPS en bref
L’histoire de du TPS (Toyota Production System) est étroitement liée à celle de Toyota. Le TPS est le résultat des réponses apportées par Toyota aux différents défis qu’il a dû relever depuis sa création. Les concepts du TPS sont, pour la plupart, très anciens et spécifiques à l’entreprise Toyota. Tous les concepts du TPS n’ont pas été inventés par Toyota. Certains concepts ont été importés d’ailleurs (notamment des USA).
Les deux piliers du TPS
Le TPS s’appuie sur deux piliers : le Jidoka et le Juste à Temps. Le Juste à Temps est plus connu sous le cigle JIT ou Just In Time.
Le Jidoka est la partie la plus ancienne du TPS. Elle a été inventée par Sakichi Toyoda, le fondateur de Toyota, en 1902. Le Jidoka a pour but de garantir la qualité à chaque étape du process et, en plus, de permettre la séparation de la machine et de l’Homme. La machine est dite séparée de l’Homme quand elle peut fonctionner de manière complètement autonome sans la présence de l’Homme. Le principal intérêt est que dans cette situation, l’opérateur est capable de s’occuper de plusieurs machines à la fois. Le Jidoka est née au sein de la Toyoda Spinning and Weaving Company, fondée au 19ème siècle par Sakichi Toyoda. C’est dans le cadre de cette société que Sakichi Toyoda invente une machine à tisser qui s’arrête chaque fois qu’elle détecte une corde coupée, prévenant ainsi la fabrication de produit défectueux. Plus tard, en 1924, il crée une machine automatique qui ne nécessite pas la présence permanente d’un opérateur pour produire. Pour la première fois l’opérateur, dont l’activité est ainsi séparée de la machine, peut s’occuper de plusieurs machines en même temps. Les droits de fabrication et d’exploitation de ces machines révolutionnaires hors du Japon seront vendus et une partie des sommes recueillies sera utilisée pour créer une entité Automatismes devenue autonome en 1937. La direction de cette nouvelle entreprise sera confiée à Kiichiro Toyoda, le fils de Toyoda, qui héritera également de l’esprit d’innovation de son père.
Le deuxième pilier appelé Juste à Temps (JIT) est certainement le concept le plus connu au point qu’il est souvent utilisé abusivement en lieu et place du TPS. Redisons-le une fois encore : JIT n’est pas le TPS mais, simplement, une partie. L’expression « Juste in Time » a été inventée par Kiichiro Toyoda après la création Toyota Motor Corporation (le constructeur d’automobile). L’entreprise, alors très pauvre à sa création, ne pouvait se permettre le moindre gaspillage. Il n’était donc pas alors question de gaspiller le peu d’argent disponible pour acquérir plus de ressources (machines, Hommes, matières premières) que nécessaire. Il fallait n’acquérir ou ne fabriquer que le juste nécessaire, ni en avance ni en retard, d’où l’expression « Juste à Temps ». D’autres outils ou notions, arrivés en 1950, viendront compléter la palette du JIT. Parmi ces outils figurent le Kanban (qui est également abusivement utilisé en lieu et place du JIT et par extension en lieu et place du TPS), le travail Standard, les Supermarchés, le Takt time et bien d’autres. J’y reviendrai dans un prochain message.
Les « bienfaits » de la Seconde Guerre mondiale sur le TPS
Après la seconde guerre mondiale et la défaite du Japon, la situation ne s’améliore pas pour Toyota qui en plus de ses moyens limités, mentionnés ci-dessus, se retrouve dans un pays complètement exsangue. Un jeune ingénieur Taiichi Ohno, qui a fait ses preuves au sein Toyoda Spinning and Weaving est alors envoyé chez Toyota avec pour mission d’améliorer la productivité et déployer les deux piliers du TPS : JIT et du Jidoka. Il est nommé à la tête d’une usine de fabrication de moteurs et peut ainsi tester grandeur nature tous le concepts du Jidoka et du JIT entre 1945 et 1955. Le résultat de ce travail constitueront le noyau de ce qui est aujourd’hui appelé TPS. Taiichi Ohno est officiellement considéré comme l’inventeur du Système de Production de Toyota. Dans ses activités, il s’appuie sur une équipe de plusieurs personnes dont l’une des plus connues est Shigeo Shingo.
Les apports d’ailleurs dans le TPS
D’autres éléments tels que : les sept gaspis, le 5S, le SMED, Le management Visuel, le Poka-Yoké et bien d’autres seront inventés plus tard.
Il convient de signaler que le TPS a largement profité des résultats du travail de personnes extérieures à Toyota telles que : Henry Ford , W. Edwards Deming, Frederick Taylor (le père de l’organisation scientifique du travail), Samuel Smiles (l’auteur de Self-Help 1859, qui prône la persévérance, la discipline et le management basé sur les faits), Charles Allen (dont le travail est à l’origine du Training Within Industry, développé par l’armé américaine pour améliorer l’efficacité dans l’industrie durant la seconde guerre mondiale). Nous y reviendrons dans un autre message.
Il faut reconnaître que le TPS et le Toyota Way est constitué d’un ensemble d‘outils, de concepts et d’éléments culturels qui doivent leur existence à plus qu’une personne (fût-elle Taiichi Ohno) ou un groupe de personnes. Bien au contraire, c’est le résultat évolutif du développement des idées venues de partout. La spécificité chez Toyota étant à la fois la fidélité à leurs principes fondateurs et la volonté infatigable d’intégrer les meilleures idées internes et externes dans leurs activités.